

在电线电缆绝缘或护套连续挤出生产中,操作工时常面临一个棘手现象:配方与喂料稳定,但挤出的胶管或线缆外径却出现周期性或随机的厚薄不均。这不仅影响产品外观,更可能导致耐压击穿、绝缘电阻下降等致命缺陷。许多工厂将问题归咎于胶料本身或上游密炼工序,却忽略了挤出段自身控制系统的“内因”——尤其是冷喂料挤出机控制系统的配置与参数管理,往往存在未被重视的盲区。本文将拆解电线电缆行业这一典型痛点,从温度场精细管理、螺杆-牵引协同逻辑、以及高填充胶料特殊应对三个技术维度,提供一套排查与优化控制水平的系统性思路,帮助产线管理者跳出“头痛医头”的被动调整。
提到温度控制,多数设备管理员的关注点停留在各温区设定值是否达标以及仪表显示是否稳定。然而,对于冷喂料挤出机而言,胶料从常温固体颗粒到均匀塑化熔体,经历的是一个动态、非线性的升温过程。简单的 PID 控温保证热电偶测点温度稳定,并不等同于胶料实际经历的温度场均匀。
加热与冷却系统的响应速率匹配
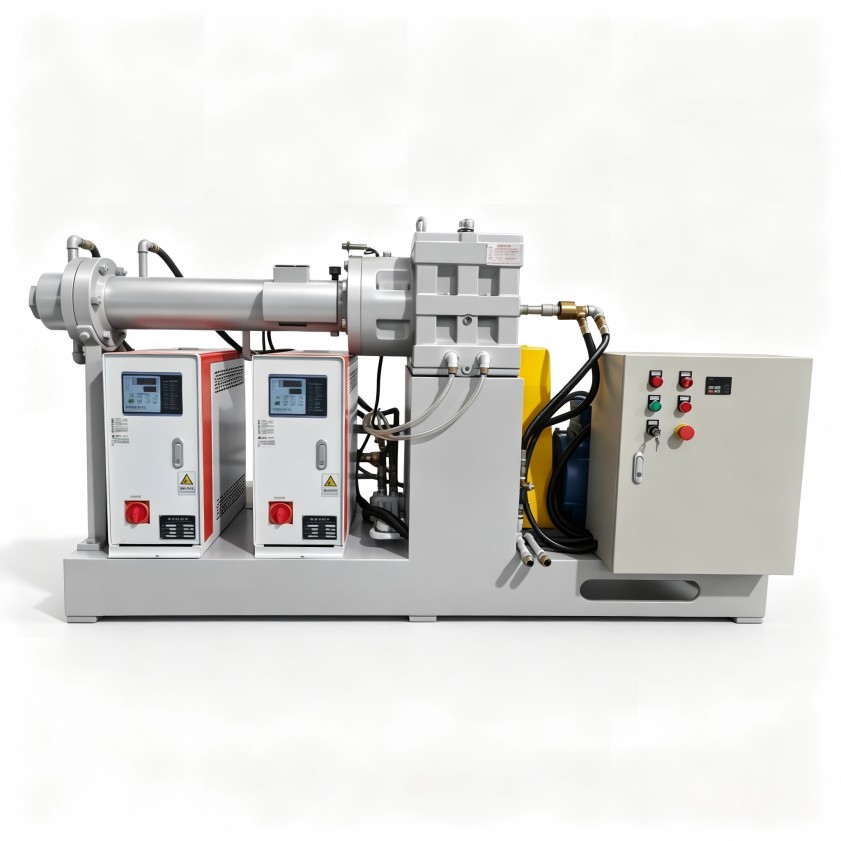
在高速挤出电线电缆护套料(如氯化聚乙烯CPE)时,螺杆剪切生热显著。若控制系统仅依赖冷却水阀的开关进行粗放调节,极易造成温度超调与振荡。优秀的控制策略需要根据胶料特性与螺杆转速,动态预判生热趋势,实现加热功率与冷却流量在更精细刻度上的协同调节,从源头上平滑胶料黏度的波动。
测温点布局与胶料真实温度的映射关系
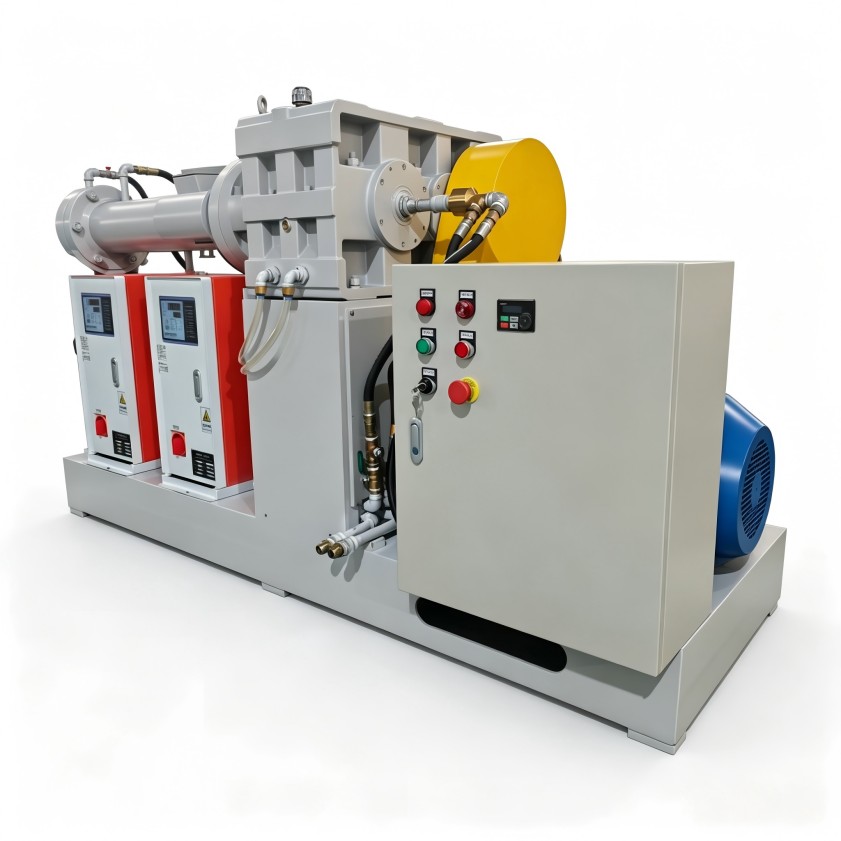
控制系统的“眼睛”是热电偶,但其安装位置感知的是机筒金属壁温,与内部流动胶料的真实温度存在滞后与偏差。针对不同绝缘材料(如硅橡胶与聚乙烯),控制系统需要内置不同的温度补偿算法模型,将壁温读数换算为更接近胶料实际状态的工艺温度,以此作为控制的真实依据,才能提升塑化均匀性。
挤出压力的稳定是保证挤出物尺寸恒定的物理基础。冷喂料挤出机的控制系统在此环节的核心任务,是将螺杆转速、挤出压力与下游牵引速度三者动态耦合,而非各自独立运行。
压力闭环控制下的螺杆转速自适应
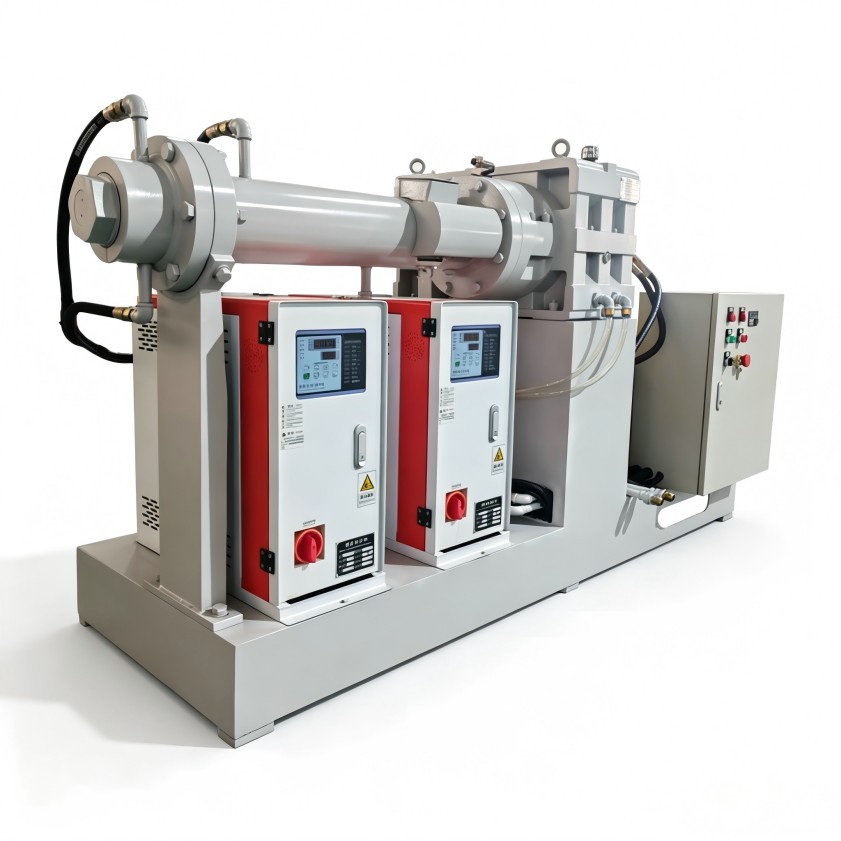
一套进阶的控制系统应具备基于机头压力传感器的闭环控制功能。当检测到因喂料轻微波动或滤网堵塞导致机头压力上升时,控制系统能微调螺杆转速予以补偿,将压力波动抑制在萌芽状态,避免其传递为挤出量的变化。这对于要求薄层绝缘的电子线生产至关重要。
牵引速度的联动与张力管理
在连续生产线中,牵引速度的微小变化会直接反作用于机头压力。理想的控制逻辑应允许将牵引速度作为前馈信号接入挤出机控制系统。当牵引加速时,控制系统能提前预判压力下降趋势,并微调螺杆转速进行对冲,维持挤出量的恒定。这种主动协同,比单独稳定螺杆转速更能抵御外部干扰。
电线电缆行业中,诸如阻燃护套料、半导电屏蔽料等,往往含有大量无机填料(如氢氧化铝、炭黑)。这类高填充胶料对剪切敏感,流变行为复杂,对标准控制系统构成特殊挑战。
高扭矩波动下的驱动控制稳定性
大量填料的存在使得螺杆运行扭矩波动剧烈,传统恒转速控制易导致电机负载突变,进而引起传动不稳。针对此工况,控制系统需要强化其抗负载扰动能力,或采用直接转矩控制等更先进的驱动算法,确保即使在扭矩波动下,螺杆转速依然能保持高度稳定,从而保证填充物在胶料中分布均匀。
针对非牛顿流体特性优化控制参数
高填充胶料通常呈现更强的非牛顿特性,其表观黏度对剪切速率(与螺杆转速强相关)和温度更为敏感。通用的 PID 控制参数可能不再适用。此时,控制系统是否允许针对特定配方保存和调用多套独立的工艺参数包(包括PID参数、温度曲线、压力限值等),就成为能否实现“一键切换、稳定生产”的关键。这要求控制系统具备良好的可适配性与工艺数据管理功能。
一套深度适配产线工艺需求的冷喂料挤出机控制系统,其价值在于将设备硬件的潜能稳定、可靠地释放出来。它通过对温度、压力、速度等多物理量的精细感知与智能协同,将胶料波动消化于无形,从而为电线电缆的尺寸精度与性能一致性提供底层保障。这要求设备使用者在选型或升级时,超越对品牌与基本功能的关注,深入考察控制策略与自身主流产品工艺的匹配深度。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
