

在轮胎硫化车间,模具安装看似基础,却直接影响成品轮胎的均匀性、动平衡及使用寿命。一个看似微小的对位偏差,在高温高压的硫化过程中会被放大,导致飞边增厚、帘线位移甚至成品动平衡超标。许多生产线更关注硫化时间与温度,却将模具安装视为简单的“吊装就位”,忽略了静态对中与动态热膨胀的综合影响。本文将从硫化机热板精度与工艺参数适配两个技术维度,解析确保模具安装对齐的核心要点,帮助轮胎制造企业建立更可靠的硫化前端质量控制点。
模具安装对齐的起点,在于硫化机本身的开合精度与模具导向系统的完好性。在冷态下进行安装前,必须完成以下几项基础检查,这往往比安装过程本身更重要。
首先,确认上下热板(或平台)的平行度与平面度。长期承受交变热负荷与机械应力,热板可能发生微变形,导致模具闭合时受力不均。这种不均不仅影响对中,更会加速密封圈磨损,增加维护成本。其次,检查模具的导柱、导套是否完好,润滑是否充分。磨损的导向部件会直接引入安装偏差。最后,确保模具本身的分型面清洁、无残留胶料或损伤,任何异物都会破坏初始定位基准。
一个常被忽视的细节是模具与热板定位孔、定位销的配合公差。非标定制或经过修复的模具,其定位尺寸可能与设备原设计存在细微差异。在安装前使用塞规等工具进行手动校验,能提前发现潜在的“硬干涉”风险,避免强行安装导致设备或模具损伤。
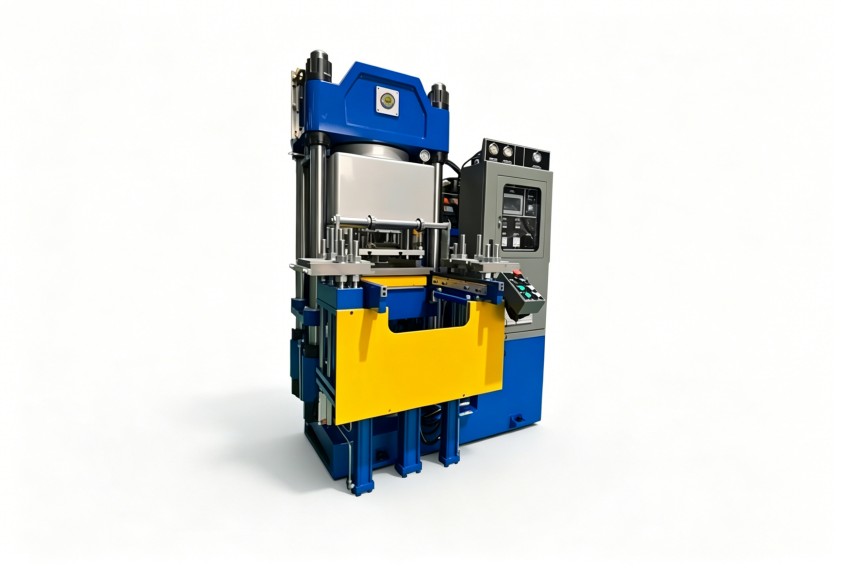
即使冷态对中完美,在硫化温度(通常140°C-200°C)下,设备与模具的金属部件会发生不同程度的热膨胀。如果设备温控系统对各加热区的控制精度不足,导致热板温度不均匀,就会产生不对称的热变形,从而使模具在热态下发生“漂移”。这种动态偏移是许多批次性飞边问题或轮胎断面尺寸波动的根源。
因此,一套优秀的硫化机模具安装对齐方法,必须将热态下的对中性纳入评估。这要求硫化机具备可靠的多段独立温控能力,并能将热板表面温度波动控制在工艺要求的狭窄范围内。对于生产高性能子午线轮胎,特别是低扁平比轮胎的厂家,对热板温度均匀性的要求更为苛刻。
依赖老师傅的经验手感不可靠,必须建立书面化的标准操作程序(SOP)。一套完整的流程应包括安装前检查、吊装对位、初步紧固、冷态对中测量、升温热态复测及最终紧固等步骤。
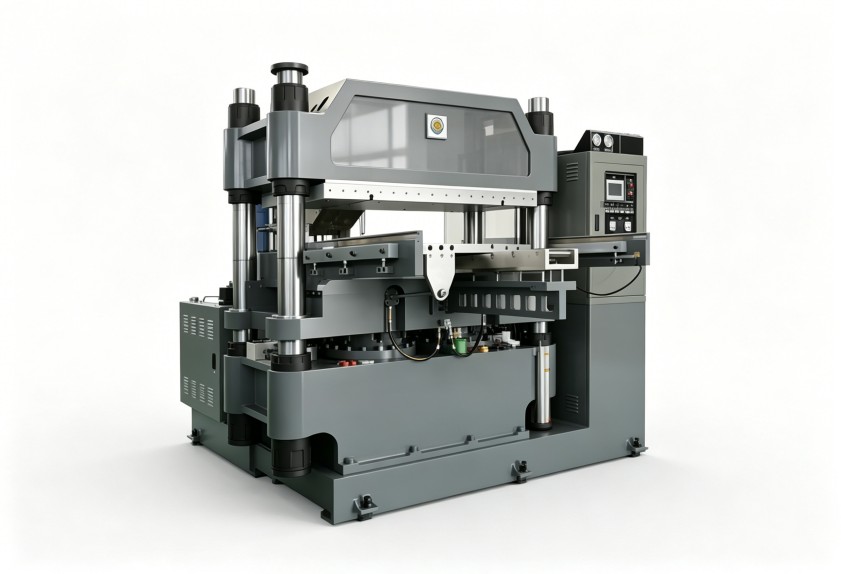
当企业计划新增或更换硫化机时,模具安装对齐的便利性与精度应成为重要的选型评估维度。这超越了简单的“设备精度”指标,而是一套系统工程。
一套设计周全的硫化机组,其价值不仅在于单次模具安装对齐的便捷,更在于在整个设备生命周期内,都能为轮胎生产企业提供稳定、可重复的高精度硫化环境。这对于保障产品一致性、降低废品率、提升品牌口碑具有长远意义。
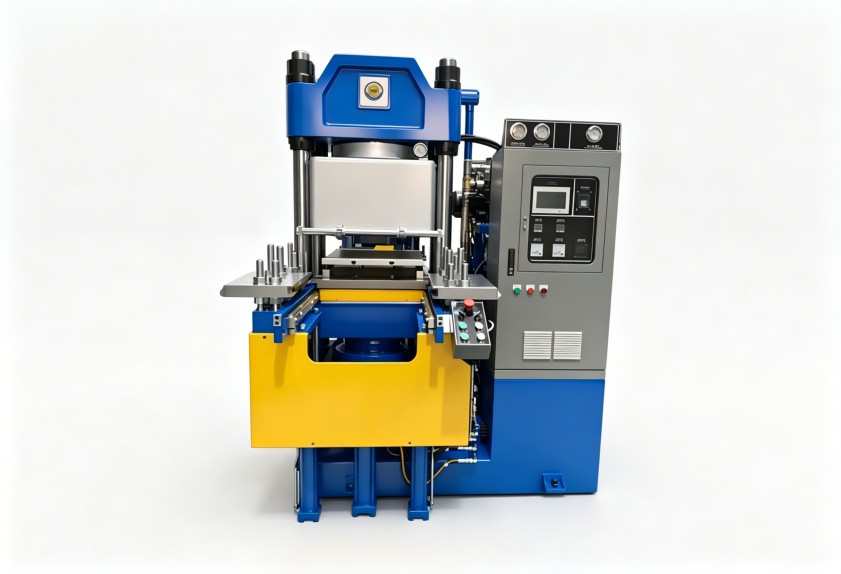
模具安装对齐不是一次性的吊装任务,而是一个贯穿设备选型、日常操作与周期维护的质量控制体系。在轮胎制造这个对产品均一性要求极高的领域,精准的对中工艺是确保每一批次轮胎都能达到设计性能的基石。它减少了因飞边修剪造成的材料浪费,降低了因偏芯导致的动平衡返工,最终提升了生产线的综合效率与产品竞争力。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
