

在塑料改性与新能源正负极材料的生产线上,投入一台功能齐全的全自动造粒设备,却依然产出批次颜色波动、导电剂分散不均或材料部分降解的颗粒,是许多工程师面临的现实困境。问题往往不在于设备是否“自动”,而在于自动运行的逻辑是否与您的材料特性深度匹配。常见的误区是过度关注设备的最高转速或最大产能,却忽视了支撑稳定生产的核心——工艺参数体系的科学搭建。本文将聚焦填充系数、温控精度与剪切速率这三个相互掣肘的关键维度,拆解它们如何共同作用于最终颗粒的一致性,为您提供一套校准生产、优化选型的内核逻辑。
填充系数并非一个简单的“装多满”的问题,它直接定义了物料在密炼室或螺杆中承受的初始压力与传热效率。在塑料改性行业,填充不足会导致物料无法形成有效的压缩与剪切,添加剂(如阻燃剂、玻纤)分布不均;填充过满则可能使驱动电机超载,并因过度的挤压生热导致热敏性材料(如某些TPU或生物基塑料)出现局部过热。
全自动造粒过程中的温度并非一个单点值,而是一个从喂料、混炼、塑化到出片/切粒的动态曲线。温控精度,特别是关键区段(如密炼段、熔体泵前、模头)的控温能力,直接关系到物料的热历史是否受控。

剪切速率是一个由设备硬件(转子构型、螺杆组合、转速)与工艺设定(实际运行转速)共同决定的参数。它是将机械能转化为混炼、分散、塑化效果的核心物理量。脱离具体物料谈“高剪切”或“低剪切”没有意义。
认识到这三个维度的存在只是第一步,理解它们之间复杂的“三角关系”并实现协同优化,才是实现稳定、高品质全自动造粒的核心。
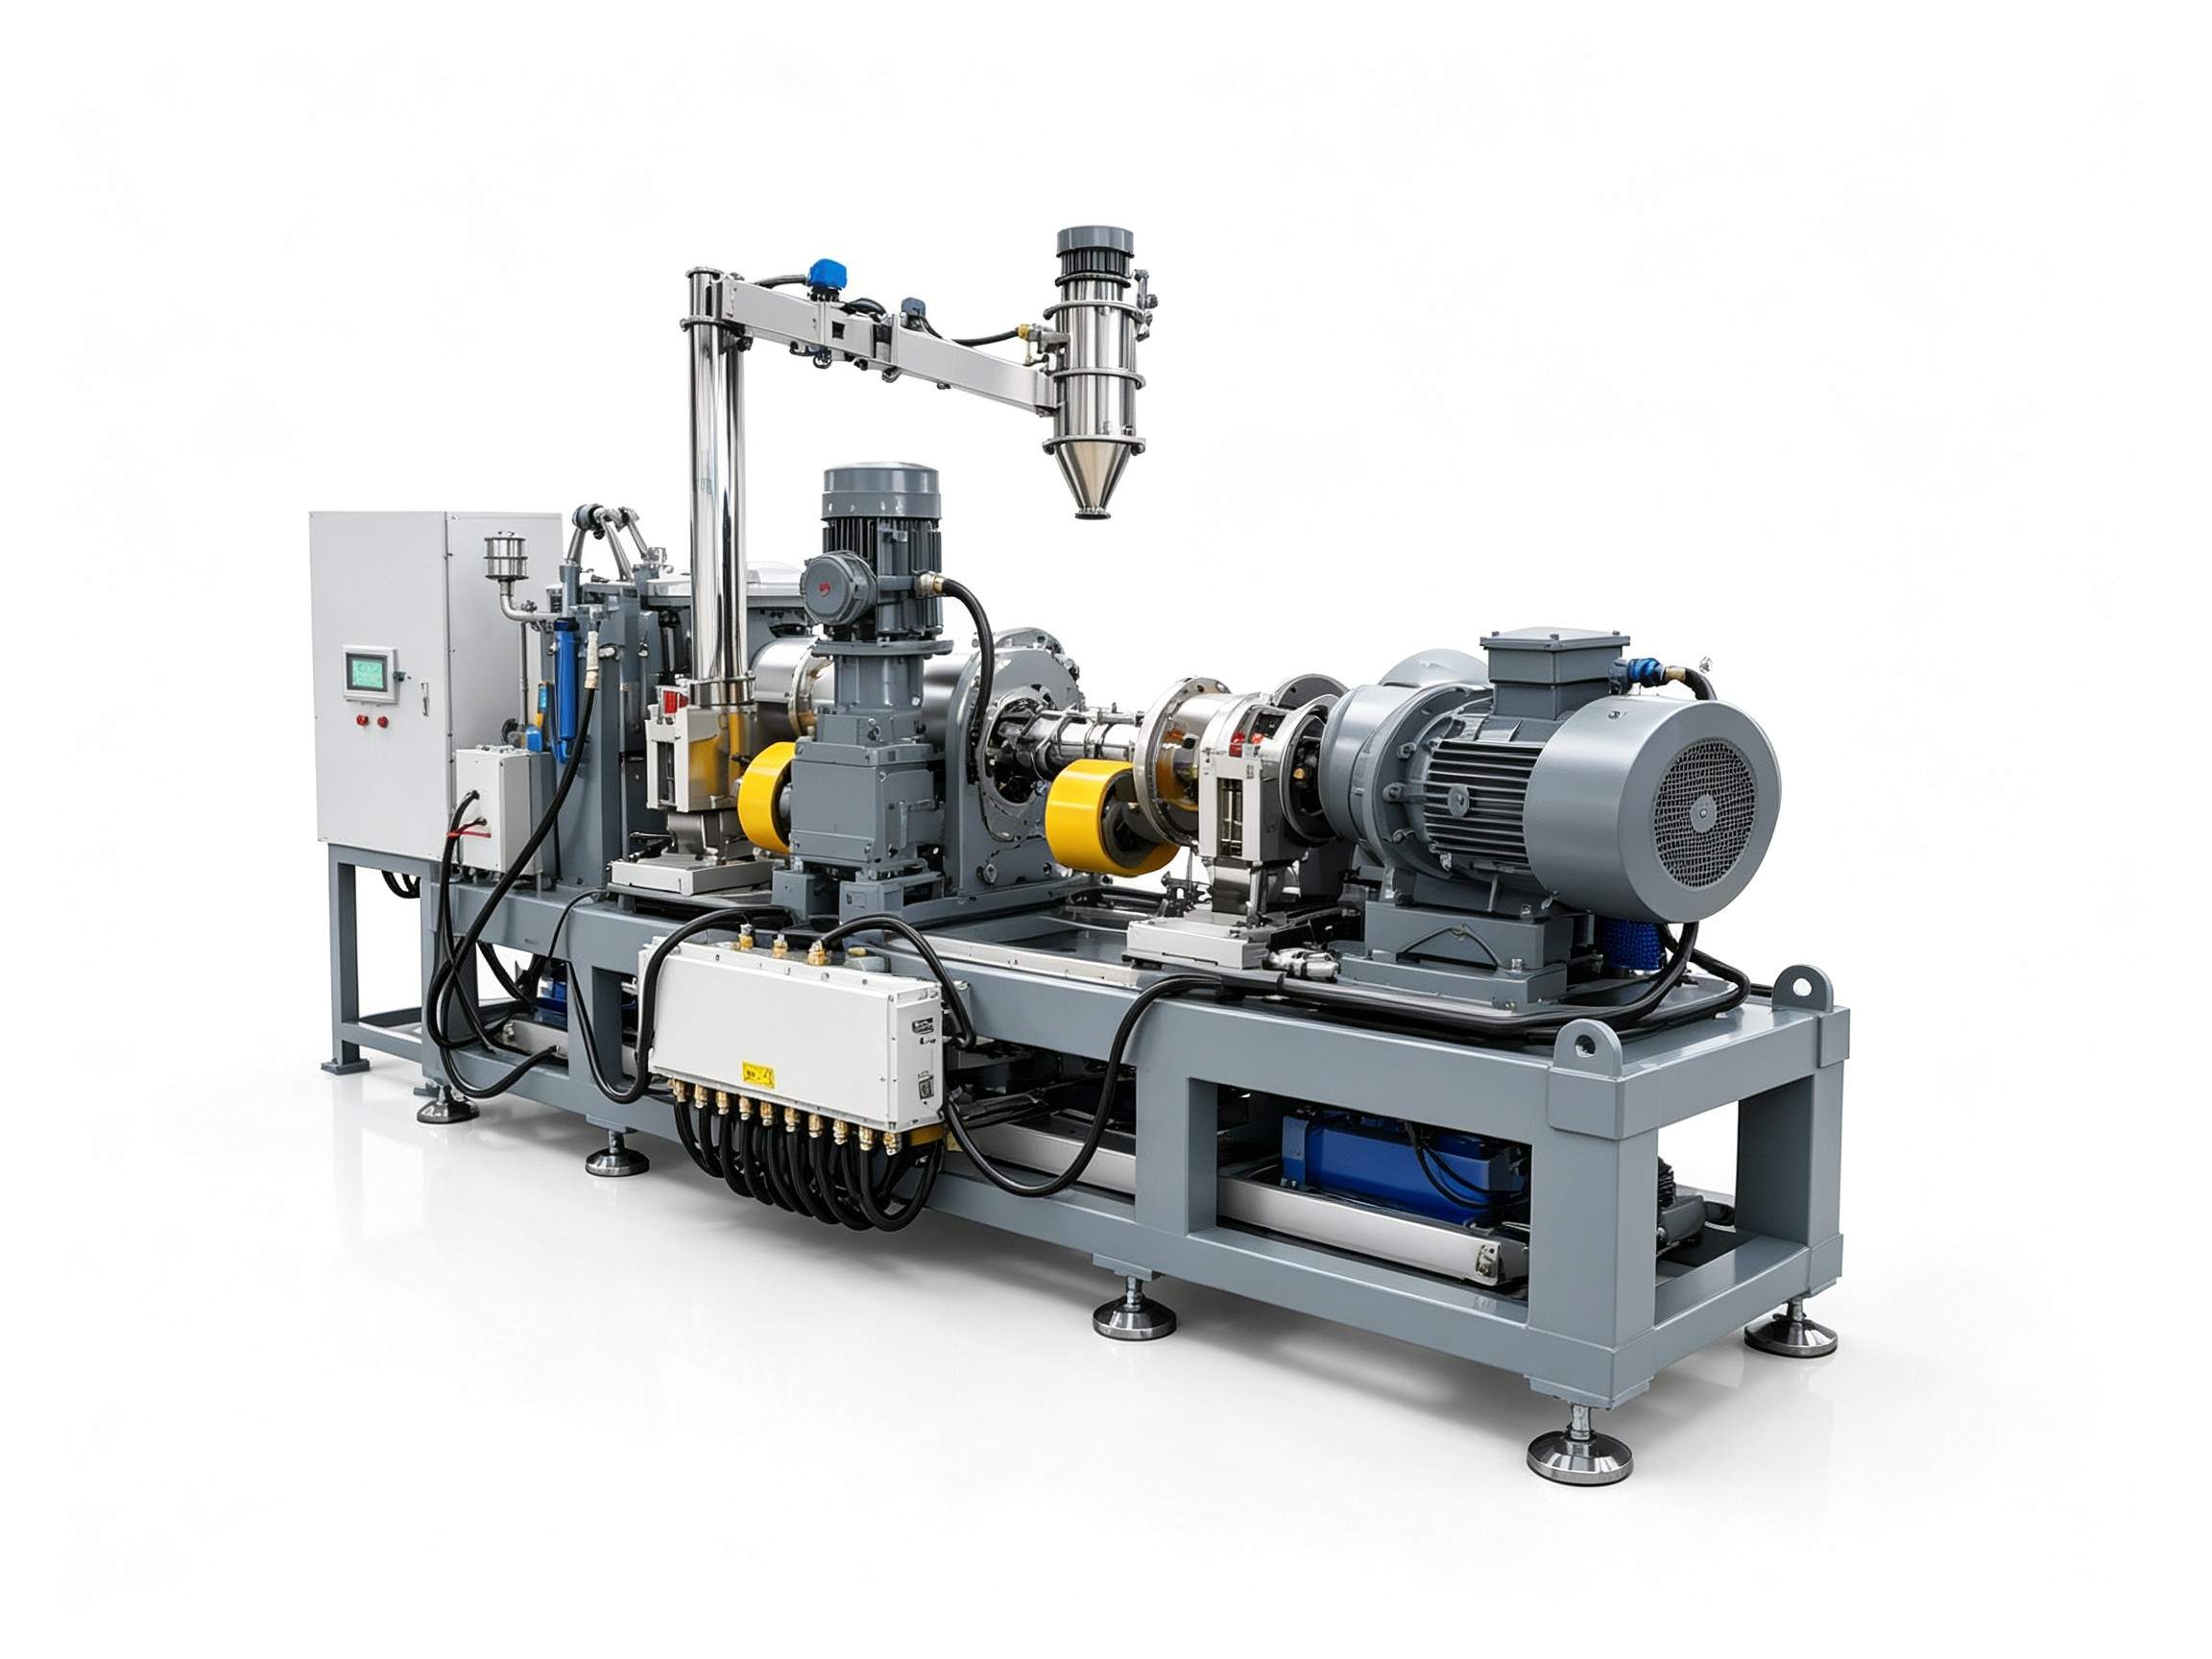
填充系数决定了物料的受热体积和受剪切的初始条件,它为整个工艺奠定了基础。温控系统则需要实时响应由填充物料和剪切输入所带来的热量变化,其精度决定了工艺窗口的宽窄。而剪切速率则是主动施加的“加工强度”,它既是我们达成分散、塑化目标的手段,也是整个系统最大的热扰动源。一个优化的工艺,是在确保材料特性不受损的前提下,在这三者之间找到精妙的平衡点。例如,对于易热降解的材料,可能需要适当降低填充系数以提高散热效率,同时采用中低剪切速率配合高精度温控来达成加工目标。

当您评估一台全自动造粒设备或现有生产线时,不应仅看单机参数,而应将其视作一个需要输入正确“工艺语言”的系统。您需要与设备技术团队深入沟通的,正是您的材料对这些参数的具体敏感度与要求。
利拿实业基于在多类高分子材料与新能源材料领域的应用经验,在设备研发阶段即注重这些核心工艺维度在硬件与控制层面的预留与匹配。例如,通过特殊的转子与机筒设计管理剪切场分布,或集成更敏捷的温控模块来应对快速的热量变化。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
