

塑料改性生产中,配方中填充剂、功能助剂占比波动大,稍有不慎就会出现颗粒椭圆度超标、表面毛糙、内部塑化不均的问题,直接拉高返工成本,还可能因料温过高引发物料热降解,影响成品性能稳定性。不少生产端遇到异常第一时间调整切刀转速或喂料速度,却忽略了参数之间的联动性与设备本身的适配逻辑。以下从三个核心参数的匹配逻辑切入,帮生产团队快速梳理调整思路。
塑料改性配方的组分差异极大,从通用塑料增韧、填充改性,到工程塑料合金、功能母粒制备,不同物料的塑化温度区间、热稳定性能完全不同。不少生产团队为了避免物料降解,会刻意调低整体温度,结果导致物料塑化不充分,颗粒内部出现晶点,甚至因为熔体强度不足引发断条。也有部分团队为了提升塑化效率,调高机头段温度,却忽略了热敏性助剂的分解温度,最终导致成品力学性能下降、颜色发黄。
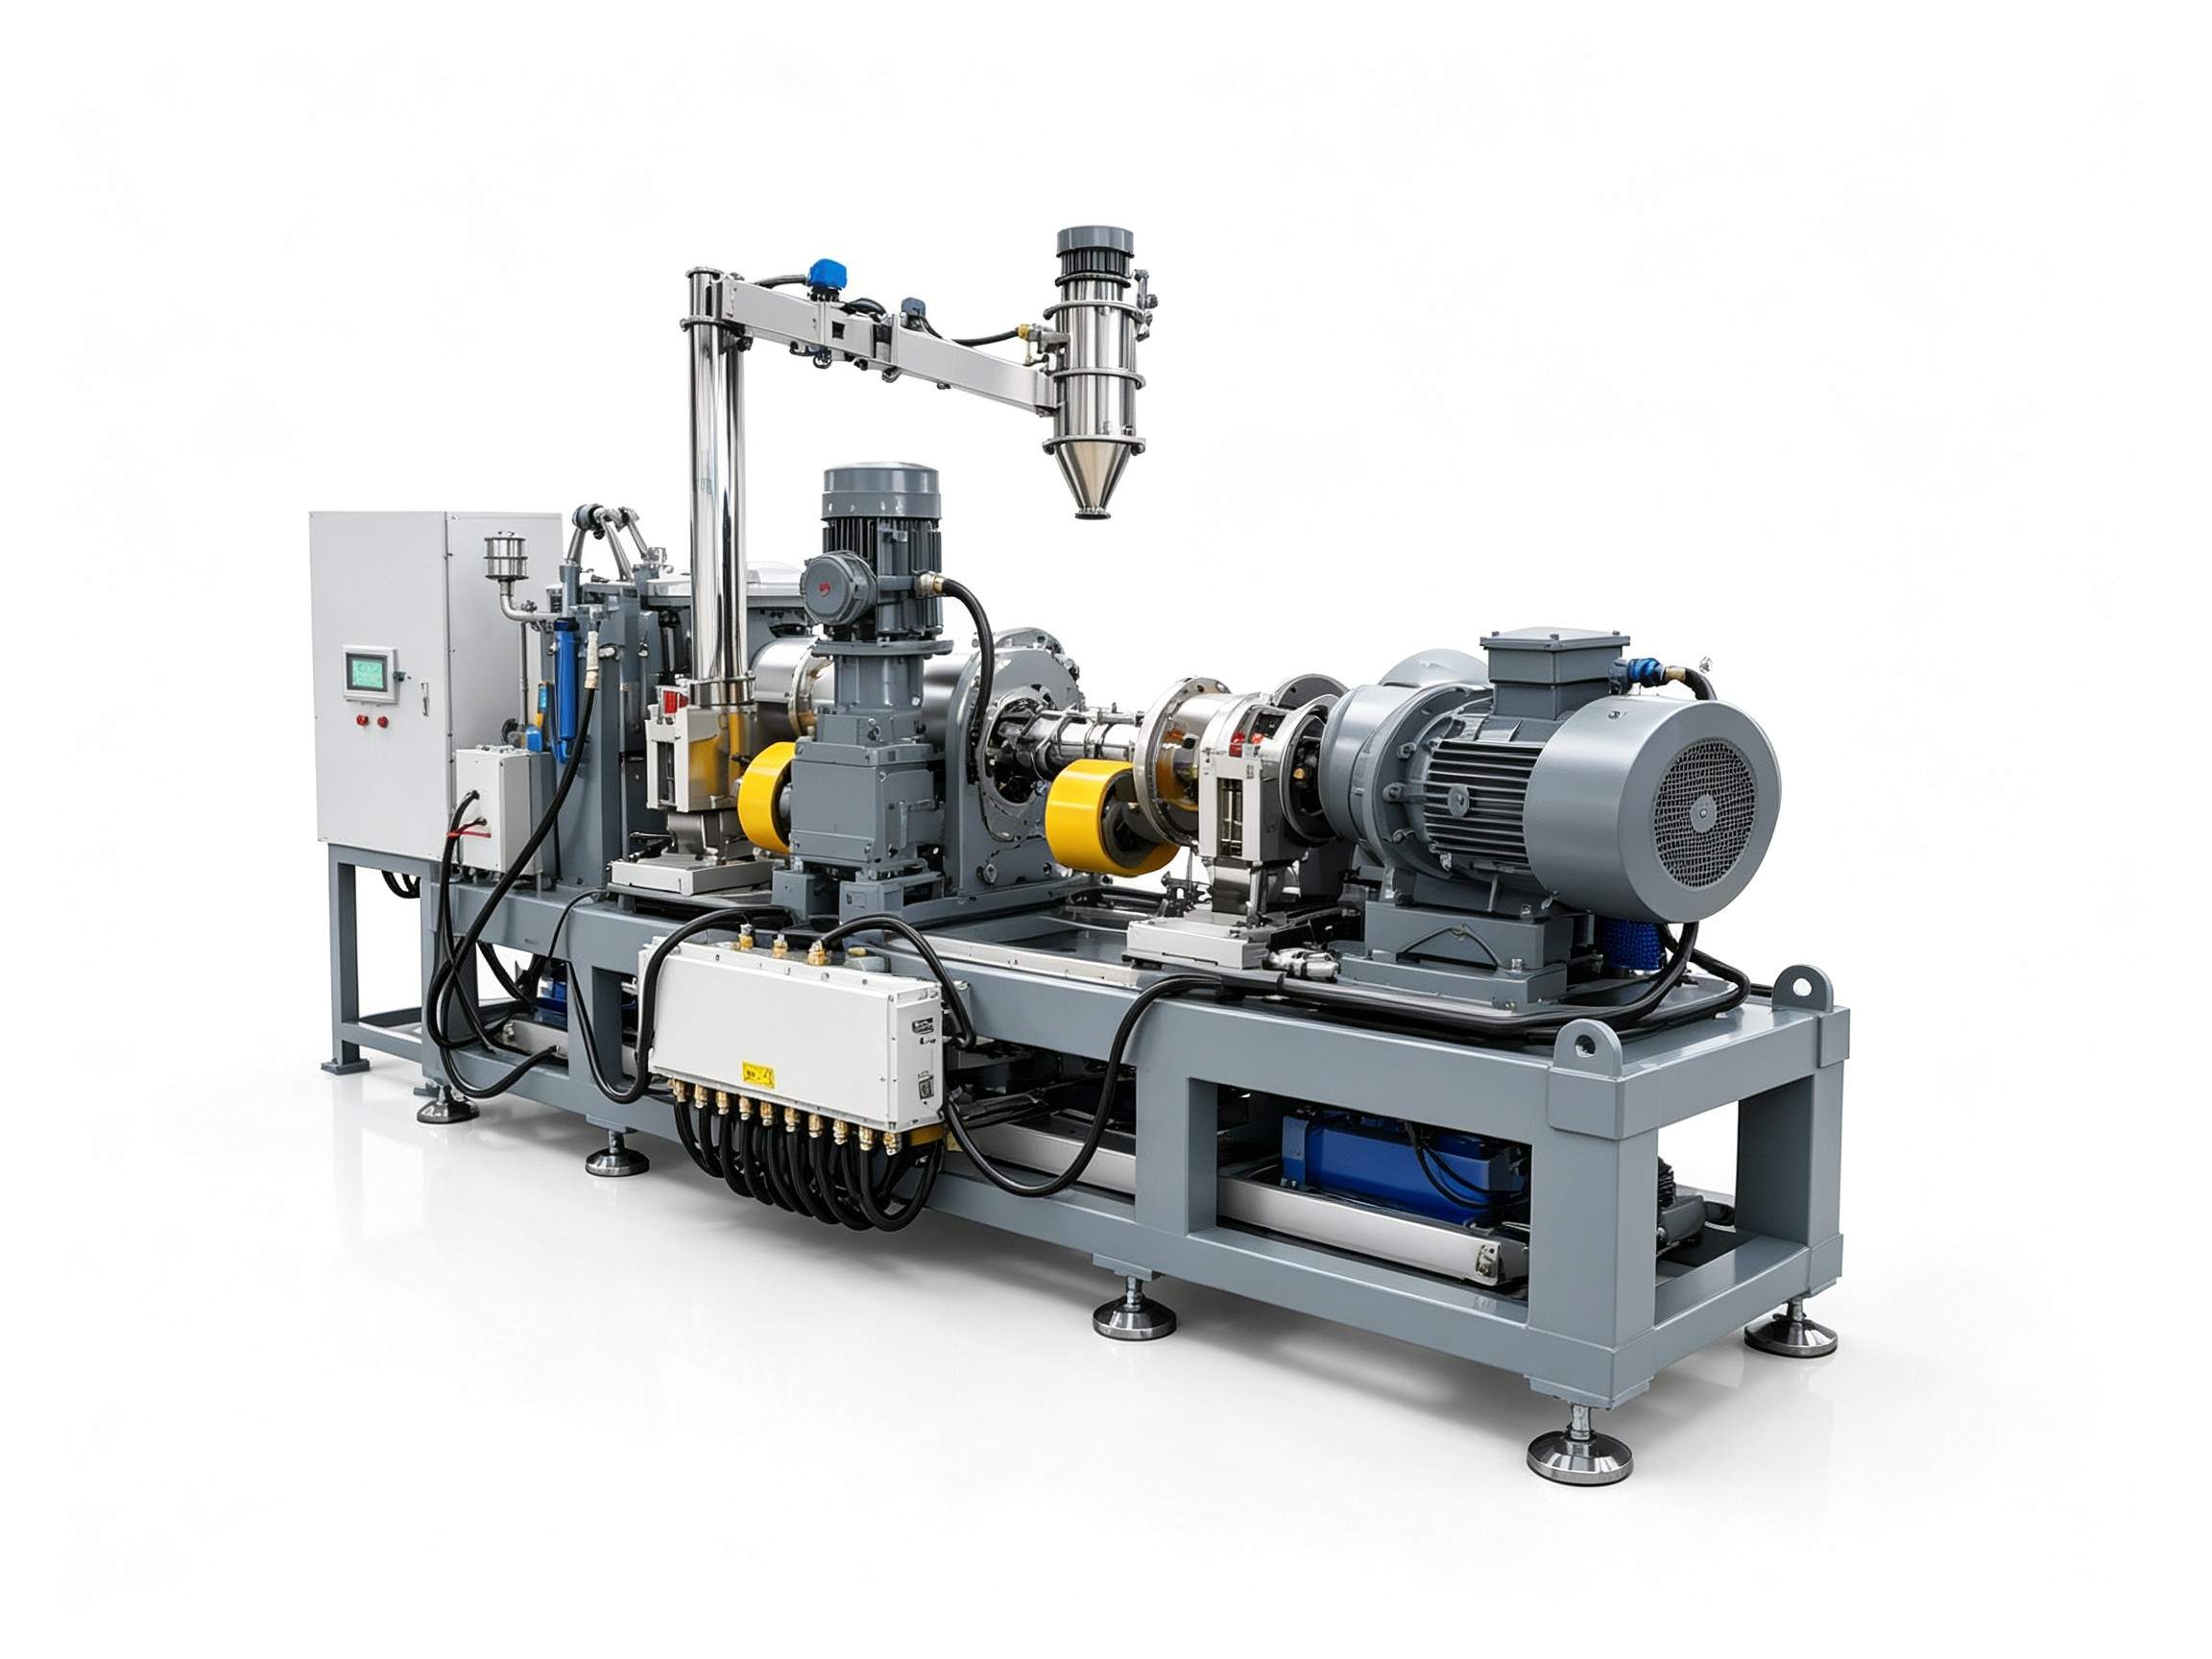
一套适配性良好的全自动造粒设备,通常会设置多段独立温控区间,每段温度可单独调节,喂料段、塑化段、均化段、机头段分别对应物料输送、熔融、混炼、均压的不同需求,避免出现局部温度过高或过低的问题。比如填充型改性料需要更高的塑化段温度来保证树脂充分熔融包裹填充剂,而热敏性改性料则需要适当降低均化段温度,延长物料在低温区的停留时间。
调整温控参数时,要先明确配方中主要树脂的熔融温度、热敏性助剂的分解温度,再根据螺杆转速、喂料量逐步微调,每次调整幅度不宜过大,同时观察熔体压力、机头出料状态的变化,找到既能保证塑化均匀,又不会引发热降解的温度区间。
很多生产端遇到颗粒大小不均的问题,第一反应是调整切粒系统,却忽略了喂料填充系数的影响。填充系数指的是螺杆螺槽内物料的实际填充比例,系数过高会导致物料在螺槽内无法充分翻滚混炼,出现塑化不均、螺杆负载过载的问题;系数过低则会导致料流不稳定,熔体压力波动大,最终切出来的颗粒尺寸偏差明显。

塑料改性配方的密度差异很大,比如高填充滑石粉的PP料密度远大于通用PP,而添加发泡剂的PE料密度则明显更低,哪怕是相同的喂料转速,实际进入螺杆的物料重量也会有明显差距,填充系数自然天差地别。如果照搬同一种喂料参数,很容易出现要么过载跳闸,要么断料空转的问题。另外,螺杆转速的调整也会影响填充系数,转速越快,物料的输送效率越高,填充系数会相应降低,所以调整喂料量的同时,也要同步关注螺杆负载与熔体压力的变化。
部分配置更完善的全自动造粒设备,会配备喂料重量闭环系统,可根据螺杆负载自动调整喂料速度,保持填充系数稳定,减少人工调整的误差。对于没有闭环系统的设备,就需要生产团队每次更换配方时,先根据配方密度、螺杆转速测算合理的喂料量,再逐步微调,直到熔体压力稳定在合理区间。
切粒环节是直接决定颗粒外观质量的关键,但切粒参数的调整不能只看切刀本身,要结合料条的冷却状态、牵引张力综合判断。塑料改性料条的硬度、韧性随配方变化很大,加玻纤的刚性料条冷却后硬度高,切粒时不容易变形;加增韧剂的弹性体料条则偏软,切刀转速不匹配很容易出现毛边、连粒的问题。

冷却水温与冷却长度也会直接影响料条的表面硬度与内部塑化状态。水温过高时,料条表面冷却不足,切粒时容易粘刀,颗粒表面会出现凹坑或毛糙;水温过低则会导致料条表面快速冷却硬化,内部热量散不出去,切粒后颗粒内部可能出现残余应力,影响后续加工性能。对于添加弹性体比例较高的改性料,还可以适当降低冷却水温,提升料条表面硬度,减少切粒时的毛边与连粒问题。
调整切粒参数时,要先确认冷却水温与料条的冷却程度,保证料条表面硬度均匀,再调整牵引速度与切刀转速的配比。牵引速度过快会把料条拉细,导致颗粒偏扁、尺寸偏小;速度过慢则会让料条在冷却水槽内堆积,出现弯曲、变形,切出来的颗粒椭圆度超标。正常调整时,要保持料条张力均匀,既不紧绷也不松弛,再根据颗粒外观微调切刀转速。
很多生产团队在调整参数时,会陷入“参数万能”的误区,觉得只要调对参数,任何设备都能生产所有配方。实际上,所有参数的可调范围都建立在设备硬件配置的基础上,如果设备本身的螺杆长径比不足、温控段数不够、喂料精度达不到要求,再怎么调整参数也很难达到理想的生产效果。
比如生产高填充改性料的生产线,如果螺杆的混炼元件配置不足,哪怕把温度调高、转速放慢,也很难让填充剂均匀分散在树脂基体中,最终成品的力学性能会出现明显波动。又比如生产热敏性改性料的生产线,如果温控精度不够,很容易出现局部过热分解的问题,影响生产安全与产品质量。
对于有多种配方切换需求的生产线,还可以关注设备的自动化配置,比如配方存储、参数一键切换等功能,能减少人工调整的误差,缩短换产时间,降低过渡料的损耗。利拿实业可根据不同改性配方的生产需求,提供全流程非标定制化的橡塑混炼成型整体解决方案,匹配不同工况下的参数调节需求。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
