

橡胶密封件厂采购冷喂料挤出机,常常发现同一产能标称的设备,报价跨度很大。只看总价,容易忽略一个事实:报价差异背后是设备配置的差异,而配置直接影响胶料塑化质量、温控稳定性和换产效率。不少采购方习惯先压总价,再把需求细节后置,结果设备到场后工艺调整不断,后续成本反而更高。这篇文章围绕冷喂料挤出机的配置差异,拆解报价的形成逻辑,帮您建立一份适合密封件工况的对比清单,在询价时少走弯路。
冷喂料挤出机并非标准化现货,报价需要落到具体方案上。所谓“冷喂料”,是相对于热喂料挤出机而言,指胶料经过冷却后再进入机筒,由螺杆完成输送、塑化和挤出。不同厂家的设计思路不同,机筒结构、螺杆构型、温控方式各有侧重,这导致同样标注“冷喂料挤出机”的设备,实际性能和造价可能相差不少。
对密封件生产来说,胶料种类多、硬度范围宽、产品尺寸小,设备是否应对这些工况,直接关系到挤出半成品的均匀性和尺寸公差。有的厂家报的是基础型,有的按非标要求补充了温控单元和自动喂料,口径不同,总价自然没有统一答案。采购方如果只拿一份简略报价横向比,容易误判。
冷喂料挤出机报价的弹性空间,主要来自设备配置和交付范围。这并不是说贵的一定就好,而是要把每一项配置对应到自己的生产需求上。下面拆开讲三处容易被忽略的差异。
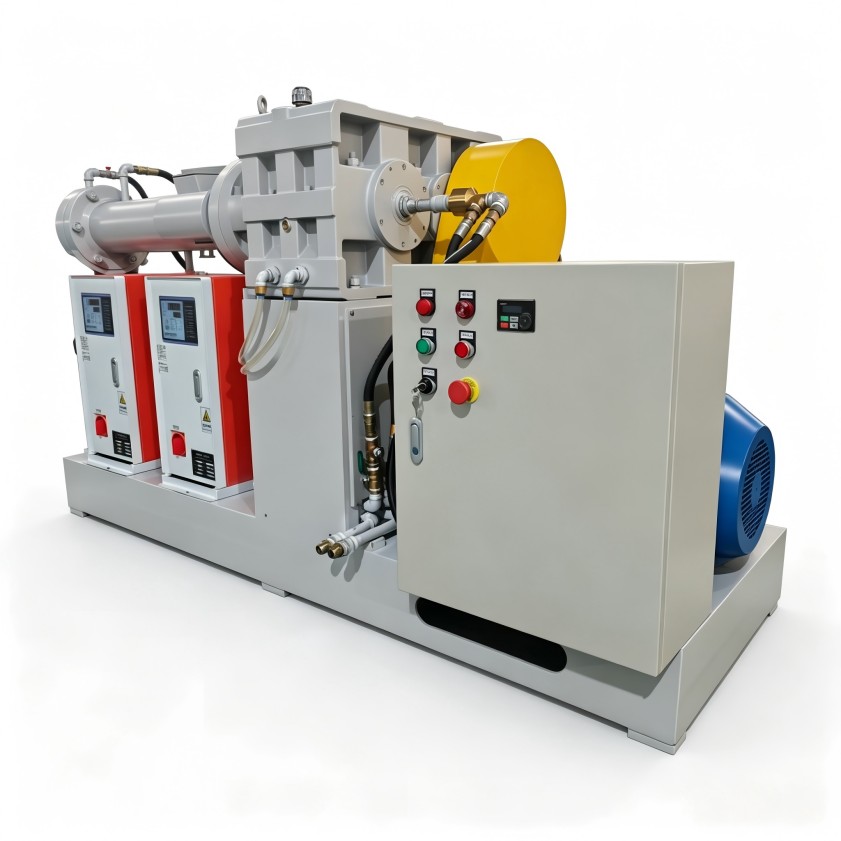
第一个是螺杆直径、长径比和螺杆材质。直径决定小时产能,长径比影响胶料在机筒中的塑化时间,螺槽深度则要匹配胶料的硬度和粘度。密封件厂常见的丁腈橡胶、三元乙丙橡胶、硅胶和氟橡胶,加工特性差异明显,硬度高的胶料对螺杆扭矩要求高,粘性大的胶料需要更合理的槽深设计。冷喂料处理的是冷却后的胶料,喂料段的几何设计尤其关键,如果强制喂料能力不足,可能出现吃料慢或挤出波动,直接影响半成品连续生产。报价单上往往只写直径和长径比,很少注明螺杆材质和热处理工艺,而氮化钢、合金钢喷涂等不同方案,采购成本和耐用度相差明显。这两项参数写在同一个料号下,价格可能完全不同。
第二个容易被忽视的是温控系统。冷喂料挤出机的工艺效果,很大程度上依赖机筒温度控制。橡胶是热敏性材料,温度偏高可能焦烧,偏低会导致塑化不良。密封件生产小批量、多品种,需要频繁调整工艺,如果机筒温控分区少、响应慢,操作人员只能反复试错。配置较高的设备通常采用多区独立温控,冷却与加热联动,并能与螺杆转速协同调节。密封件对尺寸一致性要求高,温度波动会让挤出膨胀率变化,半成品尺寸自然不稳定。这类细节会体现在报价中,也会体现在设备长期运行稳定性上。
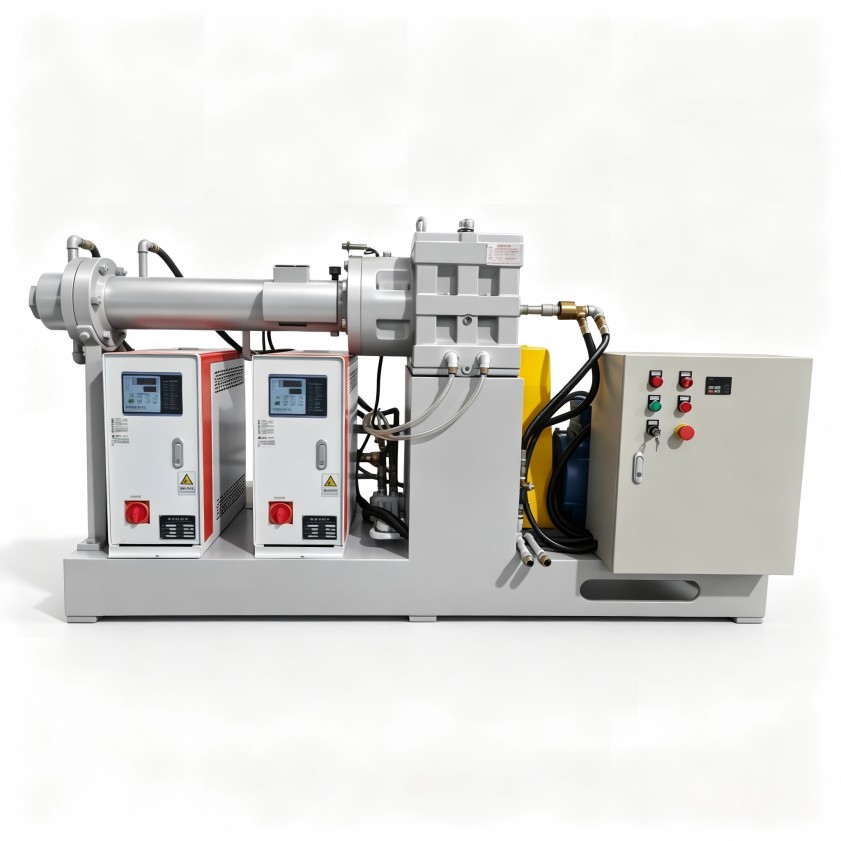
第三处差异在自动化和交付范围。同样的主机,附带自动上料、称重计量、机头压力监测、和上下游设备联动,报价会明显不同。密封件车间常见多品种切换,设备是否方便清理,换色是否快捷,也影响日常效率。报价还应明确是否包含温控单元、进料口装置、安全联锁、备件包、电气调试和操作培训。有的低价单只报主机,后续所有辅件都作为增项,这会让最终投入超出预期。安全防护如机头联锁、超温报警和紧急停机装置,关系到生产安全,也不应被省略。自动化水平越高,报价自然越高,但换来的是更稳定的生产节拍和对人工经验的依赖降低。
与其要求供应商直接报一个低价,不如先把工况说清楚,让报价回到真实需求上。第一类是胶料情况,包括胶种、硬度、是否含高硬度填充剂、门尼粘度水平。这些信息影响螺杆结构和温控配置。第二类是产品与产量,密封件的规格大小、日产量、连续生产时间,决定挤出速度和辅助设备选择。第三类是产线衔接,现场是否有喂料机、是否需要与开炼机或密炼机组合,出料端是否连接冷却和裁切装置,都会影响总方案设计。老厂改造还要考虑空间尺寸、用电容量和压缩空气条件。
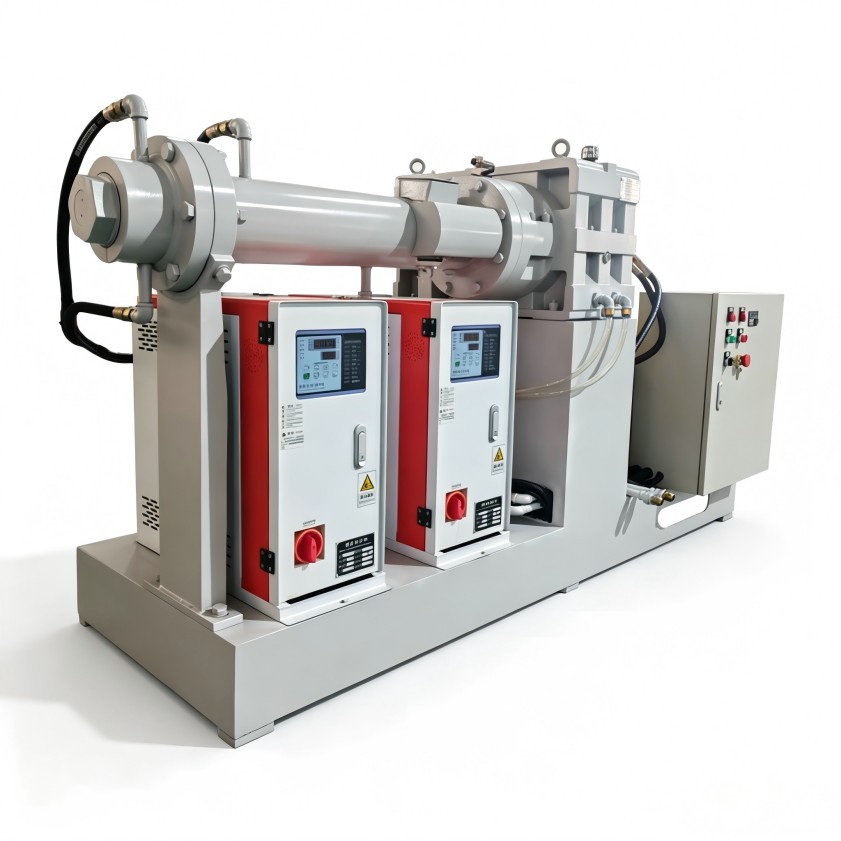
这些信息对技术型供应商来说,是判断设备规格和报价范围的依据。采购方提供得越具体,收到的方案就越贴近实际,后期追加设计变更的可能性也越低。
反过来,如果只问一句“你们的冷喂料挤出机多少钱”,技术型供应商很难给出准确回应,因为缺少了最基本的产能和胶料信息。报价过低或过高都不代表真实水平,反而容易掩盖配置差异。
冷喂料挤出机报价与实际价值之间,隔着配置和服务。建议把几份报价单放在同一张表上,逐项核对主机参数、温控方式、材质、自动化功能、安装调试费用和售后响应条款,再计算设备全生命周期成本。低价可能来自简配,高配置不一定适合你的胶料,关键是匹配密封件车间的真实工况。
有条件的采购方,还可以要求供应商用自己常用的胶料做一次挤出试验,观察塑化状态和温控表现,再结合报价作判断。设备是否好用,不能只看报价数字,更要看供应商对工艺的理解和后续支持能力。
利拿实业在橡塑设备领域有多年研发积累,可结合密封件生产的具体胶种和工况,提供从混炼到挤出成型的整体方案支持,帮助客户减少试错环节。
报价高低从来不是采购的终点,设备能否长期稳定运行才是。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
