密炼机维修后混炼均匀度反而下降?如何同步调整工艺参数
在橡胶密封件的生产中,密炼机完成大修或核心部件更换后,操作人员有时会发现一个令人困惑的现象:设备机械故障排除了,但生产出的胶料分散均匀度却不如维修前,甚至出现批次间性能波动。这常常导致维修投入与质量产出不成正比,增加了生产管理的隐形成本。许多管理者会下意识地归咎于维修质量或新配件性能,而忽略了维修本身对设备“工作状态”的改变,这种改变必须通过工艺参数的主动适配来纠正。本文将围绕填充系数、混炼时间和温控精度三个工艺维度,分析密炼机维修后如何动态调整工艺,旨在帮助您建立设备状态与工艺联动的思维,稳定混炼质量。
维修改变了什么:不仅仅是恢复“能用”
一次成功的维修,目标是让设备恢复安全、可靠的运行状态。但对于精密混炼过程而言,“能用”和“好用”之间存在一道需要工艺填补的鸿沟。维修,尤其是涉及转子密封、轴承或传动的关键维修,会微妙地改变设备的运行特性。
例如,更换了新的转子密封环,其初始摩擦系数、导热性与旧件存在差异,这直接影响混炼室内的剪切效率和热量传递。再如,调整或更换了传动齿轮,尽管保证了传动平稳,但可能轻微改变了转子转速的瞬时响应特性。这些细微变化,若继续沿用维修前“最优”的工艺参数,就可能造成填充率实际值偏离、局部过热或剪切不足,最终表现为炭黑或助剂分散不均、门尼粘度波动。因此,维修后的首要任务不是立即满负荷生产,而是将设备视为一个“新”的系统,重新评估并校准其工艺窗口。
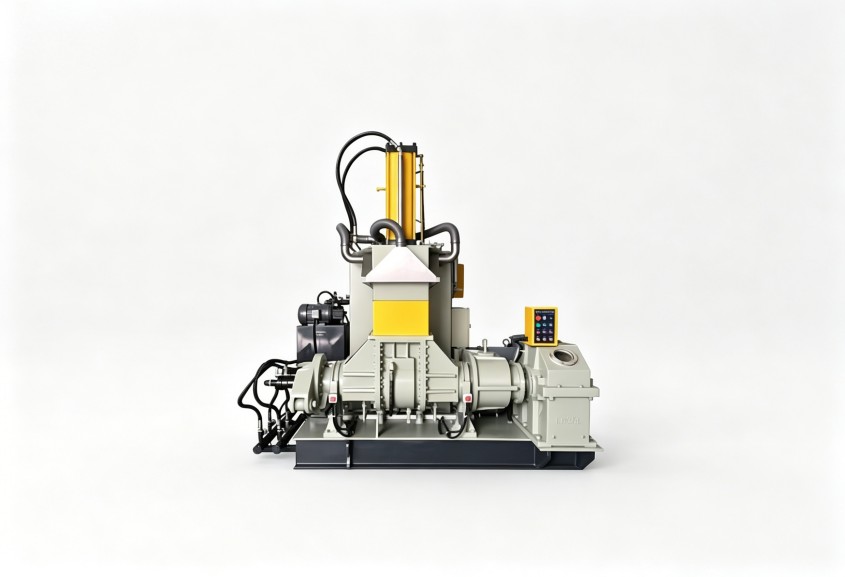
维度一:重新校准填充系数,匹配实际容积效率
填充系数是影响混炼质量和效率的核心参数之一。维修,特别是涉及混炼室、转子或卸料门密封的维修,可能实际改变了混炼室的有效工作容积或物料的密实程度。
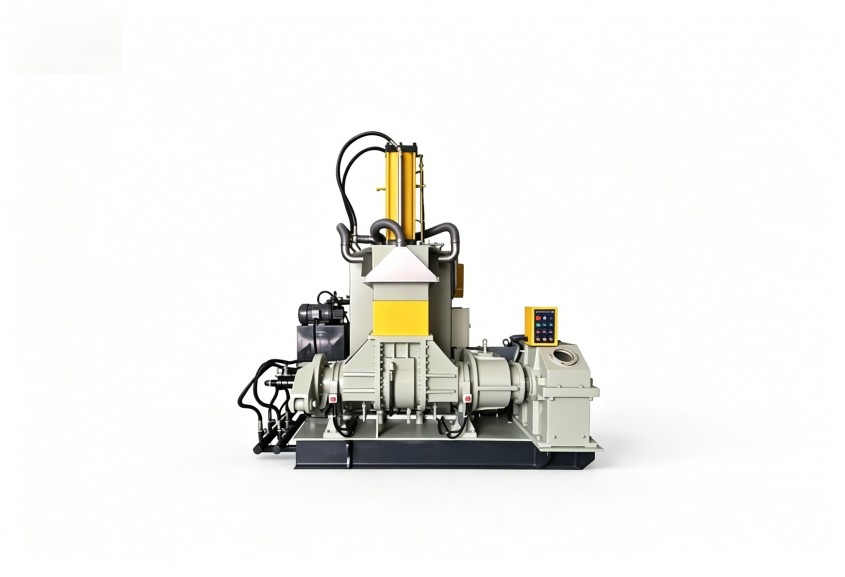
- 密封状态改变的影响:维修后全新的密封件具有最佳的密封性,物料在高压剪切下泄露更少,这可能导致实际腔体内压力分布与维修前不同。若填充系数设置过高,压力可能超过新密封的初期适应范围,加速磨损;若设置过低,则物料无法形成有效的剪切流,导致分散能量输入不足。建议在维修后初期,采用略低于原设计值的填充系数进行试运行,通过观察卸料胶料的温度和均匀性,逐步调整至新状态下的最佳值。
- 容积效率的验证:对于曾进行过混炼室衬板修复或更换的设备,其理论容积可能未变,但表面光洁度和摩擦系数已改变,影响物料滑动与填充行为。此时,不能完全依赖设备手册的理论填充量,而应通过几批次的实测胶料重量和混炼效果,反向验证当前设备状态下的实用填充系数。
维度二:优化混炼时间与功率曲线
混炼时间并非固定值,它需要与设备当前提供的剪切能量输入效率相匹配。维修后,驱动系统效率、转子间隙的微调都会影响功率曲线的形态。
- 关注功率峰的到达时间:在固定配方下,物料混炼至均匀分散时通常会消耗稳定的能量,并体现在电机的功率曲线上形成一个特征峰。维修后,应密切监控首批次生产的功率曲线。如果功率峰提前到达,可能意味着新部件摩擦阻力小,剪切效率提高,可考虑适当缩短混炼时间以避免过炼;反之,若功率峰延迟或峰值偏低,则可能提示存在能量损耗或剪切不足,需要延长混炼时间或检查工艺。
- 分段工艺的微调:对于采用多段混炼(如母炼+终炼)工艺的橡胶密封件生产,维修可能对不同阶段的敏感性不同。例如,轴承维修后运行更平稳,可能对终炼段胶料温度的均匀性有积极影响,但可能对母炼段初期的粗颗粒破碎效率改变不大。因此,需要对各段工艺时间进行独立评估和微调,而非整体增减。
维度三:温控精度的再确认与工艺补偿
温度是橡胶混炼中控制交联前兆和防止焦烧的关键。维修中涉及冷却系统清洗、温控阀更换或测温点校准,都会直接改变混炼室的温控精度。
- 仪表校准与实际温差:维修后,必须确认或重新校准混炼室、转子内腔及卸料口的温度传感器读数准确性。显示温度与实际物料核心温度可能存在新的偏差。在试运行阶段,建议通过便携式测温仪对卸料胶料进行多点测温,建立显示温度与实测温度的新的对应关系,并在工艺设定时予以补偿。
- 冷却效率变化对工艺的影响:如果维修加强了冷却系统,单位时间内排热能力提升,那么原有的为了控制温度而设定的转子转速或上顶栓压力可能需要调整。在追求同样排胶温度的前提下,可以适当提高能量输入率(如略提转速)以提升混炼效率,或者利用更优的冷却能力来允许更长的有效混炼时间,以改善分散。
将一次彻底的设备维修视为工艺优化的新起点,而非简单的故障排除终点。通过系统性地对填充系数、混炼时间和温控参数进行再评估与调整,可以使维修后的设备不仅恢复运行,更可能达到比维修前更稳定、更高效的工作状态。这要求设备管理者与工艺技术人员紧密协作,将设备状态管理纳入持续工艺改进的闭环中。
如需结合您的具体胶种配方、产能要求和设备维修历史进行针对性的工艺适配分析,可与利拿实业技术团队进一步沟通。



 18046916153
