
对于华南地区众多从事塑料改性、色母粒生产的企业而言,当新产线投产或订单激增需要提升现有产能时,挤出工段往往成为瓶颈。一个普遍现象是:即使采购了新设备,实际挤出产量也达不到预期,生产节奏被迫放缓。许多管理者首先会考虑设备动力是否充足,却忽略了喂料段工艺适配性与机身结构设计这两个更深层次的技术环节。设备运行参数的微小差异,经过长时间累积,就会显著影响整条产线的产出效率。本文将聚焦于冷喂料挤出机的喂料区温度控制机制与机身长径比配置,解析它们如何共同作用于物料的塑化均匀性与输送稳定性,进而影响最终的产能表现。理解这些关联,能为工厂在设备选型、工艺调试乃至后续升级改造中,提供更清晰的优化方向。
冷喂料挤出机的工作起点在喂料口。不同于热喂料工艺,冷喂料直接处理室温或略高于室温的胶料、塑料粒料或粉末混合物。这意味着,物料进入螺杆的初始状态及其在喂料区的初步受热情况,对整个挤出过程的顺畅度有着决定性影响。若喂料区温度控制不当,会产生一系列连锁反应。
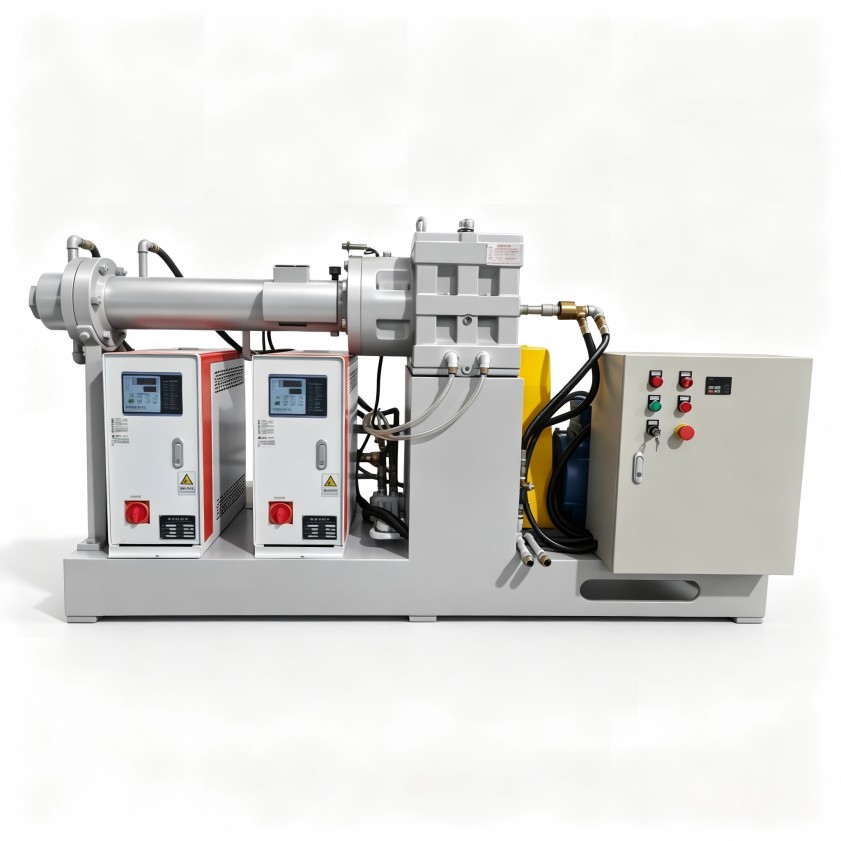
首先,温度过低会导致物料过早硬化,增加螺杆输送的阻力。螺杆需要消耗更多扭矩来“推动”这些粘性增大的物料,这不仅增加了主电机的负荷与能耗,还可能因扭矩波动导致挤出量不稳定。其次,如果喂料区温度过高,尤其对于某些含有低熔点组分的改性塑料或特定的橡胶胶料,物料可能在进入压缩段之前就过早软化甚至局部熔融,造成“打滑”现象,削弱了螺杆的输送效率,同样导致挤出量下降。
更关键的是,不稳定的喂料温度会使物料进入塑化段时的初始热历史不一致。后续加热和剪切带来的温升叠加在这个不稳定的基数上,最终导致熔体温度波动增大。为了维持最终挤出物尺寸的稳定,操作员往往被迫降低螺杆转速,以换取更长的热平衡时间,这直接牺牲了产能。因此,一套精准、响应迅速且能根据物料特性灵活调整的喂料区温控系统,并非锦上添花,而是保障基础产能的前提。
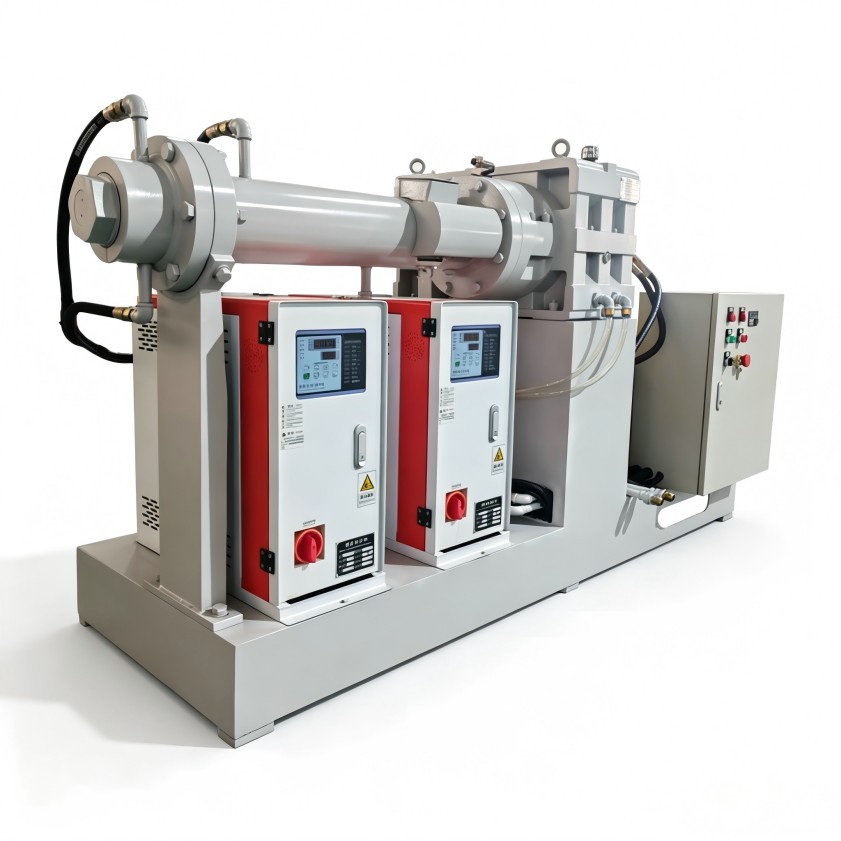
长径比(螺杆长度与直径之比)是挤出机的一个核心结构参数,它决定了物料在机筒内经历的受热历程和剪切作用的总时长。对于冷喂料工艺而言,选择合适的长径比尤为关键,因为它需要在没有外部预热的情况下,在有限的机身长度内完成物料的塑化、均化、压缩和稳定挤出全过程。
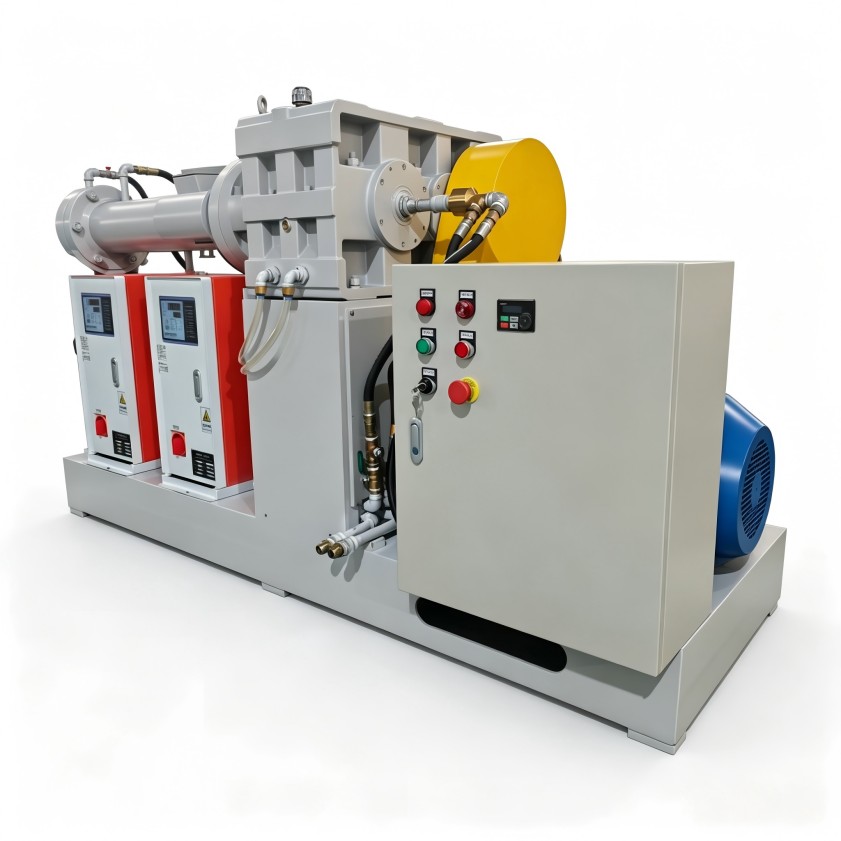
较长的长径比(例如 L/D=20 或更高)意味着物料有更长的停留时间和更充分的受热剪切过程。这对于某些难以塑化的高粘度工程塑料、填充量高的配方或需要极高分散均匀性的母粒生产是有利的。更长的塑化路径可以确保物料被更彻底地熔融混合,减少未塑化颗粒,提升产品质量。然而,长径比增加也带来了更高的设备制造成本和更长的机身,对厂房布局和初期投资有更高要求。同时,过长的停留时间对于热敏性物料(如某些 PVC 配方或含易分解助剂的材料)是风险,可能导致物料降解。
相反,较短的长径比(例如 L/D=12-16)设备结构紧凑,投资成本相对较低,物料停留时间短,适合对剪切敏感或塑化难度不高的通用塑料改性。但其塑化和混炼能力有限,若用于处理复杂配方,可能需要更高的加工温度或更精密的螺杆构型来弥补,否则容易因塑化不均导致产品出现晶点或强度不均。因此,“广东冷喂料挤出机价格”的差异,部分正源于此核心结构参数的不同。选择时,必须明确自身主流产品的物料特性、对分散度的要求以及对产能(与螺杆转速直接相关)的期望。
要解决产能瓶颈,不能孤立地看待单个参数,而需将设备配置与工艺设置作为一个整体系统进行优化。喂料温度控制与机身长径比之间就存在紧密的协同关系。
例如,一台长径比适中的设备,如果配备了分区精准温控的机筒和高效的喂料段冷却/加热系统,可以通过精细的工艺调节,在一定程度上扩展其物料适应范围,弥补长径比不是特别极端长的“短板”。同样,一台长径比很大的设备,如果喂料区温度控制不精准,其理论上的塑化优势也可能被入口处的不稳定所抵消,无法转化为稳定的高产。
在实际选型与询价过程中,向设备供应商提供尽可能详细的物料信息至关重要。这包括:基础聚合物类型、填料种类与比例、增塑剂或油类含量、对最终熔体温度的限制、以及目标产能和产品规格。这些信息将帮助工程师判断,是需要通过更优化的温控策略来保障输送稳定,还是需要特定长径比来确保塑化质量,抑或是两者都需要特别设计。设备的驱动功率、螺杆构型、减速箱扭矩等参数,都应基于这些工艺目标进行匹配,而非简单地“功率越大越好”或“长径比越长越好”。
当关注“广东冷喂料挤出机价格”时,明智的决策者会将其置于设备全生命周期的总成本中进行评估。一台初期报价稍高,但喂料温控精准、长径比设计合理、与物料工艺完美匹配的设备,往往能在长期运行中带来更大的回报。
这种回报体现在多个方面:首先是稳定的高产能,减少了因设备“吃不饱”或频繁调试导致的计划外停机时间。其次是更低的废品率和更高的产品一致性,直接节约了原料成本并提升了客户满意度。再者是更低的单位能耗,精准的温控与合理的螺杆设计可以减少不必要的能量损耗。最后是更低的维护成本,运行平稳的设备对各部件(如减速箱、轴承、密封)的冲击更小,故障率更低,使用寿命更长。
因此,在询价和比较方案时,除了获取设备的基础报价,更应深入了解供应商提供的配置方案背后的技术逻辑:喂料段采用何种温控方式?各温区如何独立调控?推荐的长径比是基于何种工况假设?设备的关键部件(如机筒、螺杆)材质与加工精度如何?这些细节才是决定设备真实价值与长期性价比的核心。
利拿实业在橡塑混炼设备领域拥有超过十五年的研发经验,其技术团队在针对不同物料特性设计挤出机温控系统与机身结构方面积累了丰富的实践认知。他们提供的不仅是单台设备,更是基于对客户工艺理解的整体解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153