
在橡胶密封件制造过程中,捏合工序的稳定与否直接决定了胶料的分散均匀性、批次一致性与最终产品的密封性能。不少厂家反馈,使用传统机械螺杆驱动的捏合机时,随着设备运行时间的累积,密封部位容易发生磨损,导致粉料或油脂泄漏。这不仅造成了原料浪费,更关键的是泄漏会改变混炼室内的填充系数与压力环境,使得胶料混炼状态偏离预设工艺窗口,最终影响产品性能的稳定性。许多管理者将问题简单归咎于密封圈质量或操作不当,却忽略了设备基础结构——开合方式——对密封长效性的根本影响。本文将围绕液压开合捏合造粒一体机,剖析其密封结构设计、液压系统配置如何针对橡胶密封件生产的特定工况进行优化,并提供着眼于长期稳定生产的选型考量点。
要理解液压开合的优势,首先需要看清传统机械式开合(常见为丝杆或齿轮驱动)的局限性。这种结构在开合盖板时,驱动力量最终作用于几个有限的接触点,容易产生偏载。长期的不均匀受力会导致密封接触面磨损不一致,形成局部间隙。

更重要的是,在橡胶密封件混炼中,常常会添加大量的补强填料(如炭黑、白炭黑)和操作油。这些细小的粉体或粘稠的油剂在混炼室内高压环境下,极易从微小的、不均匀的密封间隙中被“挤出”。机械结构的可调节性差,一旦初始安装出现细微偏差或在使用中发生形变,很难在线进行补偿性调整,只能停机更换密封件,影响了生产连续性。

采用液压缸驱动的开合方式,其核心改进在于将“点受力”转换为“面受力”。多个液压缸(通常对称布置)能同步、平稳地推动上机盖或混炼室闭合,确保密封圈在周向上承受均匀的压力。这种均匀压紧力,使得密封圈能与接触面充分贴合,减少了因局部压力不足而产生的泄漏通道。
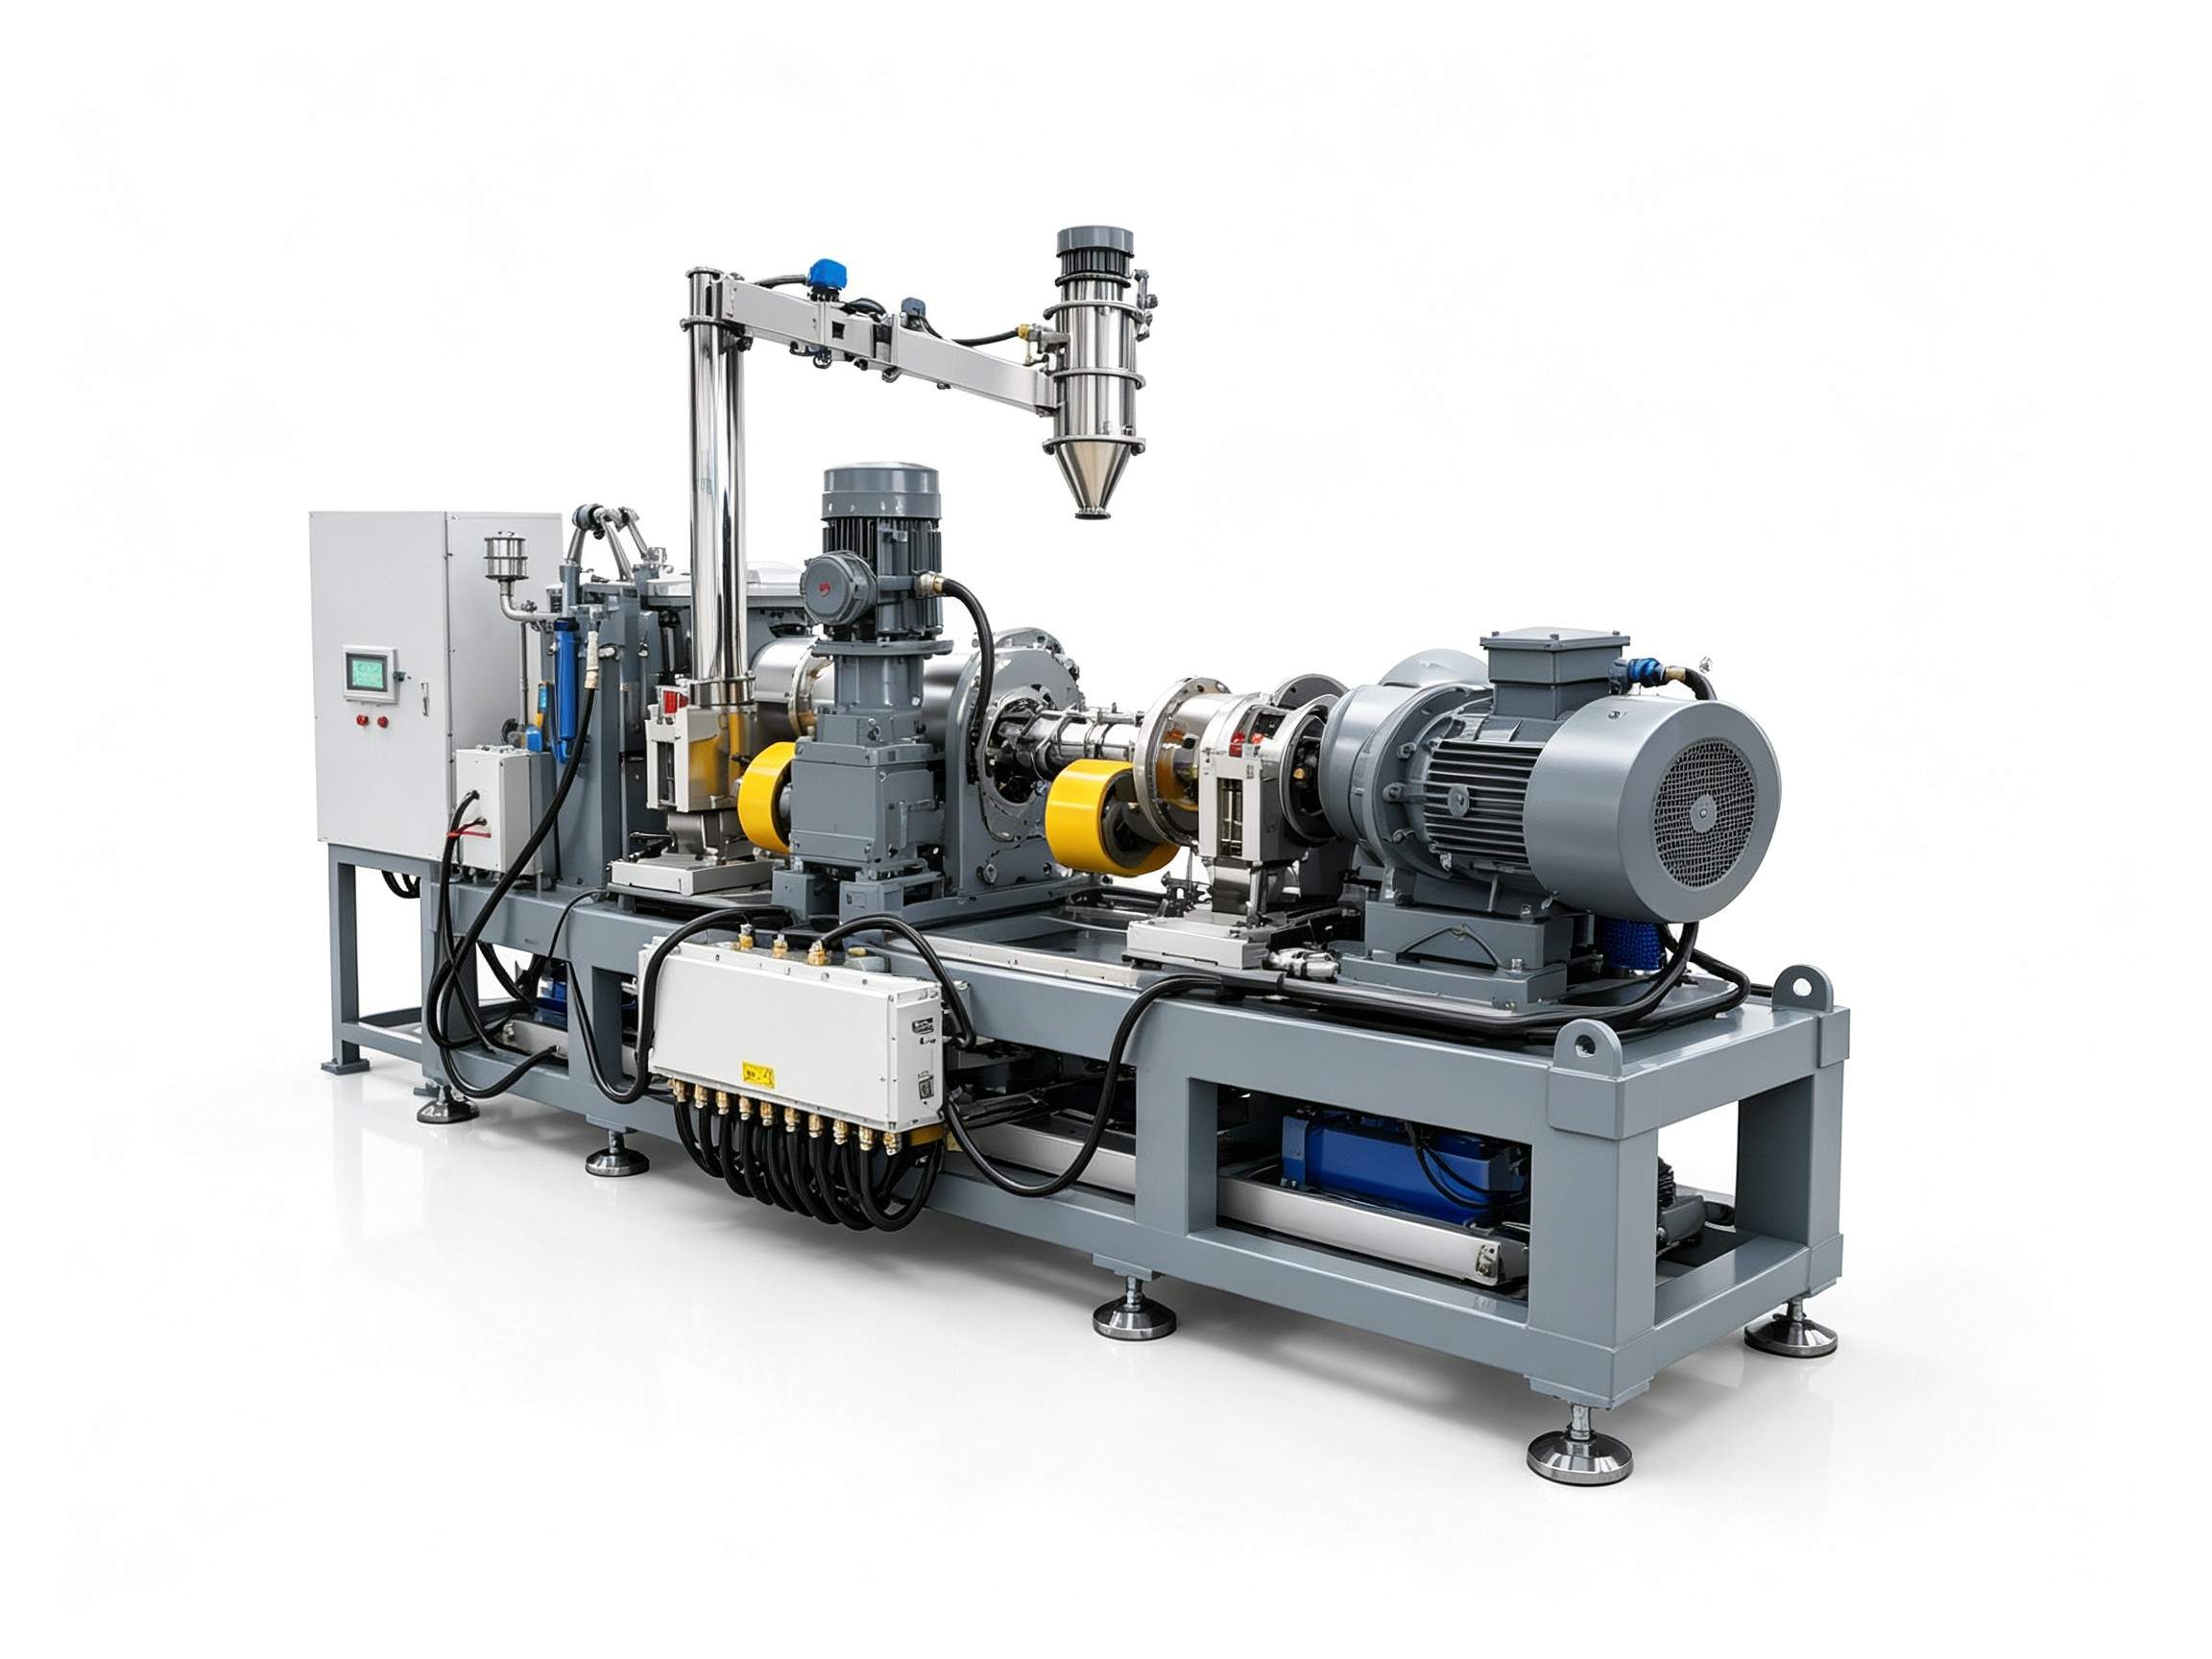
对于橡胶混炼中因物料配方变化导致的腔内压力波动,液压系统具备一定的“自适应”能力。一套设计精良的液压回路会包含压力保持与补偿机制。当混炼室内因物料反应或温度升高导致压力增大,企图撑开盖板时,液压系统可以实时提供反向作用力,动态维持预设的锁紧力,确保密封始终有效。这解决了机械结构锁紧力固定、无法响应内部压力变化的痛点。
并非所有标称“液压开合”的设备都能完美适配橡胶密封件生产。在选型时,需要结合具体工艺关注以下几个配置维度:
选择一台旨在解决泄漏、保障稳定生产的设备,眼光应超越初次采购成本,聚焦于全生命周期的运营表现。
在橡塑混炼领域,设备的基础结构设计往往是决定其长期可靠性的底层逻辑。对于备受密封泄漏困扰的橡胶密封件生产企业而言,将开合方式从机械式升级为液压驱动式,是从源头上改善密封状态、提升混炼批次稳定性的有效路径之一。这要求设备供应商不仅提供标准产品,更需要理解特定物料的工艺特性,并在机械设计、液压控制和材质选择上进行针对性匹配。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153