

橡胶密封件生产线上,冷喂料挤出机的报价从十几万到几十万不等,差距常让采购负责人困惑。同是“能挤出胶条”的设备,价格为何差这么多?其实报价差异主要不在品牌溢价,而在于挤出头结构、机筒冷却方式、喂料段设计以及自动化配置这些直接影响制品质量和生产稳定性的环节。本文从设备配置、工艺参数、行业适配三个角度拆解报价差异,帮您在询价时不被表面参数带偏。
冷喂料挤出机的核心工作部件是挤出头和机筒,它们的结构设计直接决定胶料在设备内的停留时间和温度分布。橡胶密封件对焦烧风险敏感,如果挤出头流道存在死角或过渡不圆滑,胶料容易滞留并局部过热,轻则出现早期硫化颗粒,重则堵塞机头。这也是为什么同样标称产量的设备,报价能相差数倍——流道设计、材质选择、温控通道布置,都是成本的一部分。
机筒的冷却能力同样关键。冷喂料工艺要求胶料在低温状态下完成塑化与挤出,机筒冷却效率不足会导致剪切升温过快,螺杆转速稍高就触发停机保护。一套好的机筒冷却系统,不仅是多几条水道的事,还涉及水路走向、温控阀响应速度以及与螺杆结构的匹配。这些细节在设计图纸上不显眼,但到了连续生产8小时的密封件车间,差异会非常明显。
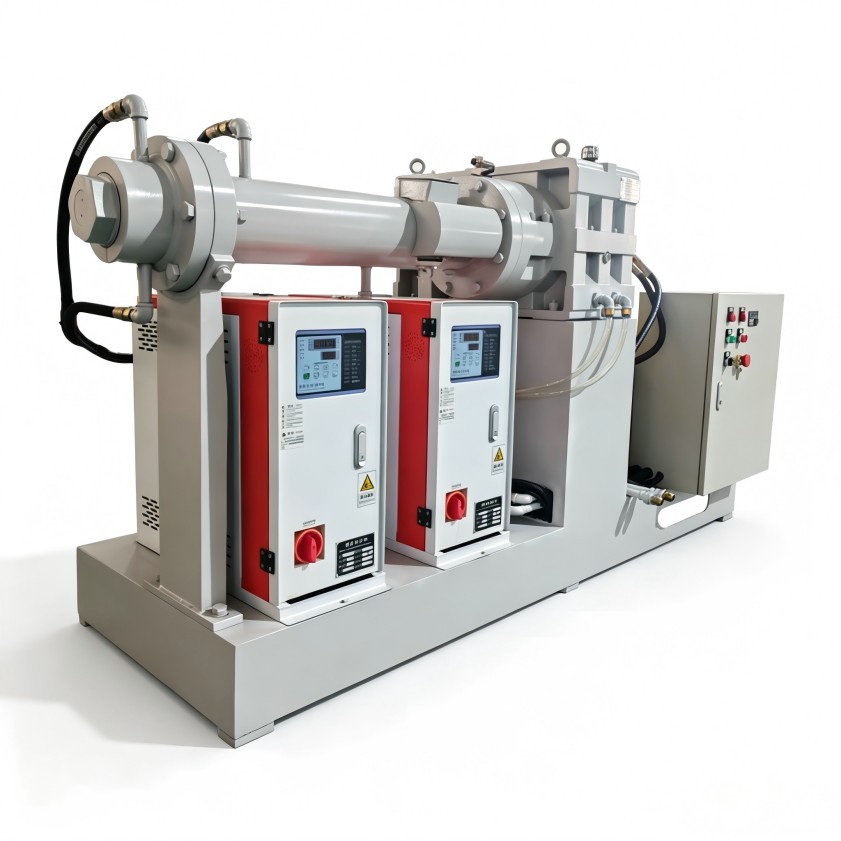
不少用户在对比冷喂料挤出机报价时,习惯先看螺杆转速和电机功率。但对于橡胶密封件这类需要稳定流动性、严格控温的胶料,螺杆的构型比转速重要得多。销钉螺杆、沟筒螺杆、强制喂料螺杆各自适用不同的胶料硬度与含胶率,同一台设备换一种胶料配方,塑化效果可能截然不同。
螺杆的长径比也直接影响混炼均匀度和挤出压力波动。长径比过小,胶料塑化不充分,挤出制品表面容易粗糙;长径比过大,胶料在机筒内受热时间延长,增加了早期硫化的风险。因此,用户在询价时应重点问清楚:螺杆构型能否针对硅橡胶、氟橡胶或高硬度丁腈胶进行调整,机筒温控段数能否满足配方要求。这些问题比单纯对比价格更能反映设备是否适合您的产品。
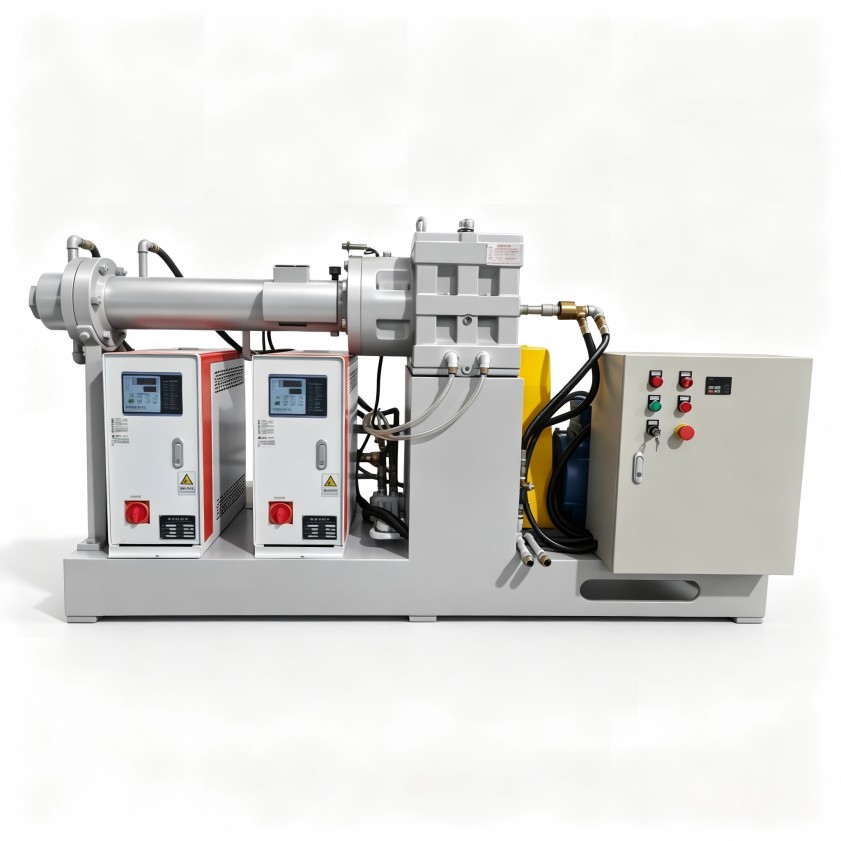
冷喂料挤出机的喂料段设计常被忽视,但它直接影响生产连续性和人工成本。橡胶密封件生产多为中短批量、多规格切换,如果喂料口设计不合理,胶条容易打滑或架桥,操作工需要频繁手动干预,名义上的高速生产实际产出大打折扣。带有强制喂料或辊式喂料结构的设备虽然初始报价更高,但能显著减少人工盯机时间,对多品种切换的密封件车间来说,回报往往优于在螺杆转速上追求极限。
自动化配置的差异同样体现在报价中。温控系统是PID闭环还是简单开关量控制、出料口是否配备压力传感器和自动监测装置、整机是否预留与后续开炼机或密炼机的联动接口,这些都会影响设备价格,也决定生产质量的可控程度。对于产品要交付汽车主机厂的密封件供应商,挤出温度曲线的记录与追溯能力越来越成为硬性要求,这一点在询价时应放在重要位置。
面对不同厂商的冷喂料挤出机报价,建议从三个角度综合判断:
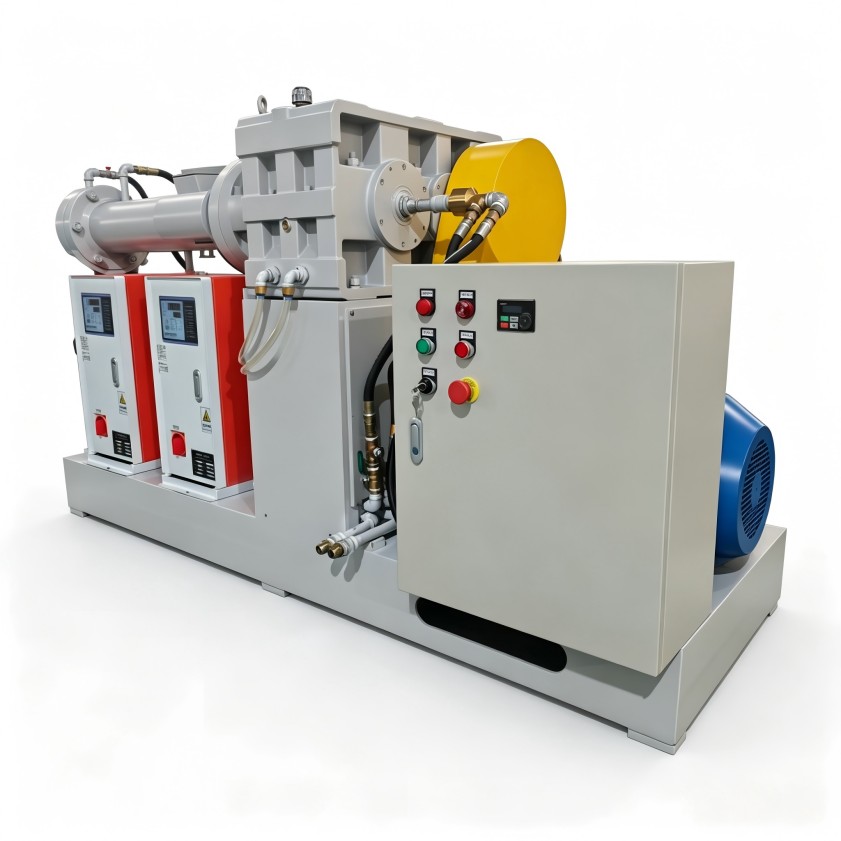
橡胶密封件生产重在中长期稳定性,冷喂料挤出机的价值体现在每一次温度波动都能被快速纠正、每一批制品的外观与尺寸都保持一致。报价低而频繁停机,实际单公斤成本远高于报价合理但稳定运行的设备。
如果您正在对比不同供应商的方案,不妨将胶料配方、挤出温度范围、班产需求与车间现有设备布局整理清楚,再进行针对性的技术沟通。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
