

石墨烯作为纳米材料,在橡塑基体中实现均匀分散是获得优异导电、导热性能的前提,但其巨大的比表面积和片层间的范德华力极易导致团聚。许多项目初期将重点放在设备选型上,而忽略了“工艺决定设备”这一根本逻辑,结果往往是设备到位后,分散度、导电阈值始终达不到设计要求,陷入反复调试甚至二次投资的困境。
真正的解决方案,是从材料特性与目标性能出发,反向推导出核心工艺控制点,再据此配置整线设备与参数。石墨烯啮合机正是在这一逻辑下的关键工艺设备选择之一。
石墨烯的“高附加值”与“高工艺敏感性”并存。理想的混炼过程需要同时满足几个看似矛盾的要求:既要强力剪切打开团聚体,又要避免过度剪切破坏石墨烯的片层结构,导致长径比下降、性能劣化;既要实现纳米级的均匀分散,又要保证足够的生产效率与批次稳定性。
常规的单螺杆或双螺杆挤出机,剪切过程相对单一且剧烈,容易损伤石墨烯结构。而密炼机虽然剪切力强,但对纳米粉体的浸润与初始分散阶段往往不够友好。这就引出了特定工艺设备的应用场景。
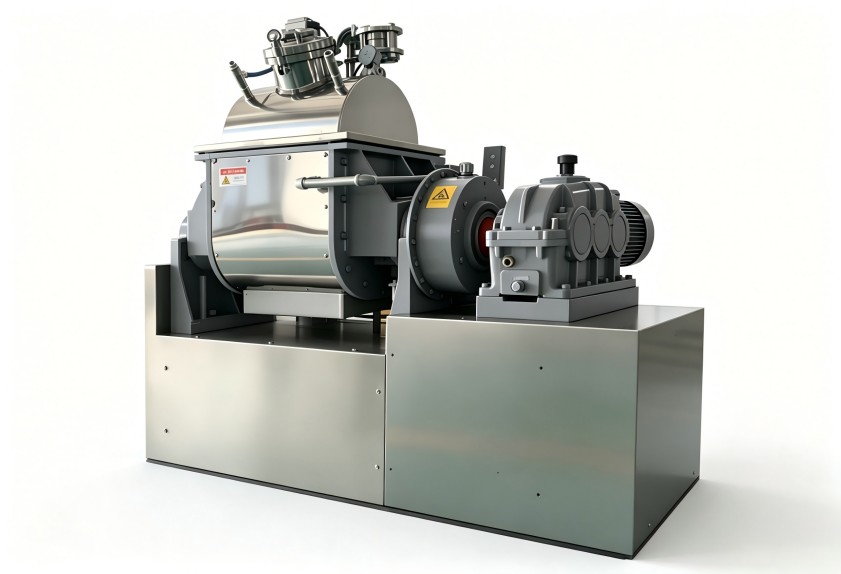
石墨烯啮合机的核心价值,在于其独特的转子构型与啮合运动,能够提供多方向、多梯度的剪切与拉伸流动。这种作用方式更利于石墨烯团簇的逐步剥离与分散,相比单一高剪切,对片层结构的保护性更好。在利拿实业服务的新材料项目中,对于追求高导电/导热性能、且对石墨烯结构完整性要求严苛的领域,如高端导热垫片、电磁屏蔽材料等,啮合式混炼工艺已成为一种经过验证的有效路径。
明确“石墨烯啮合机应用场景”的边界至关重要,它不是所有石墨烯复合材料的万能解药。
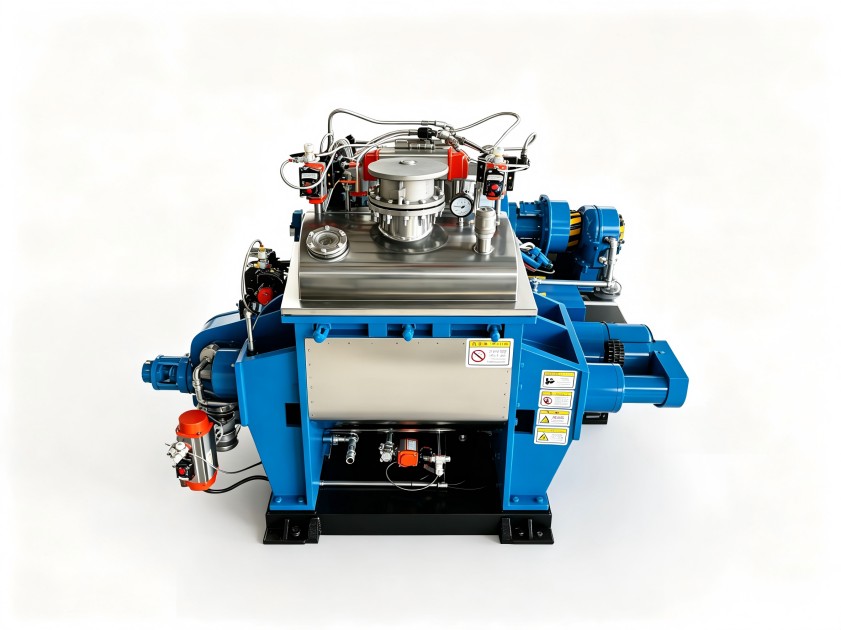
其典型适配场景集中在:
而不太适用或需谨慎评估的场景包括:
一个常见的规划误区是,只采购一台核心混炼设备,而忽略了前后工序的协同。石墨烯的预分散、母粒制备、后续造粒或压延成型,每一个环节都会影响最终性能。例如,如果前端的粉体预处理(如高速混合、表面改性)不到位,会给啮合机带来过大的初始分散负担;如果后续造粒机的剪切过强,可能会部分抵消前道工序的努力。
因此,整线配置必须是系统性的。基于目标产能(如年产500吨还是5000吨)和产品形态(粒料、片材),需要设计合理的工艺链条:是采用“高速混合+啮合密炼+单螺杆造粒”的批次工艺,还是“连续喂料+啮合型双阶挤出”的连续工艺?不同的配置逻辑,在投资成本、占地面积、能耗和人工需求上差异显著。
新材料项目投产周期长,往往卡在工艺验证与设备适配环节。对于引入石墨烯啮合工艺的项目,以下几个避坑点需要提前关注:
一个合理的投产周期,应包含“工艺验证→方案设计→设备定制/采购→厂务施工→安装调试→试产达标”等多个环节。对于一条包含石墨烯啮合工艺的中等复杂度的整线,从方案确定到稳定试产,留出4-6个月的时间是相对稳妥的。试图过度压缩设备定制与工艺调试时间,往往是以牺牲项目成功率为代价的。
解决石墨烯分散难题,最终需要的是可稳定生产的整厂解决方案,而非一台孤立的设备。这要求服务商不仅懂设备,更要懂材料、懂工艺、懂生产管理。
利拿实业在服务锂电、先进陶瓷等新材料客户的过程中,形成了“工艺先行,整线交付”的交钥匙模式。具体到石墨烯复合材料项目,团队会从客户的产品性能指标和基础配方出发,在自有的实验中心进行工艺路线的对比测试(可能包括常规密炼与啮合工艺的对比),提供数据化的工艺包。再基于确定的工艺,进行包含前后工序设备、自动化控制、环保配套在内的整线配置设计,并负责最终的安装、调试与人员培训,确保客户能按计划接手并生产出合格产品。
这种全程负责的模式,将工艺风险、设备协同风险、落地时间风险从客户侧转移至方案商侧,对于缺乏新材料量产经验或希望快速投产的客户而言,价值显著。
如需结合您的具体材料体系、性能要求与产能规划,获取针对性的石墨烯分散工艺方案与整线配置建议,可联系利拿实业技术团队。

 18046916153
