

陶瓷粉末的分散性能、批次稳定性,是直接决定后续成型烧结质量的第一道关。许多新上马的项目,在规划混炼工段时,容易陷入“先选设备,再调工艺”的误区,导致设备处理能力与材料特性不匹配,不仅调试周期长,更埋下良率波动的隐患。
先进陶瓷材料的混炼,远非简单的物理混合。以氮化硅、氧化锆等为例,其粉体粒径细、表面能高,极易团聚。常规的搅拌或简单开炼,难以实现树脂或粘结剂的均匀包覆,最终烧结体内部会产生气孔或应力集中点。
这意味着,设备选型的第一依据,不是通用产能,而是材料的“剪切-分散”需求。一个常见的规划踩坑点,是依据“每小时几公斤”的表观产能去对标设备,忽略了剪切强度、温控精度、密封性等对工艺结果有决定性影响的参数。例如,对于需要高真空脱泡的浆料,若设备密封等级不足,引入的气泡将在后续工序中成为致命缺陷。
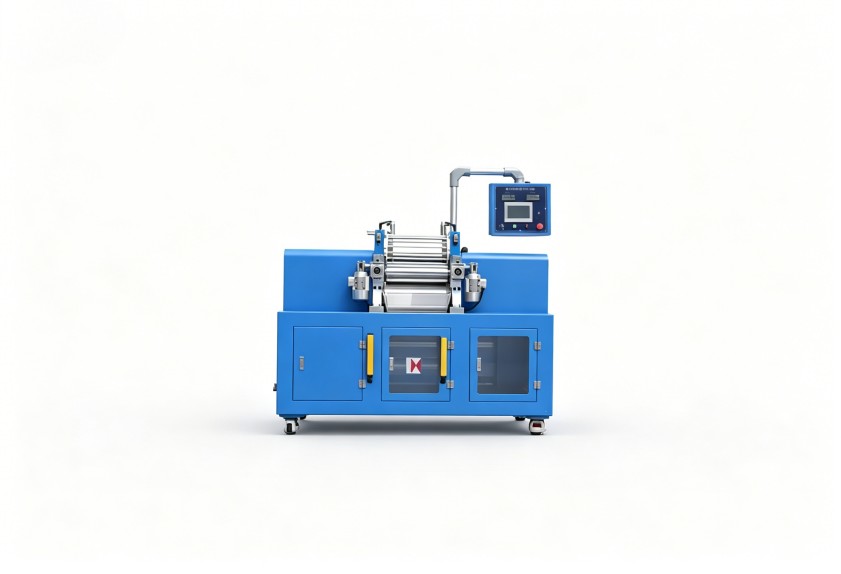
在规划初期,就必须将材料的小样工艺测试前置。通过测试确定达到理想分散状态所需的转子线速度、混炼温度区间、真空度要求,这些数据才是设备非标定制的核心输入。

确定了核心混炼单元的技术规格后,整线规划需要解决“连续、稳定、可控”的产出问题。这涉及到前后工序的衔接与自动化程度的权衡。
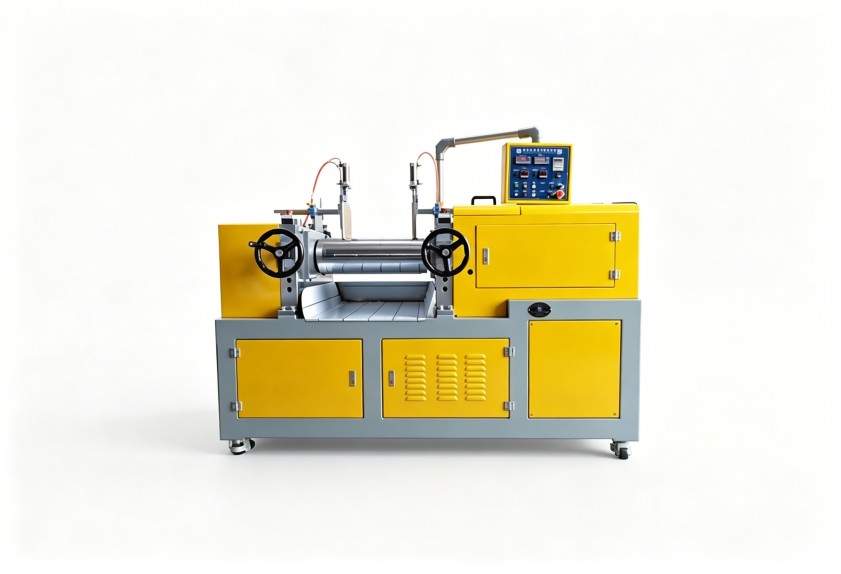
对于中试或小批量柔性生产场景(如院校研发、特种陶瓷试制),整线配置可以相对简化,但必须保留工艺参数的可调性与数据可记录性。核心在于一台工艺适应性强的核心混炼机,配合可精确控温的储料、喂料装置。此时过度追求全自动连线,反而会增加投资与运维复杂度,得不偿失。
而对于规模化量产线(如新能源陶瓷隔膜、结构陶瓷件),规划重点则转向节拍匹配与在线品控。例如,密炼/开炼后的物料,需要经过造粒、筛分、均化,才能进入压制成型。这里的关键是计算各工序的处理时间与缓存量,避免出现“前段等料”或“后段堵料”的瓶颈。根据利拿实业服务多家头部陶瓷企业的项目经验,产能规划不能只看设备标称最大值,而应基于稳定的工艺窗口,预留15%-20%的缓冲余量,以应对配方微调或物料批次差异。
项目决策层往往最关心“多久能出产品”。除了设备制造、发货、安装的硬性时间,有几个软性环节常被低估,直接影响总工期:
一个实际的避坑案例:某企业采购了高规格的混炼设备,却为节省成本,采用了廉价的温控系统与外围配件。结果设备主机制造精良,却因温控波动大、喂料不准,导致整线产品一致性极差,后期改造的成本远超初期节省的费用。这警示我们,整线效能由最弱一环决定,核心工艺单元与辅助系统的协同可靠性必须一并考量。
没有“放之四海而皆准”的整厂方案。本文的讨论主要适用于以有机粘结剂(如PVA、丙烯酸树脂)为基础的先进陶瓷浆料混炼,对于完全干法混料或浆料体系差异巨大的情况,设备配置逻辑需重新评估。
从长期运营角度看,整厂方案的价值不仅在于一次性投资,更在于全生命周期的成本可控。这包括:
因此,在评估方案时,应将设备供应商的持续工艺支持能力、全国服务网点布局、备件供应体系纳入决策权重。选择一家能够伴随产线升级、提供长期技术迭代支持的伙伴,远比单纯比较初次报价更为重要。
如需结合您的具体陶瓷材料配方、目标产能与投产节奏,获取针对性的整线配置与工艺适配方案,可与利拿实业方案团队进一步沟通。

 18046916153
