陶瓷粉末喂料混炼产线规划:如何规避啮合机常见工艺陷阱
规划一条用于陶瓷粉末喂料(如氧化铝、氮化硅等)的混炼产线,核心矛盾往往不在于设备本身,而在于如何让设备配置与严苛的工艺要求精准匹配。许多项目在初期忽略了这一点,直接导致投产后塑料啮合机常见问题集中爆发:剪切力过载导致设备频繁报警停机,或粉末投料阶段的严重飞溅造成原料浪费与污染,最终影响批次稳定性和产品合格率。这本质上是整厂规划中“工艺先行”逻辑的缺失。
整线配置的核心:先锁定工艺再选设备
新建或升级陶瓷混炼线,第一步不是比较设备型号或价格,而是明确工艺边界。这决定了后续所有设备选型的基准。
- 物料特性是起点:陶瓷粉末的堆积密度、休止角、粒径分布决定了喂料的难易程度;粘结剂(通常是各类高分子聚合物)的粘度、热敏性则直接关联混炼时的剪切与温控要求。一个常见的规划误区是,仅凭理论产能(如“年产XX吨”)去倒推设备规格,却未考虑物料在特定工艺下的真实处理能力,这是后续塑料啮合机常见问题频发的根源之一。
- 配置逻辑的差异:对于研发或小批量试产(如年产能50吨以下),重点在于工艺窗口的探索,设备应具备更宽泛的调速、温控范围和灵活的取样能力。而对于规模化生产(如200吨以上),核心则是稳定性、自动化连续投料与批次一致性,此时需重点评估喂料系统与主机的联动精度、冷却系统的效率。利拿实业在服务多家先进陶瓷客户时发现,直接套用通用橡塑产线配置,是导致粉末处理环节水土不服的主要原因。
关键工艺参数匹配:化解剪切与温控矛盾
啮合式混炼机的优势在于高分散性,但对陶瓷喂料这类高填充、多相体系,参数设置不当极易引发问题。规划时必须为以下关键点预留调整空间:
- 转子速度与填充系数:为追求产量而盲目提高转速与填充量,是导致剪切过热、粘结剂降解的典型错误。正确的做法是根据物料实验,确定一个保证分散均匀性的最低有效转速,并以此为基础匹配合理的填充率。这需要设备具备精准的转速控制和扭矩监控功能,以便实时感知物料状态。
- 温度控制链:陶瓷喂料混炼对温度极其敏感。规划时不能只关注主机筒体控温,必须将喂料预混系统、上辅机管路、甚至模具流道视为一个完整的温控链。任何一环的温偏都可能导致最终产品出现流痕或内应力。我们遇到过客户因冷却水温不稳定,导致批次间收缩率差异超出公差的情况。
- 真空与投料设计:粉末投料阶段的飞溅和粉尘,不仅是清洁问题,更影响配方准确性与工作环境。有效的解决方案是采用负压输送或定制化的密闭投料口,并与混炼腔的真空系统联动。这是整厂环评合规(涉及粉尘与VOCs)必须考虑的一环,但常在初期预算中被压缩,为后续改造埋下隐患。
环评合规与整厂落地的适配考量
环评不是事后补办的手续,而应在产线规划阶段就作为核心输入条件。对于陶瓷混炼项目,主要关注点在于粉尘收集与有机废气(来自粘结剂)的处理。
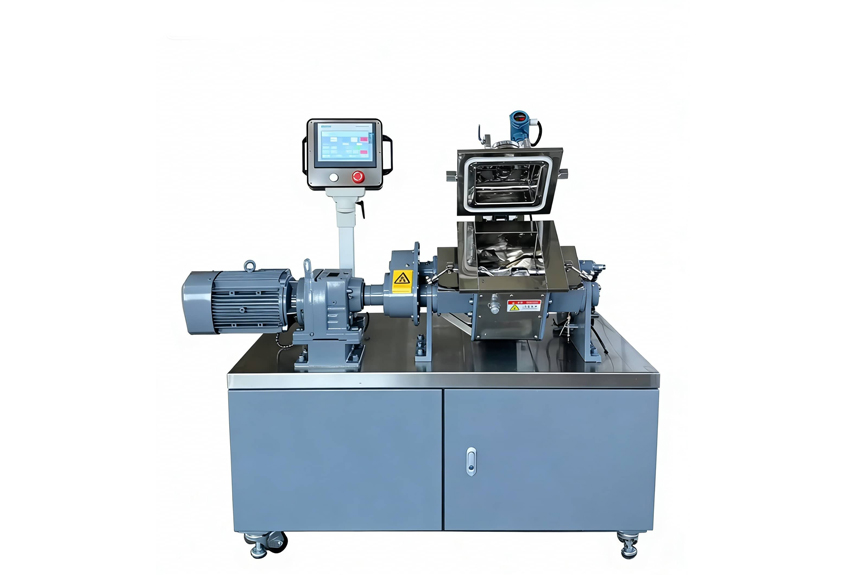
- 设备级的适配:这意味着混炼主机及上游系统本身需具备密闭化、低逸散的设计基础。例如,采用特殊密封结构的轴端,配备高效的集尘罩接口,以及便于清洁的内部腔体,能从源头减少无组织排放。若设备本身密封性差,后期追加环保设施的成本和效果都会大打折扣。
- 布局与运维成本:环保设备的选型与安装位置,直接影响厂房布局、能耗与长期运维成本。一种稳妥的做法是,在工艺方案阶段就邀请环评机构或具备相关经验的设备方案商进行前置沟通。利拿实业在一站式交钥匙项目中,会将环评要求融入最初的布局设计与设备选型建议,避免客户在投产前遭遇重大整改。
方案边界提示:本文讨论适用于以聚合物为粘结剂体系的陶瓷粉末喂料混炼场景,对于水基体系或需要超高温烧结前处理的特殊工艺,设备材质与配置逻辑有显著不同,需单独评估。
规划一条高效、稳定且合规的陶瓷混炼产线,是一个系统工程。它要求方案提供方不仅懂设备,更要深度理解材料工艺,并能将设备性能、工艺参数、厂房条件与环保要求进行一体化整合。零散采购设备、拼凑产线的模式,往往因各环节脱节而导致塑料啮合机常见问题反复出现,拉长调试周期,最终总成本可能更高。
如需获取针对性的新材料工艺适配方案与整线配置建议,可联系利拿实业技术团队。



 18046916153
