

规划一条粉末冶金混炼产线,很多决策者习惯先看设备清单和价格。这往往导致一个结果:设备到厂后发现混炼效率不达标,或者产品批次稳定性差,最终陷入反复调试和改造的被动局面。问题的根源在于,忽略了整线配置与具体工艺需求的匹配度。
粉末冶金混炼并非简单的物理混合。金属粉末、粘结剂(多为特定橡胶或聚合物)与各类助剂的结合,要求分散极其均匀,既要保证压坯强度,又要确保烧结后成分精准。常规的零散设备组合,常因剪切强度、温控精度、喂料方式不匹配,导致分散不均、粘结剂包裹不充分,直接反映为压坯开裂、烧结变形等致命缺陷。
整线配置不是设备的简单堆砌,它始于对材料特性的透彻理解。例如,针对高比重金属粉末与低粘度粘结剂的体系,需要重点评估密炼机的填充系数与转子构型。填充不足,剪切力不够,分散效果差;填充过满,则升温过快易导致粘结剂早期焦烧。利拿实业在服务航天军工材料客户时发现,基于其材料配方进行小试和中试,是确定核心密炼工段工艺窗口(如温度、转速、时间)的前提,这些参数直接决定了后续开炼、造粒等设备的选型与参数设定。
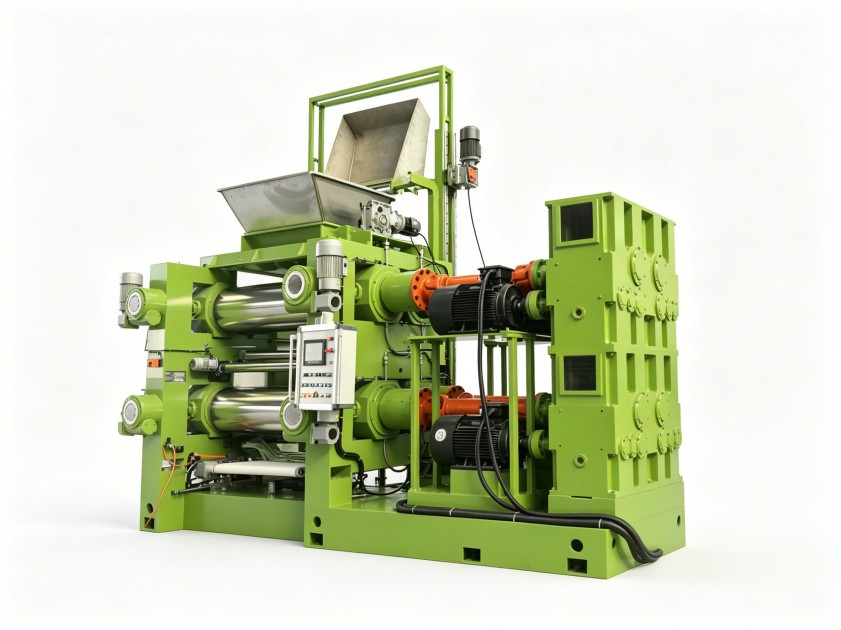
很多项目对3-6个月的投产周期将信将疑,认为设备生产是唯一耗时项。实际上,决定工期长短的往往是前期环节。从工艺方案确认、非标定制设计,到车间的电力、环评、基础施工准备,任何一环滞后都会导致现场安装调试的等待。
一个常见的规划误区是“设备进场后再做环评适配”。橡塑混炼环节可能产生的粉尘、微量VOCs(挥发性有机物)是环保审批的关注点。例如,密炼机投料口的除尘收集装置、造粒机冷却系统的设计,必须在设备设计阶段就集成考虑,后期加装往往面临空间不足、风量不匹配的问题,导致整改延误。根据我们过往的项目经验,将环评要求前置到工艺与设备设计阶段,通常能为整个项目节省至少15-20天的协调与改造时间。
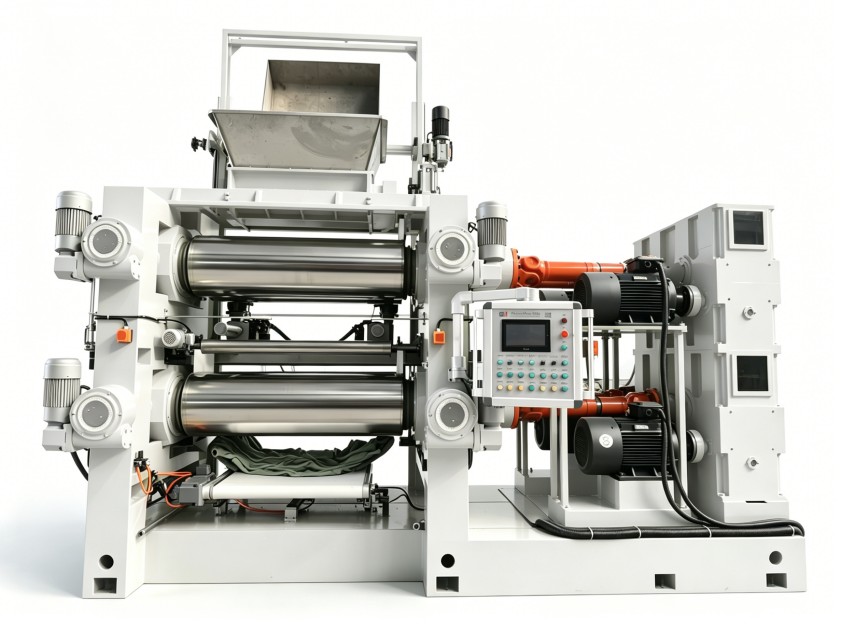
谈及整厂方案,产能是首要变量。但“产能”不能只看年产多少吨这个数字。粉末冶金零件大小不一,生产有连续式和间歇式,这决定了整线是追求大批量连续生产,还是小批量多品种的柔性切换。
对于年产千吨级以上的规模化生产,推荐采用“高扭距密炼机+双螺杆连续混炼挤出造粒”的连续化方案,优势在于效率高、批次一致性最好。但初期投入较高,且对物料输送、自动计量系统的稳定性要求极严。
而对于研发中试或多品种小批量生产(如年产几百吨),更适用“批次式密炼机+开炼机+单螺杆切粒机”的柔性配置。这种方案产线紧凑,换料清洗方便,工艺调整灵活,虽然单批次时间稍长,但总体投资更可控,也更适应新品研发迭代快的场景。利拿实业在与院校研发机构合作时,常基于其试产频率和材料切换需求,提供这类模块化、可扩展的配置建议。
忽略自身生产节奏,盲目追求高自动化连续线,是导致投资浪费和运维复杂化的主要风险点。
即使选对了设备型号,工艺参数设置不当,同样无法产出合格产品。这是设备交付后,客户最常遇到的技术瓶颈。
以密炼阶段为例,转子转速、冷却水温度、混炼时间构成一个相互影响的“金三角”。对于含有对温度敏感粘结剂的粉末体系,过高的转速产生的剪切热可能导致粘结剂性能变化。这时,可能需要适当降低转速,但为保证分散力,则需优化转子棱角设计或适当延长混炼时间。这些参数的优化,依赖于设备供应商对混炼机理的深度理解和大量工艺数据库的支持。利拿依托与日德专家共建的实验室及千余项案例积累,能在项目前期通过配方测试,为客户预设合理的工艺参数区间,大幅缩短现场调试周期。
开炼环节的辊温、辊距设置,则直接关系到片材的均匀性和后续造粒质量。一个容易忽视的避坑点是:开炼机前后辊温差设置不合理,会导致片材“包辊”不稳定,出现厚度波动,影响造粒均匀度。
整厂方案的真正价值,在于将设备硬件与工艺软件深度结合,提供确定性的产出结果。
如需结合您的粉末材料特性、产能规划与投产目标,评估定制化的混炼整线配置与工艺适配方案,可与利拿实业方案团队进一步沟通。

 18046916153
