

粉末冶金喂料的混炼质量,直接决定了后续压制、烧结的尺寸稳定性和产品性能。很多项目在规划初期,容易陷入“按通用橡胶混炼思路选设备”的误区,导致喂料均匀性差、批次波动大,最终影响产品合格率。问题的核心在于,粉末冶金混炼是典型的高固含量(粉末占比常超50%)、低粘度体系,其工艺核心并非简单的“混合”,而是粉末与粘结剂的均匀浸润、低损伤分散以及精准的熔体粘度控制。
常规密炼机针对高分子量、高粘弹性的橡胶塑料设计,其强剪切、高填充系数的特性,容易对金属粉末颗粒造成过度剪切与形变,甚至破坏表面包覆层。对于粉末冶金应用领域,设备选型必须围绕“温和且高效分散”展开。
首先,转子构型是关键。四棱或六棱剪切型转子产生的剪切力过于集中,可能不适合脆性粉末。在利拿实业服务的多个项目中,针对特种陶瓷与硬质合金粉末,更多采用啮合型转子或特殊设计的非对称转子。这类转子通过更复杂的流道,实现物料在密炼室内的多向折叠与拉伸,在保证分散效果的同时,减少了集中的机械剪切力。
其次,温控精度要求远超普通橡塑。粘结剂(多为石蜡、POM等)的熔融与分布对温度极其敏感,1-2℃的波动就可能导致局部过熔或分布不均。因此,密炼机的加热冷却系统必须具备分区精准控温能力,特别是对转子轴芯的独立控温,能有效防止物料在运动部件表面局部过热粘结。
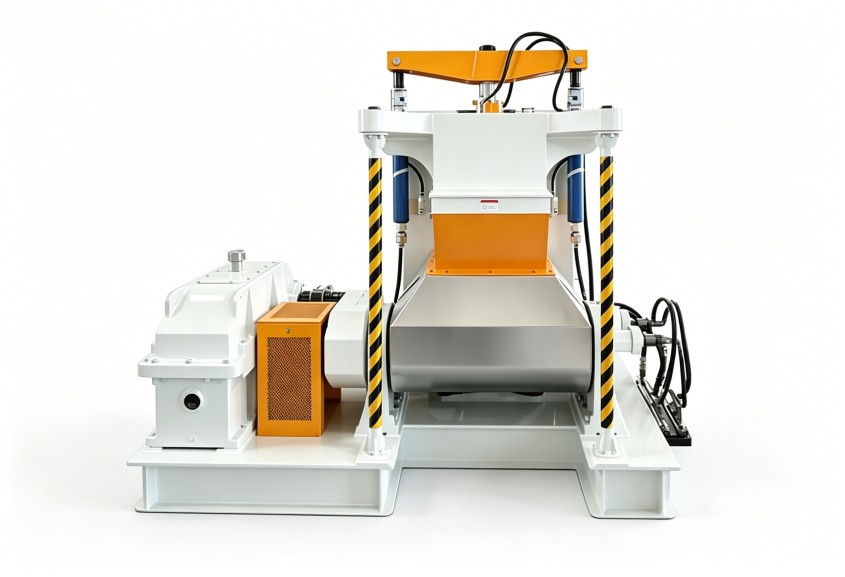
密炼完成的喂料,必须经过开炼机进一步均化与成片。这里一个常见的规划疏漏是,开炼机辊筒的速比与温度设置直接照搬橡胶薄通工艺。对于粉末喂料,过大的速比会产生过大的剪切,可能导致粘结剂与粉末分离(离析);辊温设置不当,则会影响喂料的延展性和片材的致密性。
正确的做法是根据喂料的熔体粘度与冷却特性,动态调整开炼工艺。例如,对于冷却结晶速度较快的粘结剂体系,需要配置可快速调节辊温(甚至双温区)的开炼机,确保喂料在成片过程中保持适宜的加工窗口。
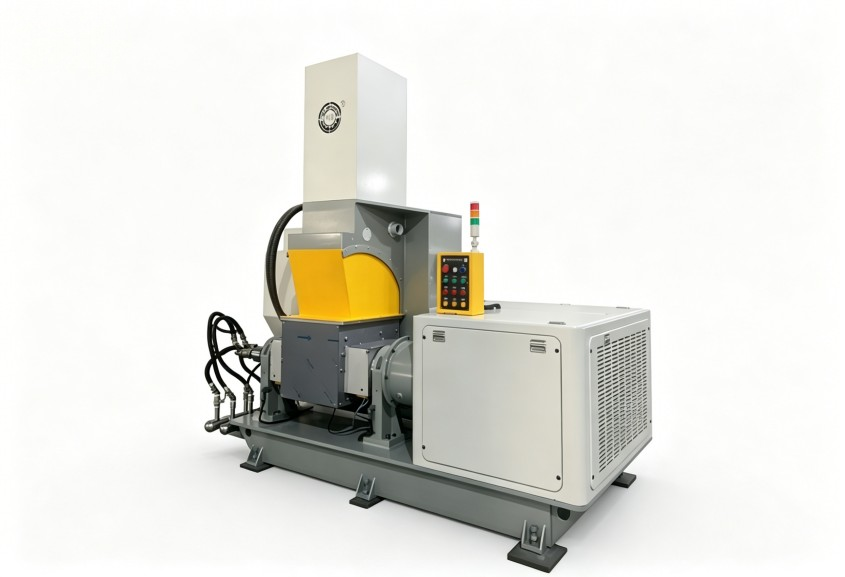
造粒环节直接影响后续自动压机的喂料效率与稳定性。冷切粒还是热切粒?这取决于喂料的粘性与强度。对于粘性较强的喂料,若采用热切粒,容易粘连堵塞;而强度不足的喂料采用冷切粒,则会产生过多粉屑。在整线规划时,需要根据密炼、开炼后物料的实测特性,反向确定造粒机的类型与参数,而非事先固定。
整线配置不是设备的简单堆砌,其逻辑围绕“产能-一致性-人工”的三角关系展开。
此外,这个规模的整线必须规划物料输送系统(如皮带或真空上料),将密炼、开炼、造粒环节衔接起来,减少人工搬运带来的污染与质量波动。

第一个误区是“先定设备,后调工艺”。许多项目团队会先根据经验选定密炼机型号,再试图让配方去适应设备。这在新材料混炼中风险极高。更合理的路径是:先用实验室密炼设备完成配方与基础工艺验证,明确物料对温度、剪切、时间的敏感区间,再将这些工艺参数作为设备选型的核心输入条件,去匹配转子的剪切速率、密炼室的换热效率等工程参数。
第二个误区是低估了环境与辅助系统的要求。粉末冶金混炼车间对洁净度、湿度有一定要求,粉尘控制尤为重要。在规划初期,就需要为除尘系统、冷却水循环系统预留空间与接口。同时,物料(尤其是金属粉末)的特性,可能要求设备采用特殊的表面处理或材质,这些都需要在非标定制阶段与技术供应商充分沟通。
整厂规划的终点不是设备安装,而是稳定产出合格产品。基于利拿实业在先进陶瓷、锂电材料等精密混炼领域积累的千余项项目经验,我们深刻理解从工艺到设备的映射关系。在粉末冶金这类对一致性要求严苛的应用领域,一套与工艺深度咬合、各单元协调运行的整线方案,远比一堆高性能设备的拼凑更有价值。
如需结合您的具体喂料配方、产能目标与车间条件,获取针对性的整线工艺适配方案与配置建议,可联系利拿实业技术团队。

 18046916153
