

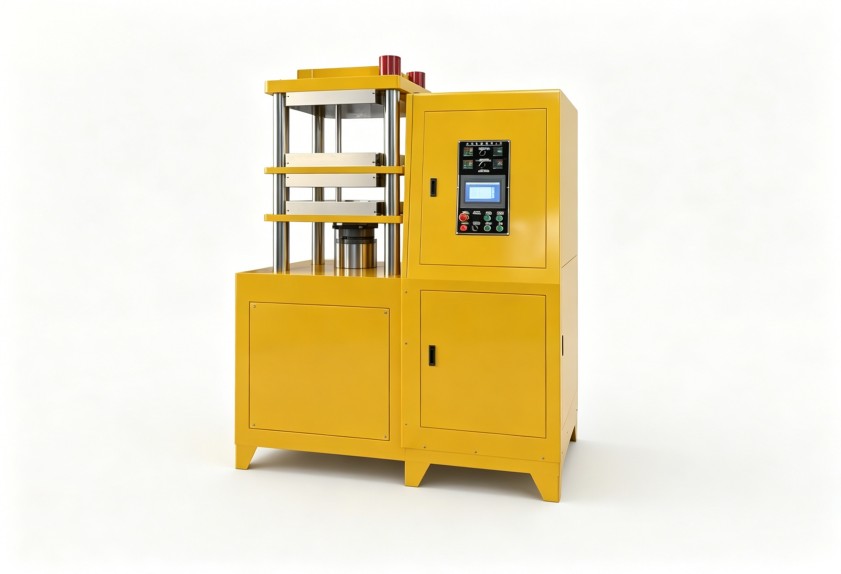
新材料混炼的瓶颈,往往不是单一设备性能不足,而是工艺逻辑与产线配置的断层。一个典型的误区是:先定了设备型号和产能,再让工艺去“适配”它。这直接导致混炼分散不均、气孔超标等问题频发,返工率高企。正确的路径是反向的——以材料特性和目标产品质量为核心,推导工艺控制点,再匹配具备相应能力的整线配置。这种深度匹配,甚至体现在微观的硫化机排气操作技巧上。
无论是锂电正负极浆料、先进陶瓷喂料,还是高填充改性塑料,其混炼核心矛盾一致:如何在有限的时间内,实现各组分的均匀分散并有效排除体系内的气体与低分子挥发物。
常规规划只关注“能不能混得动”,即剪切力和扭矩。但对于新材料,更关键的是“如何混得好”——分散度、温升控制、排气效率。例如,锂电浆料对金属杂质和气泡极度敏感;陶瓷喂料要求极高的均匀性和批次一致性。规划初期若不锁定这些工艺控制目标,后续所有设备选型都可能偏离方向。
利拿在服务某石墨烯导电浆料项目时发现,客户初期采购的标准密炼机因转子结构不匹配,导致石墨烯片层无法有效打开,导电性能始终不达标。问题的根源,正是工艺需求在前端规划中被简化了。
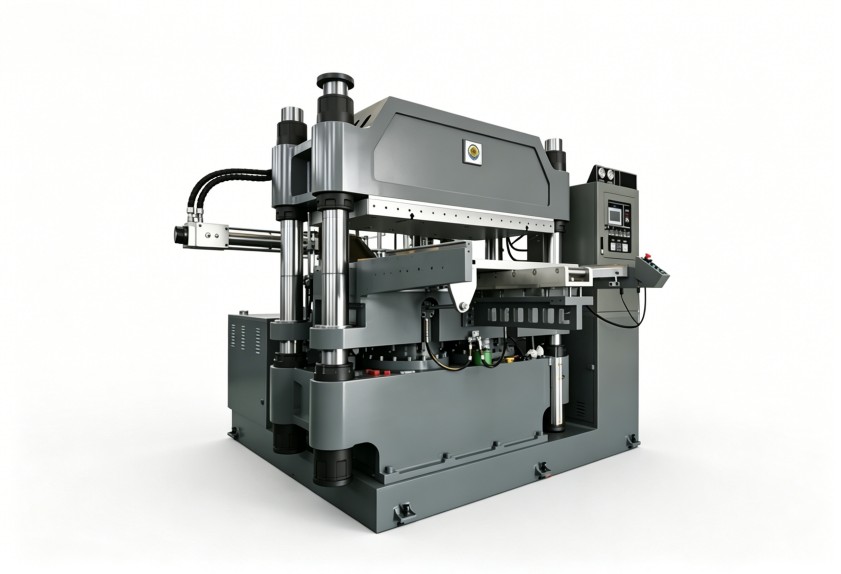
整线不是单机的堆砌,而是围绕“配料-混炼-中间处理-成型/造粒”的工艺流,进行能力匹配。其中,混炼与排气是承上启下的心脏环节。
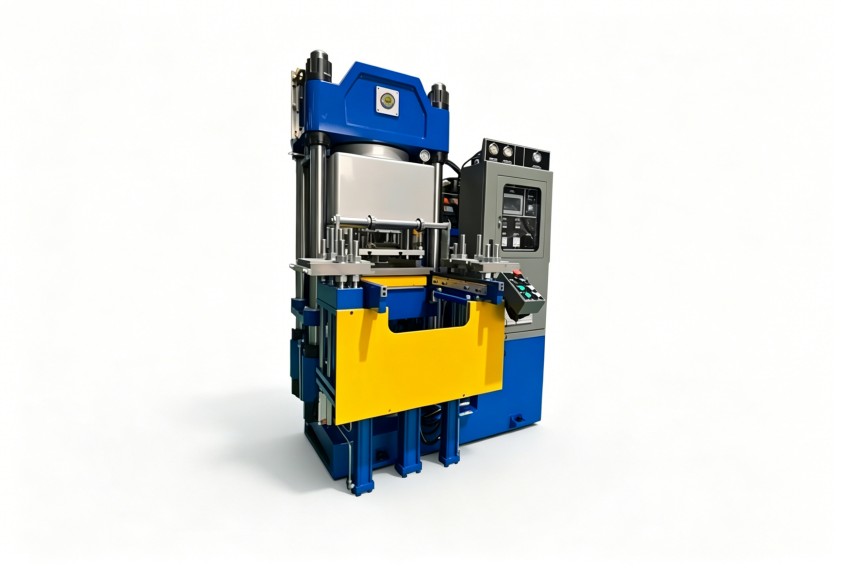
方案边界:此配置逻辑主要适用于年产1000-5000吨的中试及量产线规划,对于极小批量的研发线或超大规模连续生产线,配置重点需相应调整。
一个常见的成本陷阱是:为了控制初期投资,选用简易的排气方案或降低真空系统配置。其后果是长期的、隐性的。
在粉末冶金喂料项目中,我们曾复盘一条故障率偏高的产线。其问题表现为挤出产品尺寸不稳定,内部有沙眼。最终排查发现,根源在于造粒机排气段真空泵功率不足且管路设计存在死角,导致混炼过程中引入的少量空气和熔融剂气体无法稳定排除。这不仅造成原料浪费和合格率损失,频繁的停机清模更是大幅推高了运维成本。这个案例说明,排气效率这类工艺细节,直接影响整线运行的顺畅度与经济效益。
规划时,必须将排气(脱挥)作为一个系统性能力来评估,涵盖从密炼卸料到最终成型的每一个可能存留气体的环节。
清晰的工艺路线图,是后续一切工作的蓝图。它决定了设备非标定制的方向、自动化控制的逻辑点(如温度、压力、真空度的联锁控制),甚至影响车间布局与环保设施配置。
例如,如果材料对车间洁净度有要求,则上料与物料传输方式需采用密闭设计;如果涉及有机溶剂挥发,则混炼与排气工段必须配套高效的废气收集与处理系统。这些基于工艺的衍生需求,在传统的单设备采购模式下极易被遗漏,却正是整厂交钥匙方案的价值所在——提前规避环评与生产风险。
利拿实业在交付整厂项目时,会与客户技术团队共同进行配方与工艺的小试、中试验证,将关键的工艺参数窗口固化下来。这不仅是为了验证设备选型,更是为了形成标准作业程序(SOP),为后续人员培训与稳定生产奠定基础。我们的20年行业沉淀表明,这种深度捆绑工艺与设备的模式,能将新项目的投产磨合期平均缩短30%以上。
如需获取针对性的新材料工艺适配方案与整线配置建议,可联系利拿实业技术团队。

 18046916153
