

粉末冶金喂料混炼的核心矛盾,在于如何确保金属粉末、粘结剂和少量添加剂的均匀分散,同时避免金属粉末因剪切热或过度剪切而氧化、团聚。工艺的微小偏差会直接导致注射成型(MIM)或压制工艺中的产品尺寸不稳定、烧结后密度不均甚至开裂。许多新建产线初期良率不达标,根源往往不是单一设备精度问题,而是从材料特性到整线工艺链的系统性错配。
喂料并非简单的“金属粉+塑料”混合物。其流变行为、分散性和热敏感性,对混炼设备提出了特殊要求。高比例金属粉末(通常超过90%体积分数)意味着高粘度与高磨损性;粘结剂(多为蜡基或聚合物)需要精确的熔融与分散温度窗口;微量添加剂的均匀分散则是技术关键。
常规的开放式搅拌或简易密炼方案在此常遇瓶颈:开放式混炼易引入杂质且温度控制困难,导致粘结剂局部过热分解;而未经优化的密炼机,其强剪切力虽利于分散,却可能因局部温升过高或剪切过热,引发金属粉末表面氧化,形成难以打散的硬团聚。这要求设备必须兼具精准的温控能力、针对高磨损物料的耐磨设计,以及可灵活调节的剪切与分散强度。
一个常见的规划误区是,先按通用塑料混炼经验选定设备型号,再试图调整喂料配方来适应设备。正确路径应反向操作:以喂料配方的实验室小试结果为核心依据,明确其混炼工艺窗口,再匹配具备相应温控精度、转子构型和耐磨等级的混炼主机。
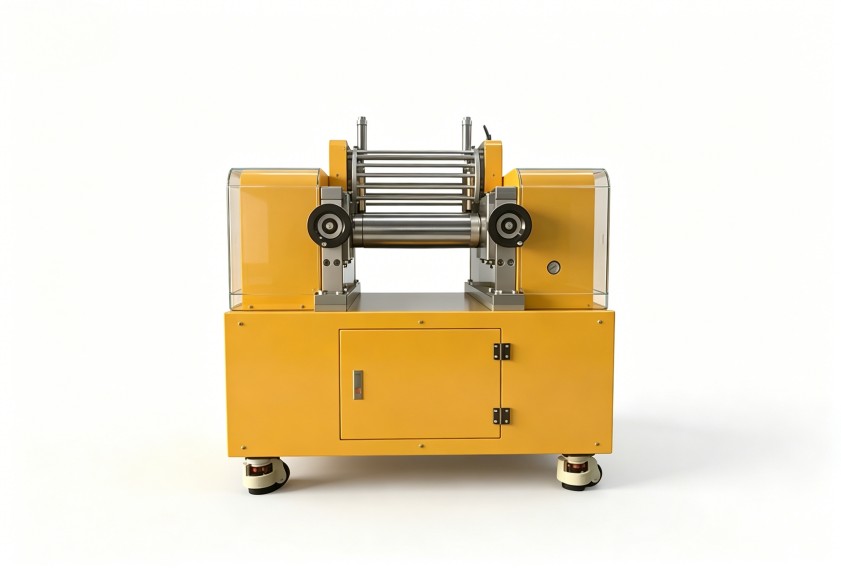
选择混炼主机时,决策者常过度关注最大扭矩或功率,而忽略了几个更关键的适配维度。
首先是温度控制精度与热传递效率。喂料混炼要求整个混炼腔内温度均匀,避免局部热点。这涉及混炼室壁的加热/冷却系统设计、转子内部的温控通道,以及测温点的布局与反应速度。对于温敏性喂料,±1°C的温差可能导致粘结剂状态差异,影响后续流动性。
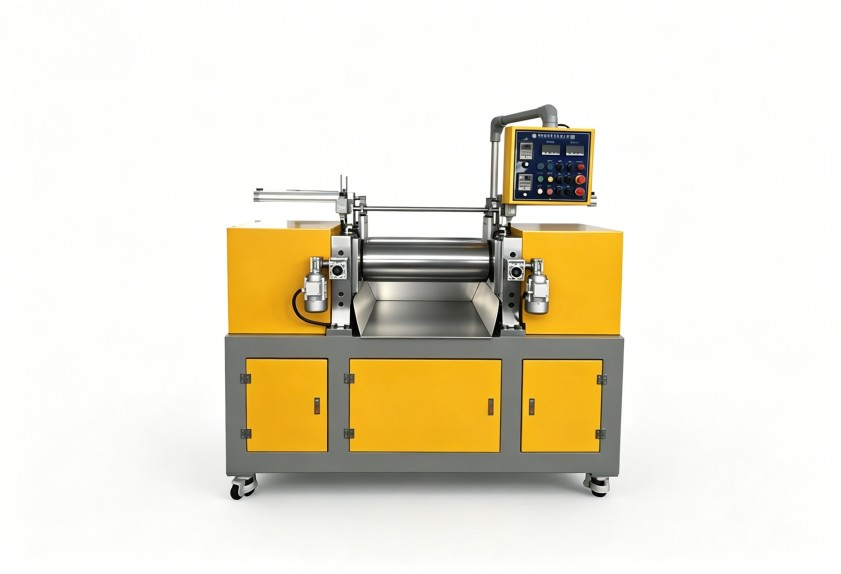
其次是转子构型与混炼作用机理。不同的转子凸棱角度、长度和间隙设计,会产生以剪切为主、以分散为主或以混合为主的不同效果。针对粉末冶金喂料,往往需要一种“先温和熔融、再强化分散”的分段混炼逻辑。某些适应橡胶混炼的强剪切转子,直接用于喂料可能适得其反。回顾开炼机发展史,其从手动到自动化、从简易辊筒到精密温控的演进,核心驱动力之一正是为了满足日益精细的新材料对混炼均匀性与工艺稳定性的苛刻要求。现代高精度开炼机在喂料的小批量中试、配色或特殊添加剂分散环节,因其开放可视、操作灵活、剪切温和可控,仍具有不可替代的价值。
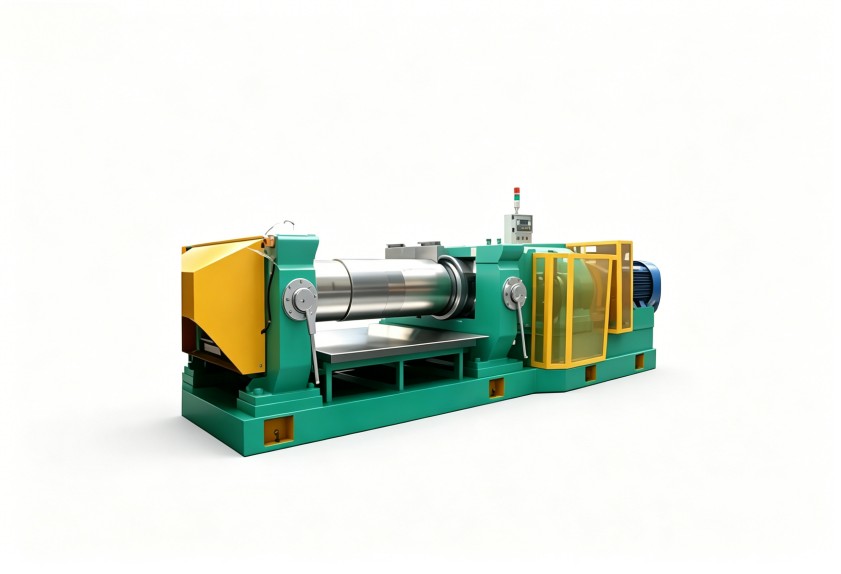
最后是耐磨与密封性。高硬度金属粉末对混炼室和转子表面是持续的磨损。选用特殊耐磨合金并经过真空淬火等工艺处理的部件,能大幅延长核心件寿命,维持长期运行的混炼精度。良好的密封则能防止微量粉末泄漏污染环境,并维持混炼腔内的压力与气氛稳定。
混炼合格率问题,往往在整线集成后被放大。一套高效的粉末冶金混炼线,至少需包含精准上料(尤其是微量添加剂)、高效混炼、均匀出料与冷却造粒几个关键环节。规划时需警惕以下常见踩坑点:
忽视前后道工序的产能与状态匹配。 混炼主机产能很高,但上游的粉末与粘结剂计量喂料系统精度或速度跟不上,会导致混炼段“等料”或批次不稳定。下游的挤出造粒机冷却能力不足,则可能导致喂料条粘连、切粒不均。整线规划必须进行物料衡算与热平衡计算,确保各单元能力匹配。
低估了环境影响评估(环评)对设备布局的要求。 粉末投料环节易产生粉尘,是环评关注重点。规划时需提前设计负压除尘系统、密闭投料站,甚至将整个混炼区设计为微负压环境。设备的噪音、能耗数据也需符合当地标准。这些若在厂房建好后再改造,成本与周期将大幅增加。
对投产周期的预估过于乐观。 从设备进厂到稳定产出合格喂料,通常需要1-2个月的安装、调试与工艺参数优化时间。若涉及非标定制或进口部件,周期更长。合理的规划应预留出足够的试产与调优时间,并安排生产与技术人员提前介入设备FAT(出厂验收测试)和安装调试过程。
基于我们在锂电材料、先进陶瓷等新材料领域的混炼1420余个成功项目经验来看,缩短投产周期的有效方法,是采用深度协同的交钥匙模式。即由具备工艺know-how的设备方案商,在前期就介入工艺设计,提供从核心混炼设备到辅机系统、从车间布局到公用工程接驳点的整体方案,并负责安装调试与人员培训。这能最大程度减少不同供应商间的接口问题与责任推诿。
本文讨论的混炼整线配置逻辑,主要适用于年产能在100吨至2000吨规模的金属注射成型(MIM)或粉末冶金结构件喂料生产线。对于研发型、小批量多品种的院校或企业研发中心,方案重点应转向设备的灵活性、可清洗性和小批量重复精度,高精度实验室开炼机、小型密炼机组可能是更经济高效的选择。对于超大规模、单一品种的标准化生产,则需重点考虑自动化、连续化与能耗优化。
利拿实业在服务中国航天、中科院等客户的特殊材料项目中,深刻理解到新材料工艺落地的系统性。我们不仅提供耐磨耐腐蚀的混炼主机,更能基于对材料特性的理解,为客户规划包含环境控制、物料输送、数据采集在内的整线方案,并配备全国服务网点的快速响应支持,确保长期生产的稳定与成本可控。
如需获取针对性的新材料工艺适配方案与整线配置建议,可联系利拿实业技术团队。

 18046916153
