

石墨烯复合导电浆料、母粒在新能源材料生产中用量上升,但不少产线遇到同一类问题:同样的配方,批次之间分散效果时好时坏,甚至出现团聚颗粒。换设备、换助剂不是第一时间要做的,问题往往出在啮合机的工艺参数上。本文从混炼时间、填充系数和温控精度三个维度,分析它们在石墨烯啮合机应用场景中如何影响分散质量,帮您找到可执行的调校方向。
啮合机与普通单螺杆混合设备不同,两根转子相互啮合,转子间隙呈周期性变化,物料在啮合区受到强烈的挤压、剪切和拉伸,同时在转子与混炼室壁之间形成扩展流动。相比非啮合型转子,这种机械作用更充分,对石墨烯这类比表面积大、易团聚的填料有优势,但前提是物料在腔体内处于合适的流动状态。很多人以为提高转速就能加大剪切力,实际上转速过高会让物料温度快速上升,基体粘度随之下降,剪切力的传递效率反而减弱。混炼效果不是由转速单一决定,而是由时间、填充系数、温度共同作用。理解这一点,才不会把分散不良简单归咎于设备能力。
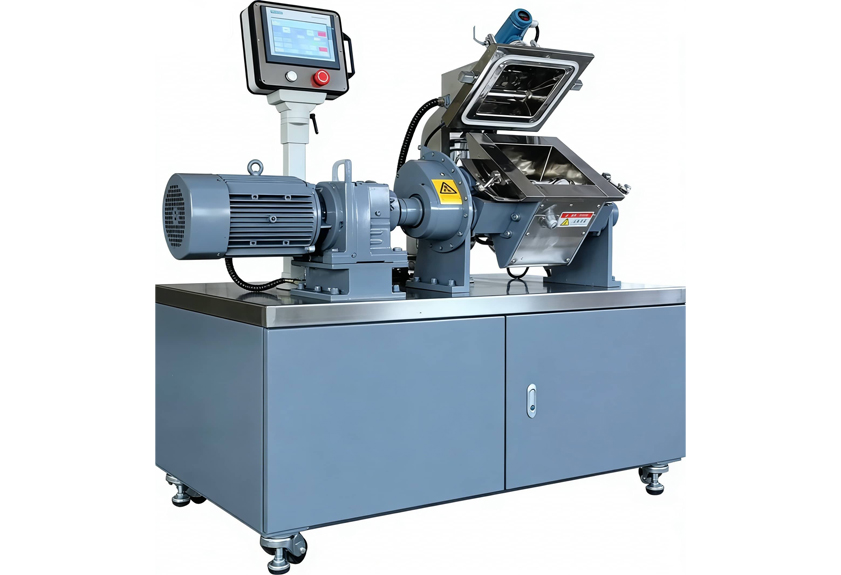
混炼时间决定石墨烯在基体中“走多远”。时间太短,团聚体没有被充分打开;时间太长,分子链反复剪切容易降解,石墨烯片层也可能被破坏。实用做法不是定一个固定秒数,而是观察混炼扭矩曲线:当扭矩趋于平稳,说明物料形态已基本稳定,继续延长时间对分散贡献有限,反而增加能耗。不同配方体系对时间窗口的宽容度差异很大。石墨烯的添加形式也会改变时间设定,比如使用预分散母粒时混炼时间可以相对缩短,但仍需通过小批试验确认终点。
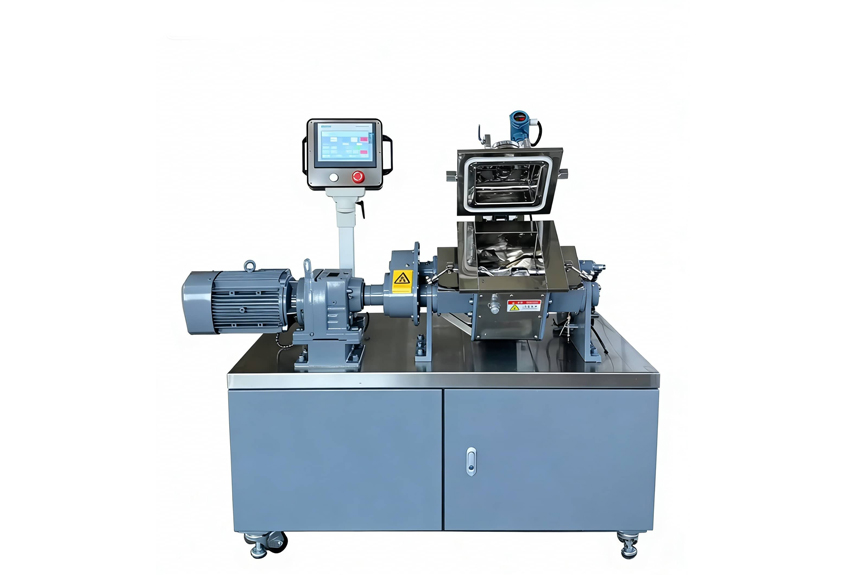
填充系数指物料体积与混炼室有效容积的比例。这个值设得过高,物料缺少翻滚空间,转子周围形不成有效的剪切梯度,分散效果反而不理想;设得过低,物料在转子间打滑,混炼效率下降,批次之间也容易波动。石墨烯类粉体堆密度低,直接按常规配方投料容易导致填充系数失真,建议实测混炼时扭矩和温度的变化,再逐步修正投料量。不同转子构型对同一物料的适宜填充系数也会有差异。另外,分步加料也会影响实际填充状态,例如先加入部分基体,再分批投入石墨烯,可以改善粉体润湿,但这种操作同样需要重新核算填充系数,避免总投料量超出混炼室的处理能力。
温度直接影响基体粘度。粘度太高,剪切力传导不足;粘度太低,剪切应力达不到团聚体破碎的临界点。更棘手的是,若混炼过程中温度波动大,同一批次不同位置的物料状态就会出现偏差,最终表现为性能不均。啮合机的温控能力取决于加热冷却系统的响应速度、测温点位置和控制逻辑。很多设备显示的温度是热电偶测得的壁面温度,与物料实际温度存在滞后,调参时要注意留出稳定时间。对于石墨烯这类高比表面积的填料,升温速度快,更需要稳定的控温环境。
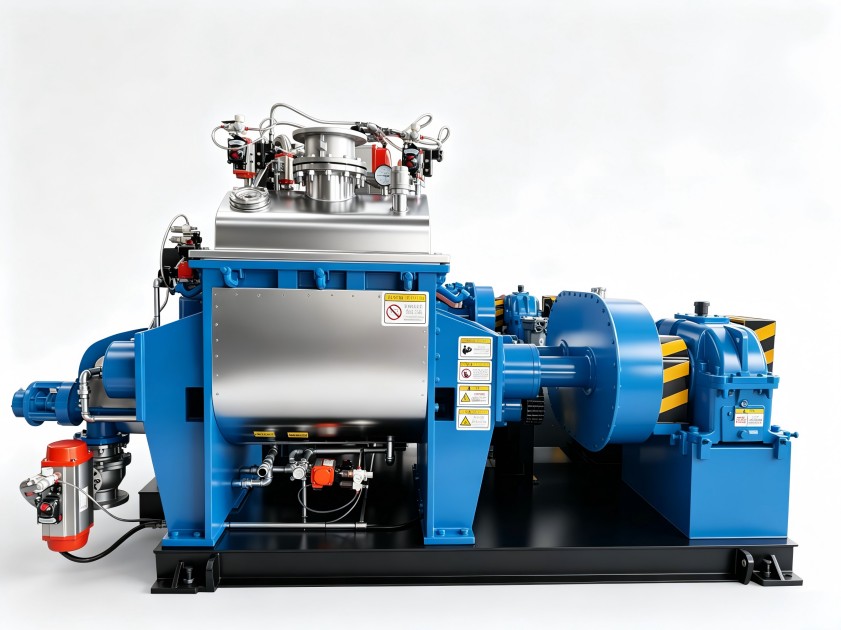
参数调校不是孤立动作。混炼室的温度传感器若出现偏差,设定温度与实际温度就对不上;转子与混炼室壁的间隙因长期磨损变大,剪切强度会明显下降;冷却水流量波动或加热器输出不稳定,会让温控系统始终在追赶偏差。这些情况不排除,无论怎么调混炼时间和填充系数,批次稳定性都很难改善。建议在修改参数前,先用空载或试料方式检查设备状态,确认温度显示可重复、转子间隙在合理范围、加热冷却响应正常,再开始工艺调整。在石墨烯啮合机应用场景中,设备状态对参数有效性的影响常被低估,这也是造成“调参无效”的常见原因。
在新能源材料生产中,石墨烯常用于导电浆料、复合母粒、涂覆材料等。不同用途对混炼质量的要求侧重点不同:导电用途更关心石墨烯能否形成连续导电网络,分散均匀性直接关系电阻一致性;导热用途则希望保留石墨烯片层完整性,避免过剪切导致性能下降。因此调校参数时,建议先锁定温控精度,确保批次间粘度基线一致;再根据粘度调节填充系数,使物料在腔体内有充足流动;最后观察扭矩曲线确定混炼时间。这套顺序在石墨烯啮合机应用场景中比盲目套用通用配方更可靠。即使同一台设备,换一个应用方向,参数组合也应当重新验证。石墨烯的添加量、分散状态还会影响后续工序的加工流变性,例如浆料过滤压力升高等,这些都和混炼参数直接相关,验证时不能只看混炼均匀度,还要看下游表现。
若现有设备反复调参仍无法稳定,就要从设备配置上找原因。比如温控系统的响应速度、转子形面结构、卸料门的密封方式、是否支持分步加料等,都会影响工艺窗口。选购啮合机时,可以关注设备能否提供平稳的温控曲线和灵活的加料控制,这比单纯追求大功率更重要。此外,设备是否支持抽真空、加压混炼等辅助功能,也会影响特定物料的分散质量。利拿实业在密炼机、捏合机等设备上有十五年研发经验,可结合具体物性调整转子与温控配置,帮助用户减少调参摸索时间。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
