

硫化机温度不均匀怎么调整?如果只看温控表上的读数,很难找到真正的原因。橡胶密封件生产中常见的情况是:同一模产品边角已经过硫,中间还在欠硫,硬度、回弹性和压缩永久变形都不稳定。不少厂家第一反应是拉长硫化时间或整体升高设定温度,结果效率下降,原本正常的区域反而过硫。下面按“实测热板温差—重配工艺参数—控制批次一致”的顺序,逐项说明调整步骤,并指出哪些情况需要从上游混炼环节配合解决。
对橡胶密封件来说,温度不均匀的后果不像表面缺陷那么直观,但会造成批量退货。同一模具生产出来的产品,硬度差异可能超过允许范围,压缩永久变形也难以稳定。出现这类问题时,不要急着调设备,先把现象记录清楚。
建议做三件事:一是按模具摆放位置分区抽样,测量硬度或其他硫化程度指标;二是用测温贴或便携测温仪测热板表面温度分布,记录高低温区;三是检查同一模具各型腔之间的胶料装填量是否一致。这些记录能帮助判断温度不均究竟是设备因素,还是模具、胶料、操作因素。必要时可用热电偶直接测模腔内温度,但日常生产不宜频繁操作,会延长作业时间。把现象量化之后,再往下调整就有明确依据,而不是凭感觉反复试。
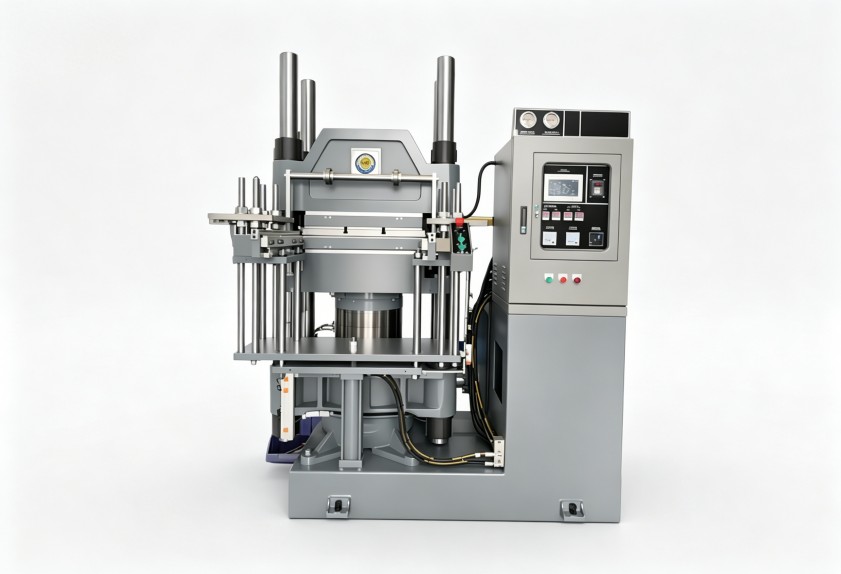
热板内部加热介质流道布置不同,工作面温度天然存在差异;长期使用后流道结垢、导热油老化,还会使温差进一步扩大。温控表显示的温度来自传感器所在位置,并不代表整个工作面。处理这类温度不均问题时,优先测量实际板温,而不是直接修改设定值。热板温度分布测试最好在空载和负载两种状态下各做一次,空载数据反映设备状态,负载数据更接近实际生产。
如果实测发现一侧明显偏低,先检查该侧加热管或导热油循环是否正常,以及温控传感器是否存在偏差;再考虑清理流道或更换导热介质。确认热板温度基本一致后,再观察模具厚度差异导致的传热不均匀问题。模具本身厚度不一致时,可以在低温区域增加均热板,但要同步确认不会影响合模精度。
此外,热板长期受压后会变形,边缘与中间的间隙变化也会影响传热。用塞尺检查热板与模具之间的贴合情况,必要时对热板进行平面度修整,属于机械层面的基础调整。很多温度不均问题,往往是在这些基础环节被忽略后才变成“疑难杂症”的。
热板温差缩小之后,硫化机温度不均匀怎么调整就进入工艺参数匹配阶段。密封件配方通常给出的是推荐硫化温度和对应时间,若实际板温整体低于设定值,按原时间生产就会欠硫;整体高于设定值,则会过硫。正确做法是:以实测温度为准,重新核算硫化时间,而不是直接上调温控表。
对局部低温区,调整空间有限时,可以调整模具摆放方向和位置,让要求高的产品避开低温区。另一个常被忽略的因素是装胶量:同一模具内填充系数差异大,胶料吸热量不同,会造成局部升温慢。这时候把胶料预热、装模速度和硫化计时起点统一起来,往往比调整设备温度更能解决问题。
如果硫化机配备多段程控或可编程温控,还可以针对升温阶段设置短时超温补偿,让模具更快达到目标温度,再回到正常硫化温度。这个做法在低温区明显的场景中比较实用,但需要根据密封件胶种和硫化曲线逐步验证。每次调整只改变一个变量,不要同时改动温度和压力,否则无法判断哪种措施起了作用。对多型腔模具,各型腔的胶坯重量差异也要控制在稳定范围内,否则同样会引起局部温度响应的不同。
温度不均匀经常不是某一次调整能解决完的,而是每隔一段时间就重复出现。建立硫化设备温度档案是有效办法:每季度或每半年做一次热板温度分布测试,记录数据并与产品硬度抽检结果对照。温控仪表定期校准,热板平整度、导热介质状态也列入设备点检。
操作方面,规定装模顺序、合模节奏和硫化计时起点,减少人为因素造成的波动。操作人员的动作差异往往是批次波动的主要来源之一,培训时要用实测数据说明为什么装模快慢会影响温度,而不是只强调纪律。当温度均匀性长期稳定后,可以适当收紧硫化时间,释放产能,但前提是有足够的数据支撑。记录表要包括日期、机台、模具编号、各测温点数值和操作人员签名,方便跨批次对比。
如果热板温差、工艺参数和管理动作都做了,同一批产品仍然硬软不一,要回头检查胶料本身。门尼黏度波动、填料分散不均、助剂称量误差,都会造成胶料硫化速度不一致,在硫化机上表现为“温度不均”的假象。这时重点观察密炼机混炼的均匀性、开炼机的薄通过程以及胶料停放和回温时间。门尼黏度波动大的胶料,硫化速度对温度变化更敏感,温度小幅波动也会被放大。混炼胶料批次一致性改善后,硫化温度对产品质量的影响会明显变小。
利拿实业提供的橡塑混炼成型整体解决方案,正是从混炼设备匹配和工艺一致性入手,帮助客户减少这类隐性波动。对密封件生产厂来说,硫化机温度调整的范围是有限的,如果上游混炼、下游成型之间的工艺衔接不完整,温度控制做得再精细,产品也可能因为胶料本身的问题而出现类似温度不均的表现。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
