

轮胎制造商在产线扩容或设备更新时,常常会遇到一个困惑:同样标注为“符合行业标准”的啮合式密炼机,为什么不同厂家提供的方案在配置描述上差异巨大?有的强调转子构型,有的突出温控精度,还有的只谈产能数据。实际上,行业标准解决的是设备设计制造的基本门槛问题——比如主要零部件的材料强度、安全防护要求、基本性能参数的测试方法。但标准条文覆盖不到的地方,恰恰是影响轮胎混炼质量稳定性的关键所在。
这些差异主要体现在三个维度:设备本体的转子与容积配置逻辑、混炼过程的温控实现方式,以及供应商交付的是单机还是包含工艺衔接的整体方案。理解这三个维度,比单纯对比参数表更能帮助决策者判断一台啮合式密炼机是否真正适合自己工厂的胶料体系和作业模式。
啮合式密炼机的转子是核心工作部件。行业标准中通常会对转子的基本形式、材质和加工精度提出要求,但不会规定某一种胶料必须搭配哪一种转子构型。这是因为不同胶料在混炼过程中的剪切需求差异很大。轮胎生产中常见的天然胶、丁苯胶、顺丁胶以及各种再生胶共混体系,对转子的啮合间隙、棱部形状和转速比有着截然不同的要求。
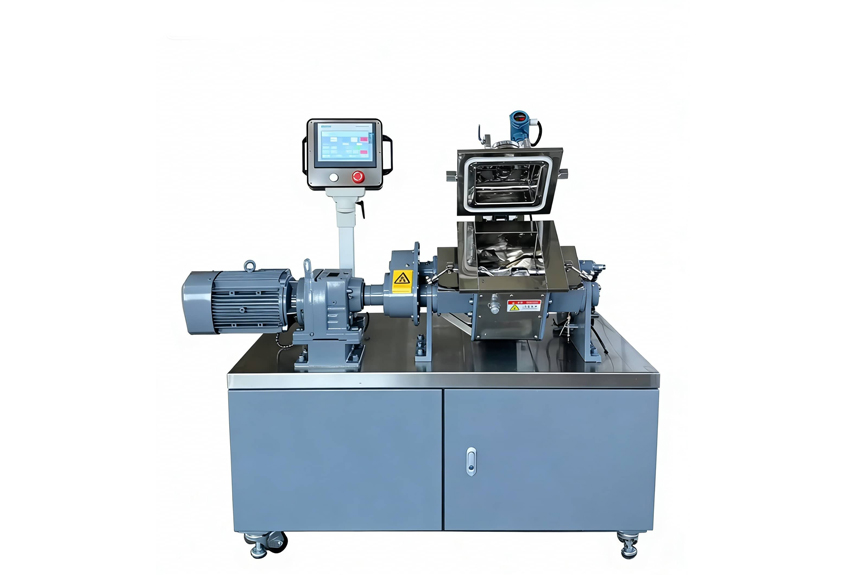
设备容积同样是容易被“标准”表象掩盖的变量。同样标注为“75L”的密炼机,实际的有效填充量可能因转子设计和混炼室形状差异而出现不同的装载上限。轮胎工厂如果仅按标称容积计算产能,忽略填充系数的实际匹配,很容易出现实际产量与设计产能脱钩的情况。利拿实业在设备配置阶段,会先确认客户的胶料配方、门尼粘度范围和每车投料量,再提出转子形式与有效容积的匹配建议,而不是直接套用一个标准配置。
轮胎混炼对温度控制的要求极为苛刻。排胶温度波动过大,直接导致硫化特性漂移,最终反映在轮胎的均匀性和滚动阻力一致性上。行业标准对温控系统有基本的性能要求,但这个“基本”往往在验收工况下测试,与连续生产的真实负载存在差别。
值得关注的不是设备标注的“温控精度±多少度”,而是温度控制环节的完整性。一台啮合式密炼机要实现对混炼温度的精准管理,至少需要三个环节协同工作:转子内部循环水路的设计与流量分配、混炼室壁面温度的分区调节、以及基于胶料热电偶反馈的自动调节逻辑。很多设备在空载测试时温度控制表现良好,一旦进入高填充、连续运转的工况,转子内部水路流量不足或混炼室壁面温度不均的问题就会逐渐暴露。
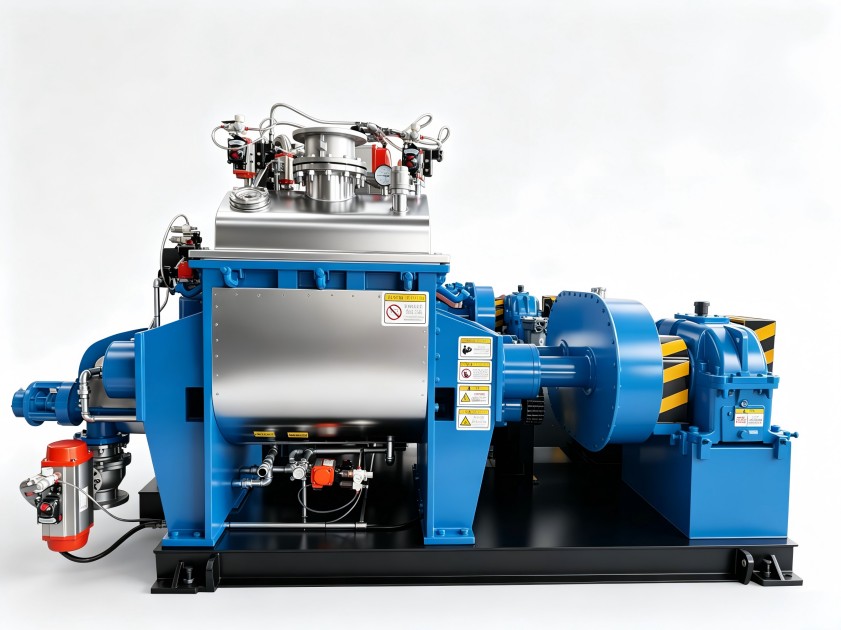
从生产管理角度看,温控系统的另一个隐形差异是能耗。啮合式密炼机的功耗主要产生于转子驱动和温控循环系统。转子构型设计合理、温控水路流道优化的设备,在达到相同混炼效果的前提下,单位能耗通常更低。对于轮胎厂这类连续运转时间较长的产线,能耗差异直接影响吨胶制造成本。因此,评估温控系统时建议把单位时间处理量、温度波动区间和综合电耗放在一起综合比较,而非只盯着某一个瞬时指标。
轮胎工厂采购啮合式密炼机,本质上买的不是一台单机,而是一个混炼工段的产能保障。这里涉及一个常被忽视的问题:整线衔接能力。
行业标准约束的是设备本体性能,并不包括设备与上下游工序的适配性。例如,密炼机排胶后与开炼机或挤出压片机的衔接节奏、胶料转运过程温降对下一工序的影响、以及上位控制系统如何与工厂既有MES系统对接,这些环节的顺畅度往往决定项目实际投产后的效率上限。
部分项目在设备验收时各项指标合格,但接入既有产线后频繁出现节拍不匹配或物料流转不畅的问题,根源就在于设备供应商只负责单机供货,未对工段整体方案进行统筹考虑。具备整线方案能力的供应商,会在设备设计阶段就了解客户上游配料系统的称量精度、供料节奏,以及下游设备的生产能力区间,在密炼机的循环时间、卸料方式和温控策略上预留衔接弹性。利拿实业在非标定制项目中,会按照“投料-混炼-排胶-转运”的完整工段逻辑来评估设备配置,而非仅聚焦于密炼机本体的参数达标。
综合来看,轮胎厂在评估啮合式密炼机时,建议按以下顺序建立判断框架:
第一,梳理自身的胶料体系和混炼工艺特性,明确对转子构型和填充系数的需求范围。第二,重点考察温控系统的完整性与连续工况表现,查看供应商在同等负载条件下的温控实录数据。第三,确认设备供应范围是否包含工段衔接设计,评估供应商的整线技术服务能力边界。
此外,行业标准中关于密炼机出厂检验、安全保护和环保排放的内容,建议作为资质筛查的基础条件,而不作为选型的决定性因素。真正影响轮胎混炼质量与长期运行成本的,是标准之外的那些细节配置。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
