

新能源材料这个赛道,近两年产能上得很快。不少厂家在规划新产线时,采购清单里最核心的一台设备就是啮合机——也就是啮合型密炼机。但一个普遍现象是:采购前期花了大量时间对比容积大小、转子转速、电机功率,等设备进场之后,才发现能耗超标、清料困难、操作培训跟不上,整个交付周期被拉长,试产阶段的损耗比预想中高出一截。
问题不在于设备本身,而在于整厂采购的评估维度太窄。单机性能参数只能回答“能不能炼”,回答不了“好不好用、多久回本、产线顺不顺”。本文不从参数表入手,而是从生产管理、全生命周期成本、行业适配这三个角度,说说挤占利润的隐性环节。
啮合机在整条产线中的位置决定了它不能“各自为政”。上游是配料、称量、上料系统,下游是开炼机、挤出造粒机组或直接压片设备。采购啮合机时,需要同步确认的不仅是密炼室容积和转子形式,还有它的卸料门高度是否与下游设备匹配、排料温度是否在后续工艺的可接受区间内。
很多采购方容易陷入一个误区:把啮合机当作独立设备来验收,忽略了它和整厂物流、公用工程条件的衔接。例如,啮合机的冷却水流量和压力要求若与厂区循环水系统不匹配,投产后就不得不加装增压泵或缓冲罐,这属于采购环节可以提前规避的额外成本。
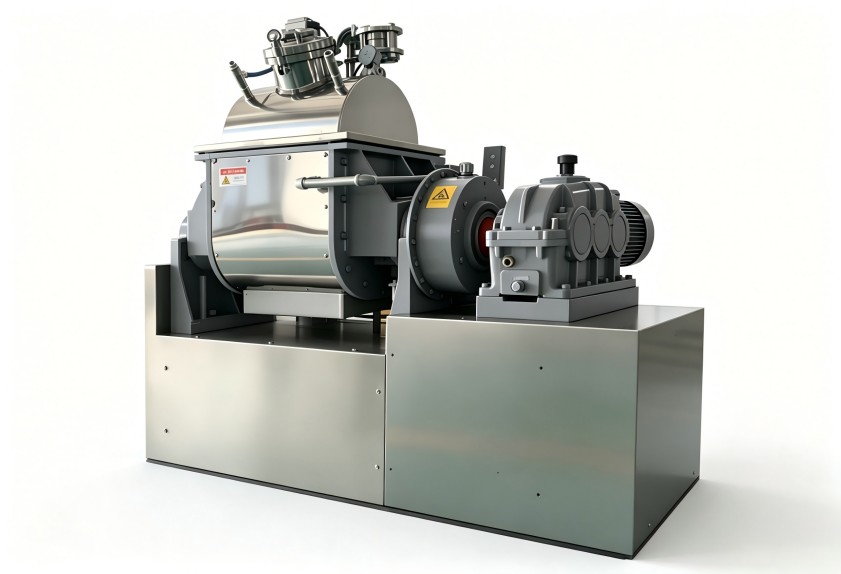
对新能源材料这类对温度敏感、对批次一致性要求高的物料来说,啮合机的温控精度和转子构型直接决定填料分散效果。与其在招标时反复压价,不如把“整厂适配性”作为技术评分的主体。
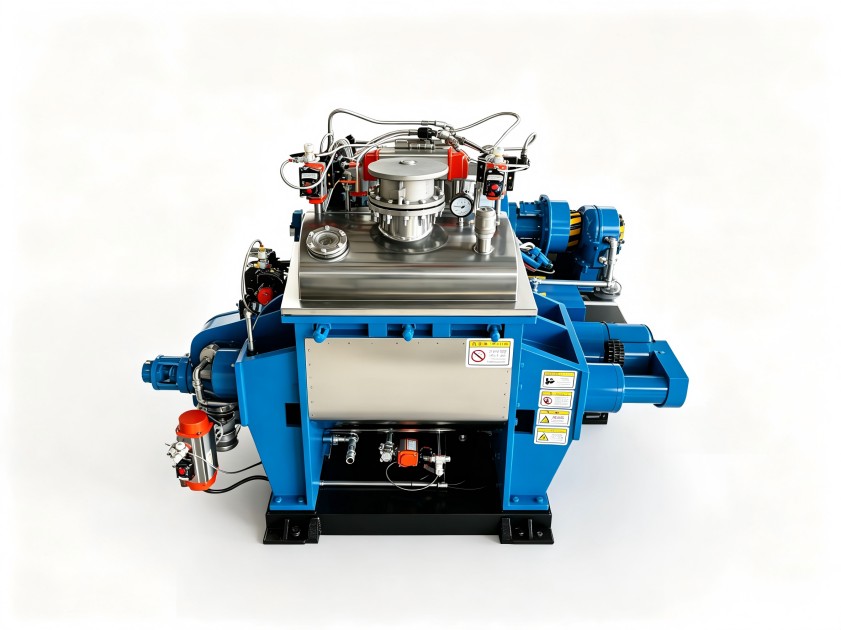
啮合机整厂采购的报价差异,往往不在主机的裸机价,而在两个容易被忽视的地方:满载运行时的单位能耗,以及换料、清料、保养时需要停机多久。
啮合式转子相比切线式转子,在分散效果上具备优势,但它的填充系数设定、上顶栓压力曲线,都会影响电耗和温升。按同一配方和产量要求,不同配置的啮合机,吨料电耗可能相差明显。这种差距日积月累,一年下来是一笔相当大的数字。设备采购时若只按“额定功率”估算电费,很容易低估实际运行成本。
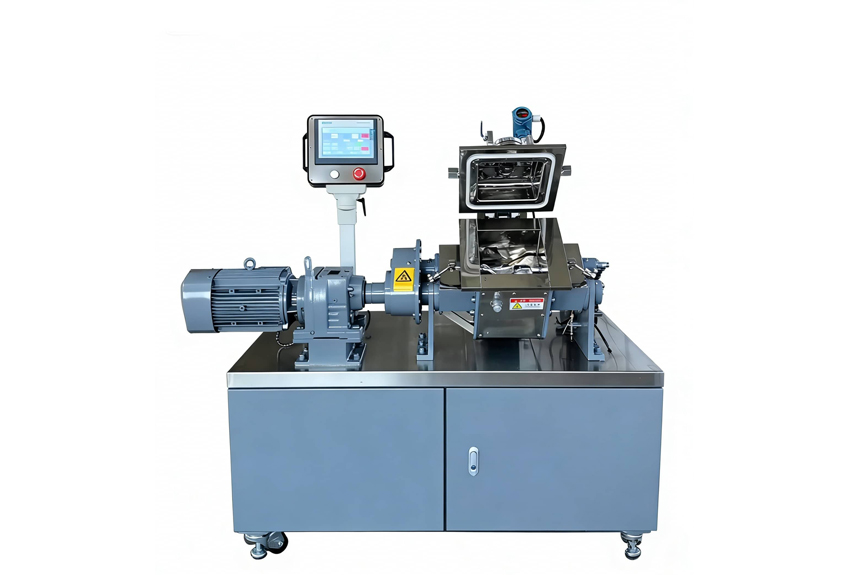
维护方面,需要关注转子端面密封的形式。啮合式密炼机的密封结构如果设计不合理,胶料渗入后会造成转子磨损加剧,维修一次不仅涉及备件费用,更关键的是悄无声息地占用产线停机时间。这也是为什么我们建议采购方把“可维护性”纳入评分表——比如密封件更换是否方便、润滑油路是否便于观察、日常点检项目是否清晰。
不同行业对啮合机的需求重点差异很大。新能源材料与高分子复合材料领域,关注的是温度控制精度和杂质混入风险;陶瓷粉末混炼则对耐磨性要求明显更高。如果在采购阶段没有把物料特性讲清楚,供应商按常规橡胶工况配置,进场试机时往往要反复调整转子转速和填充系数,浪费大把时间。
在整厂采购中,一个务实的操作是:向设备供应商提供完整的物料信息,包括组分特性、最高允许温度、硬度或磨耗值、批次产量要求。同时明确准备采用何种上料方式、是否需要搭配自动翻料装置、出料后是直接入下一道还是需要冷却停放。这些信息比单纯报一个“需要一台350升啮合机”更能帮助供应商提供贴近工况的设计方案,也避免了中标后一再修改。
回到开篇的问题:为什么有的产线调试一个月就进入量产,有的试了半年还在调工艺?区别往往不在设备品牌,而在于整厂采购时有没有把操作培训、工艺参数数据库、售后响应机制写进合同附件。
设备到场只是开始。操作工对啮合机控制系统、自动称量和卸料逻辑的熟练程度,直接决定前三个月的废品率。供应商能提供什么层级的现场带教、是否输出书面SOP、调试期间能否协助建立基础工艺参数模板,这些软性交付物才是整厂采购评估中最容易忽略的加分项。
采购建议可以简化为三个步骤:第一步,以产线目标产能和物料特性反推啮合机容积及转子构型;第二步,向供应商索取同类工况的能耗参考数据和维护保养说明,将全生命周期成本纳入对比;第三步,在技术协议中明确安装调试周期、培训内容和备件供应承诺。
利拿实业在橡塑混炼成型装备领域拥有多年研发制造经验,70多项自主专利覆盖密炼机、开炼机、造粒机、挤出机等全线设备。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
