

轮胎硫化机运行时间长了,密封件老化难免,但真正让维护人员头疼的是“换了又漏”。泄漏不仅导致压力波动、硫化不熟,还会增加废次品率和液压油损耗。常见的误区是只拆装密封件,不检查密封槽和油液清洁度。这份硫化机密封件更换教程,从故障定位、拆装顺序到保压验收,梳理一套可落地到班组执行的操作细节,帮您减少反复停机,延长密封寿命。
更换密封件最忌讳盲目拆机。在轮胎制造现场,液压系统高压管路多、接头密集,外漏和内漏的处理思路完全不同。
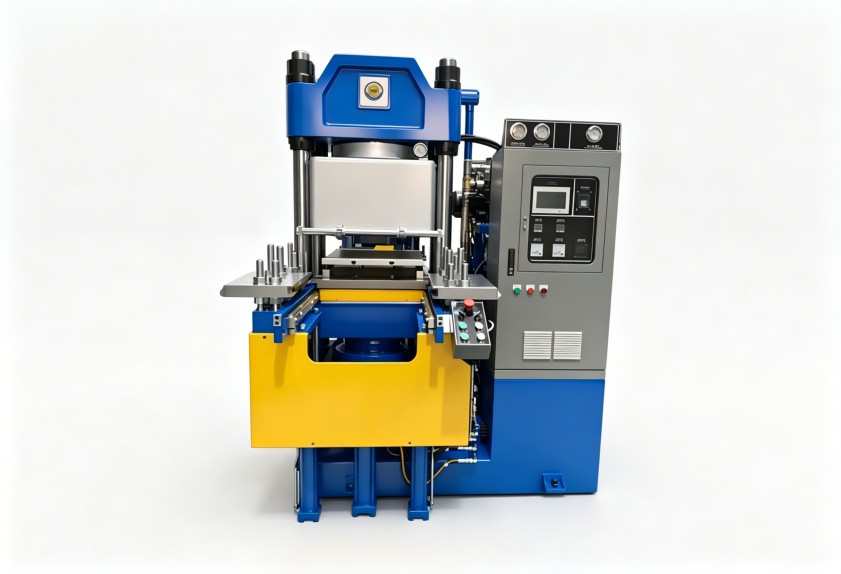
外漏直观可见,但内漏往往表现为压力建立缓慢或保压掉压。如果硫化机合模力下降且系统补压频繁,优先排查油缸活塞密封,而不是急着拆端盖。用听诊棒或超声波检测仪辅助判断漏点位置,比凭经验拆机更高效。
轮胎厂现场粉尘大,铁屑、炭黑颗粒一旦在拆装时掉入液压系统,会直接划伤密封唇口。拆卸前先用高压风枪吹净油缸座、压板螺栓周围的积尘,再用清洗剂擦拭接缝处。这一步看着简单,却直接影响装配质量和密封寿命。
若油液已经乳化或发黑,即使换上全新密封件,脏油中的颗粒物也会在短时间内造成二次失效。建议在更换前取油样目测检查,颜色变深或混浊时,应同步安排换油或离线过滤,给新密封一个干净的工作环境。
密封件本身有使用寿命,但装配环境对寿命的影响往往更大。拆解时动作粗暴、清理不彻底,是换完仍漏的主要原因。
拆端盖时,螺栓必须按对角顺序逐步松开,避免压板单侧受力翘起,刮伤缸体端面。拆下的旧密封件不要用铁钩硬拉,用专用工具沿槽口挑出,防止划伤密封槽。拆下的零件按顺序摆放在干净油盘上,方便回装时对照。
残留的旧密封碎片、胶料或锈蚀物是换新后仍然泄漏的常见原因。用铜刷或竹刮板清除结焦物,再用不起毛的布料配合清洁剂擦拭密封槽,最后用压缩空气吹净。这里强调一遍:不要用砂纸打磨密封槽,那样会破坏表面粗糙度,反而加快新密封的磨损。
活塞杆表面有轴向拉伤或镀层剥落时,再好的密封圈也无法阻断泄漏路径。用手沿活塞杆轴向触摸,感觉有明显沟槽时,应评估是否更换部件或进行刷镀修复。这道检查能帮助判断故障根源,避免陷入“只换密封、不修精度”的循环。
装配环节决定密封件能否正常工作,也是这份硫化机密封件更换教程中技术含量最高的部分。
不同压力等级、不同缸径的硫化机,密封件规格差异很大。安装前必须对照设备图册核对截面尺寸和材质硬度。带唇口的密封圈有严格的安装方向,反装会直接导致漏油。安装时在密封表面薄涂一层清洁液压油,避免干摩擦启动。
密封件经过螺纹或键槽时,用薄壁导向套或专用安装工具覆盖金属棱边,再推进密封件。徒手硬塞或借助螺丝刀撬装,容易造成密封唇口微小撕裂,当时看不出问题,升压后就会漏油。
端盖螺栓的扭矩应参考设备维护手册。扭矩过小,密封预紧力不足,高压下会被直接挤出;扭矩过大,密封件变形严重,会加速老化。建议使用扭矩扳手,同规格螺栓保持一致的扭矩值,并采用分次、对角的方式逐步拧紧。
回装时确认活塞杆与油缸的同轴度,避免偏心磨损。防尘圈的作用是阻挡外部杂质,不能替代主密封。安装后检查防尘圈是否卡槽到位,没有翻卷或脱出。这个细节经常被忽略,但轮胎厂粉尘环境下,防尘圈失效会加速主密封磨损。
换完密封件后的试机,不能只看表面有没有漏油。带压测试时,人员应避开密封件正前方,防止高压油喷出造成伤害。
启动液压系统后,先设定在工作压力的30%-50%,手动运行2-3个循环,让油缸排净空气并建立油膜。观察换向动作是否平稳、有无爬行或异响,正常后再进入升压阶段。
低压正常后,阶梯式升压至工作压力,在每个压力段停留几分钟,检查各密封结合面有无渗漏。保压测试时记录压降数值,如果掉压明显,按内漏方向继续排查管路或油缸密封,不要轻易判定更换失败。
在设备维护记录上写明更换日期、密封件批次、装配人和试机结果。几次维修记录对比后,可以判断密封失效是偶发损伤还是规律性老化,也能为备件安全库存提供依据——这属于设备生产管理的长期收益。
如果同一部位密封件更换频率越来越高,不能只盯着密封本身,还要回头检查油温、油液清洁度和机械精度。液压油温度长期超60℃会显著加速橡胶老化,应检查冷却器效率;润滑脂选用不当也会与密封材质发生溶胀,导致密封尺寸变化。把这份硫化机密封件更换教程执行到位是基础,配合预防性维护计划,才能真正降低硫化机全生命周期的运维成本。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案,帮助轮胎制造等高强度工况客户降低设备维护成本。

 18046916153
