

橡胶密封件硫化环节最让人头疼的,不是成型难度,而是质量反复。同一台大型工业硫化机,今天出来的产品欠硫发软,明天又气泡缺胶,废品率一高,返工和报废成本迅速增加。遇到这种情况,很多人的第一反应是提高压力、延长时间,但试过之后往往改善有限,能耗反而上升。硫化是温度、时间、压力共同作用的过程,还受前道混炼胶料状态的影响。这篇文章就从这几个工艺参数入手,梳理一套系统排查思路,帮您减少凭感觉调机。
橡胶密封件结构并不复杂,但对致密度、弹性回复和尺寸精度要求很高。大型工业硫化机的作用,是在设定温度、压力和时间内让混炼胶完成交联。出现废品时,首先要判断问题来源。如果废品没有规律,同一模产品时好时坏,通常与硫化机热板温度波动、合模压力不稳定有关。如果换了一个批次的胶料后废品率突然变化,那就要往前道混炼环节查找原因。
缺陷形态本身能提供线索:欠硫产品表面发黏、弹性差,多与温度或时间不足有关;气泡集中在厚壁或死角,需要检查排气和胶料水分;飞边厚则可能与合模压力不足或胶料流动性太好有关。把这些现象和工艺曲线对照,往往能更快缩小范围。
比较常见的误区是只围绕硫化机调参数,忽略胶料本身的门尼黏度和焦烧时间变化。胶料波动大,硫化机控制再精确,成品质量也很难稳定。所以排查的第一步不是急着动设备,而是收集信息:记录缺陷形态、发生时间、胶料批次和工艺曲线,才能把问题范围缩小。
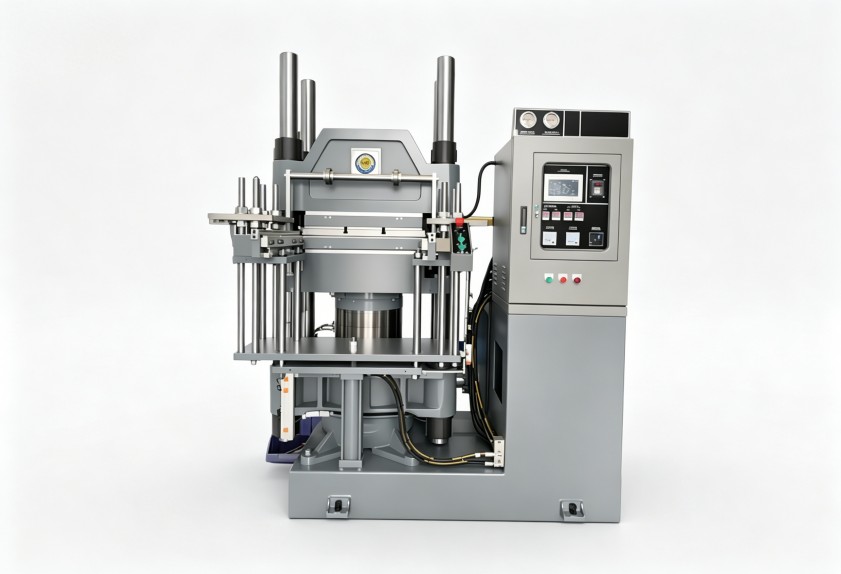
大型工业硫化机的核心工艺参数,不是孤立作用的。很多操作人员习惯把温度和压力设好后只调时间,而且一调就是大幅度变化。实际上,硫化温度、时间和压力相互制约,需要联动分析。比如出现欠硫,可能是温度偏低,也可能是时间不足,还可能因为装料厚度变化导致实际胶料温度没有达到设定值。单独拉长时间虽然能补一点,但效率下降,过硫风险上升。
热板温度设定得再准,如果表面不同测点之间温差较大,同一个模具里靠近边缘和中心的胶料交联程度就不同,密封件会出现软硬不均。多点测温往往能发现温差超出合理范围。这时候要检查加热管是否老化、导热介质流量是否正常,而不是反复加硫化时间。
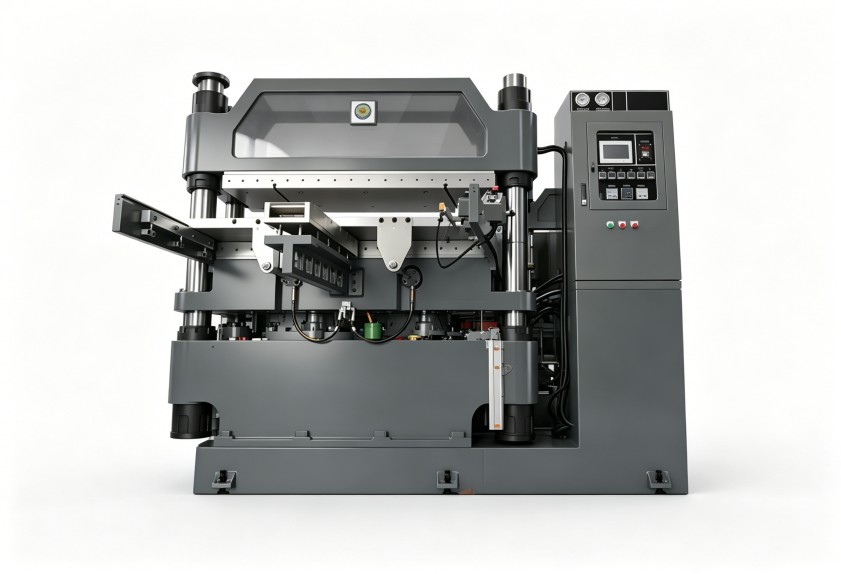
延长硫化时间能提升交联程度,但过长会导致过硫,密封件发脆、变形甚至开裂。正确的做法是结合胶料硫化曲线,找到合适的正硫化时间,并留出合理的操作余量。每次调整时间,建议按小步幅进行,配合产品硬度和回弹测试来验证。
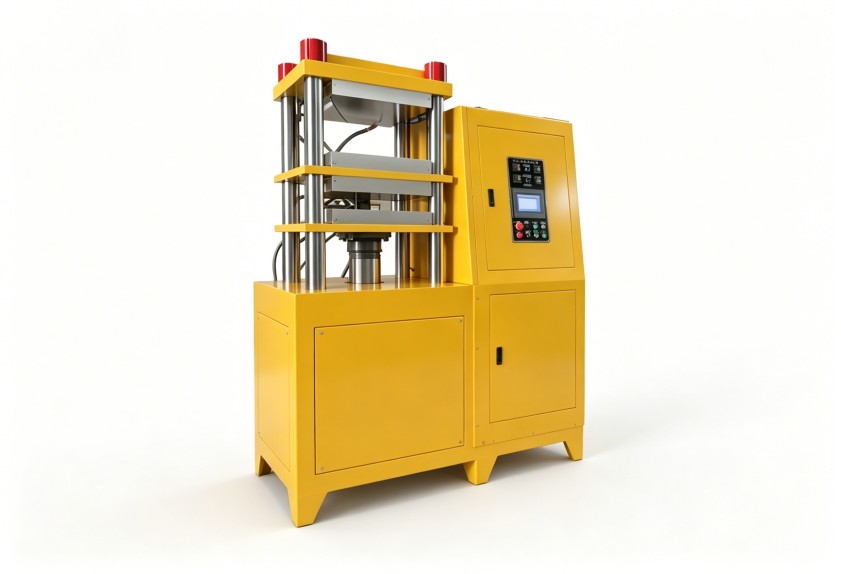
合模压力不足时,气泡不易排出,产品容易出现疏松和缺料。但压力并不是越大越好。如果胶料内部水分或挥发物过多,压力再大,气体也排不出去,强压反而可能使模具变形或产品内部产生应力。排气程序的设计,比如合模后分段卸压,往往比单纯提高最终压力更有效。
许多硫化问题看起来出在硫化机上,真正原因却在前道混炼。橡胶密封件用的混炼胶,要求填料分散均匀、门尼黏度稳定,这两个指标直接受混炼工艺影响。
混炼时填充系数设得过高,胶料升温快但分散不充分,局部可能生成焦烧粒子。这种颗粒在硫化阶段会形成应力集中点,导致密封件早期损坏或表面缺陷。排胶温度控制不当同样会埋下隐患:胶料热历史差异大,硫化速度就会漂移,同一批料在不同时间硫化,结果差别很大。所以硫化机参数调来调去没有效果时,要回头检查混炼工艺。
利拿实业在密炼机等混炼设备的工艺匹配上积累较多经验,能够根据密封件胶料特点,协助客户优化填充系数、排胶温度和转子转速的组合,使进入硫化机的胶料更稳定。混炼胶均一性提高了,硫化机的压力和时间窗口就不再被不必要的波动挤占,废品率自然更容易受控。
快速定位问题,建议按照从易到难的顺序来:
如果一轮下来问题依旧,就要考虑设备硬件能力,比如热板平整度下降、液压保压不足、温控响应滞后。这些情况靠操作调整难以解决,可能需要设备检修或重新选型。
经过多轮排查仍然频繁出现欠硫、气泡或尺寸波动,说明现有硫化机可能已经无法满足工艺要求。在采购或升级大型工业硫化机时,不能只比较锁模力和热板尺寸,更要关注温度控制系统的稳定性、液压系统的保压能力,以及控制系统的数据记录功能。这些硬件特性直接影响密封件批次质量的重复性。
另外,硫化线与前道混炼线需要匹配考虑。如果前面的混炼设备产能不稳定,胶料批次差异大,再好的硫化机也无法保证成品一致性。大型工业硫化机的配套还涉及上下料方式、模具快换结构、与密炼机和开炼机之间的物料流转效率。如果前段混炼产能或胶料停放时间不稳定,硫化机再大也只能干等或者加班追产。因此,建议在设备规划时把混炼与硫化看成一条完整工艺链,而不是单独决策。工艺稳定的混炼设备,能为硫化环节减少大量变量。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
