
在橡胶密封圈、垫片等制品的生产线上,硫化环节常常成为质量控制的关键节点。一些企业会遇到这样的困扰:配方与混炼工序稳定,但进入硫化机后,成品的尺寸公差却出现难以预测的跳动,伴随而来的是批次间密封性能不稳定、飞边过多或局部欠硫。这通常不是单一设备问题,而是硫化过程中的温度与压力两大核心参数未能实现精准协同。本文将聚焦硫化机的温控精度与压力保持能力,解析它们如何共同作用于橡胶的交联反应与模腔填充,从而影响最终制品的尺寸精度与物理性能,为工艺优化提供明确方向。
许多人将硫化机简单理解为“加热加压的模具”,但优质硫化加工的优势,恰恰体现在对温度场均匀性和压力曲线稳定性的精细控制上。橡胶的硫化是一个复杂的热交联反应过程,温度决定了反应速率与程度,而压力则确保胶料在反应过程中紧密填充模腔、排出气泡,并抵消橡胶受热膨胀产生的内应力。
若温度不均匀,模具不同部位的胶料交联速度会产生差异。温度较高的区域可能已过度交联(过硫),导致制品变脆、弹性下降;而温度较低的区域则交联不足(欠硫),使得制品硬度不够、易变形。这种内部应力的不均,在制品脱模冷却后,极易表现为尺寸的收缩不一致或翘曲。同样,若硫化压力不足或不稳定,胶料无法完全填满模腔细微结构,会导致产品缺料;压力过高或施加时机不当,又可能造成飞边过多、胶料溢出严重,同样影响尺寸精度并增加后处理成本。因此,评估硫化机加工橡胶制品的优势,必须将温控系统与压力系统作为一个整体来考量。
对于橡胶密封件而言,性能的一致性至关重要。以常见的丁腈橡胶或氟橡胶密封圈为例,其硫化温度窗口相对较窄。温控精度不足的硫化机,其加热板或模具自身的温度波动可能超过±5℃,这在临界点附近足以引发批次间的性能差异。
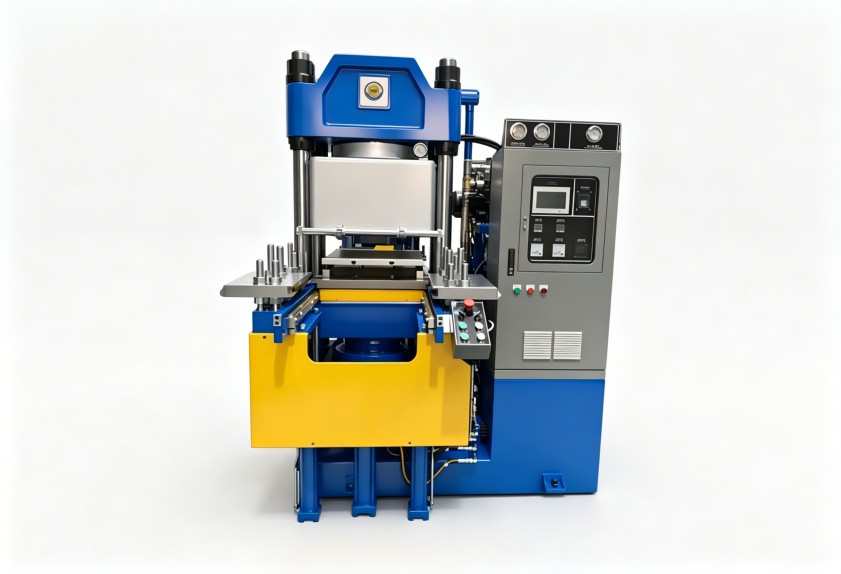
加热系统的均匀性是基础。 传统的热板加热可能存在“热点”与“冷点”,导致模具温差。更稳定的方式依赖于多区独立控温与高效的热流道设计,确保热量能均匀、快速地传递至模具的各个角落,尤其是对于结构复杂、截面厚度变化大的密封件模具。
控温系统的响应速度与稳定性。 硫化过程中,胶料开始反应后会释放热量,可能引起模具温度攀升。优秀的温控系统应能灵敏监测这一变化,并通过冷却介质(如油或水)快速调节,将模具温度稳定在设定值附近,避免因反应热积累导致的局部过硫。这种动态平衡能力,是保证大批量生产时每模制品性能高度重复的关键,也是硫化机加工橡胶制品优势在微观工艺层面的体现。
压力在硫化中的作用远不止“合模”。它是一条需要精心设计的曲线,而非一个固定值。
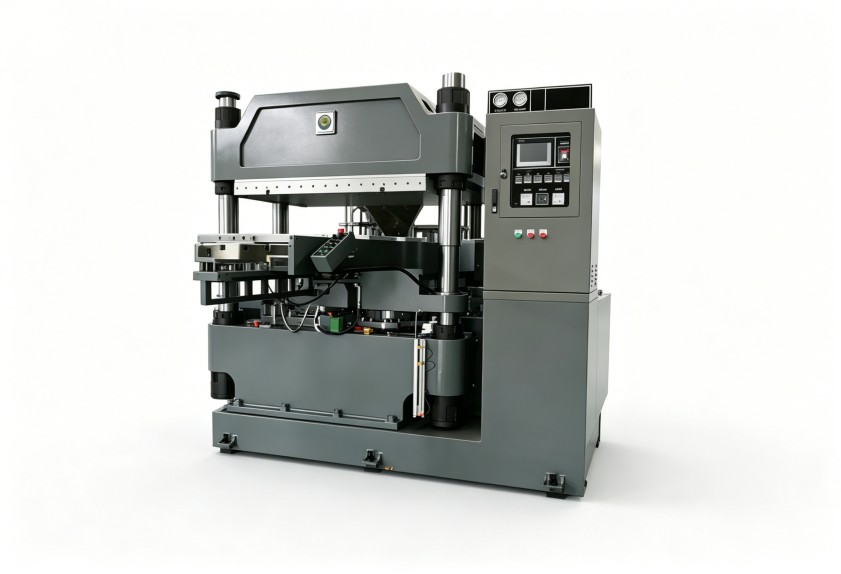
压力保持阶段的稳定性。 在胶料受热软化、流动性增加的初期,需要足够的压力使其充满模腔的每一个细节,并排出卷入的空气。进入交联反应主期后,压力必须保持稳定,以约束橡胶因受热产生的膨胀趋势,确保制品在设定的模腔空间内完成定型。若此时压力发生衰减或波动,制品的密度、内部结构乃至最终尺寸都会发生变化。一台优秀的硫化机,其液压或气动系统应能在长时间保压过程中,将压力波动控制在极小的范围内。
压力释放与排气设计。 对于某些厚制品或特殊配方,可能需要多段压力控制或增设排气动作。在胶料即将开始剧烈交联前进行短暂泄压排气,可以有效减少内部气泡与海绵状缺陷,这些缺陷同样是冷却后尺寸偏差和性能劣化的诱因。设备的可编程多段压力控制能力,为工艺人员优化复杂的硫化曲线提供了可能。
理解了温度与压力的核心作用后,橡胶密封件生产企业在评估硫化机或优化现有工艺时,便有了更清晰的维度。
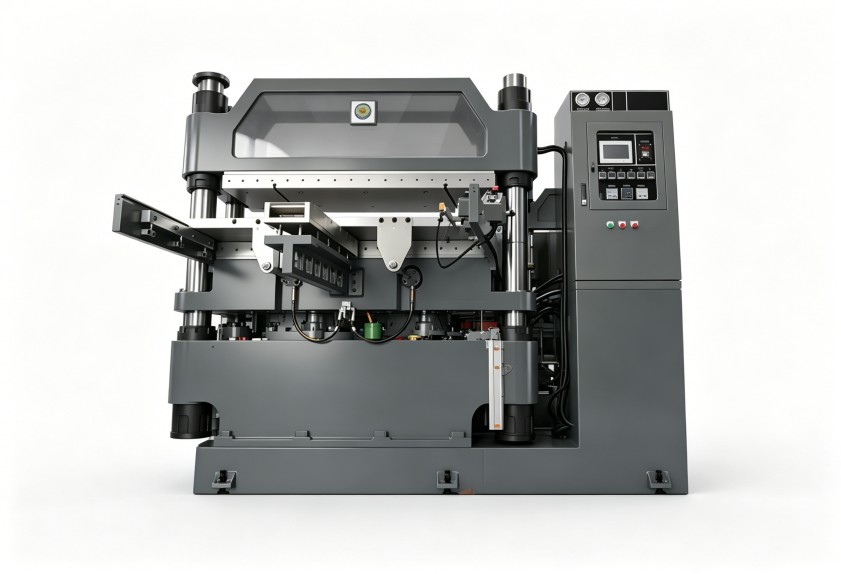
设备选型应关注的具体配置。
工艺优化始于精准测量。 在抱怨设备之前,应先使用高精度的表面温度计和压力记录仪,实际测量生产过程中模具关键点的温度曲线与压力曲线,与设备仪表显示值进行比对。许多“不稳定”问题,其根源在于测量反馈与实际情况存在偏差,导致工艺参数设定失效。
将“稳定性”作为核心指标。 在对比不同设备方案时,不应只看最高温度、最大压力等极限参数,而应重点考察供应商提供的温场均匀性报告、压力保持曲线等反映设备长期运行稳定性的数据。对于追求零缺陷的密封件生产,设备的重复精度比极限能力更为重要。
橡胶密封件的生产,是将材料科学通过成型工艺转化为可靠功能件的过程。硫化作为最后也是决定性的环节,其设备与工艺的精细化程度,直接映射在产品的性能与成本上。选择一台在温控与压力控制上具备高度协同性和稳定性的硫化机,是从根源上提升制品尺寸精度、减少质量波动、降低综合损耗的有效途径。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153