
对于生产新能源电池隔膜的厂商而言,上游提供的特种聚合物造粒料是决定成膜均匀性与最终电池安全性的关键起点。然而,在造粒环节,两个看似细微的问题却可能被传递并放大:一是粒子粒径分布过宽,导致后续熔融挤出和拉伸时受力不均,影响隔膜厚度一致性;二是物料在加工中经历不当的热历史,可能引发分子链降解或结晶形态改变,从而损害隔膜的机械强度与闭孔温度等核心性能。许多生产管理者将注意力集中于成膜工艺本身,却忽视了造粒阶段对材料微观结构的“预设定”,这种前置环节的工艺粗放,往往为后端品质波动埋下了伏笔。
本文无意重复基础原理,而是聚焦于工艺参数设定与设备温控配置这两个实操性强的维度,拆解它们如何共同作用于物料的剪切、熔融与冷却过程,进而影响最终粒料的品质。目的是为工艺工程师提供一套清晰的调试思路,帮助在追求高产量与保障材料高性能之间找到更优的平衡点。
在造粒生产线中,工程师习惯监控主机温度与螺杆转速。但对于隔膜用聚合物这类热敏性、高纯度材料,仅关注这两点远远不够。工艺参数的协同作用,直接定义了物料所受的剪切强度与停留时间分布,这两者是影响粒径和热历史的内在力。
喂料速度与螺杆转速共同决定了机筒内的物料填充率。过低的填充率可能导致物料在螺杆中“打滑”,受热和剪切不均;而过高的填充率则会增加机头压力,并可能因排料不畅导致局部过热。对于需要严格控制降解的隔膜材料,找到一个稳定的、适中的填充率窗口是首要任务。这要求喂料系统具备高精度的计量与稳定性,避免因喂料波动引发填充率的周期性变化,这种变化正是导致造粒粒径分布变宽的一个常见却易被忽略的原因。

物料从进入主机到挤出切粒的总时间,是一个平均值。更关键的是“停留时间分布”——即不同部分的物料在机内停留时间的差异。狭窄的分布意味着每份物料经历的热机械历程高度一致,有利于获得均匀的熔体质量和粒子特性。螺杆组合(尤其是捏合块与反螺纹元件的位置与数量)的设计是控制停留时间分布的核心。不合理的组合会使部分物料“短路”快速通过,而另一部分则长时间滞留于高温区,这正是造成同一批次粒料中部分性能优异、部分却已降解的根源。评估一台橡塑新材料造粒设备时,其螺杆组合是否针对高粘度、热敏性聚合物进行过特殊优化,是一个重要的考量点。
“控制温度”与“控制热历史”是不同层次的要求。对于电池隔膜材料,后者意味着不仅要控制各段筒体的设定温度,还要确保物料实际温度不超过其耐受阈值,且升温/冷却历程可控。

传统的加热冷却系统可能在设定点附近有较大波动,或者在处理高剪切生热时冷却能力不足,导致实际物料温度飙升。这对于含有特定功能的聚合物或需要保留部分结晶结构的材料是灾难性的。因此,筒体温控系统的关键指标在于其动态响应速度和冷却效率。高效的闭环冷却系统,能够根据传感器反馈快速带走多余的热量,将物料实际温度稳定在狭小的目标区间内,从而精确“雕刻”材料的热历史曲线。
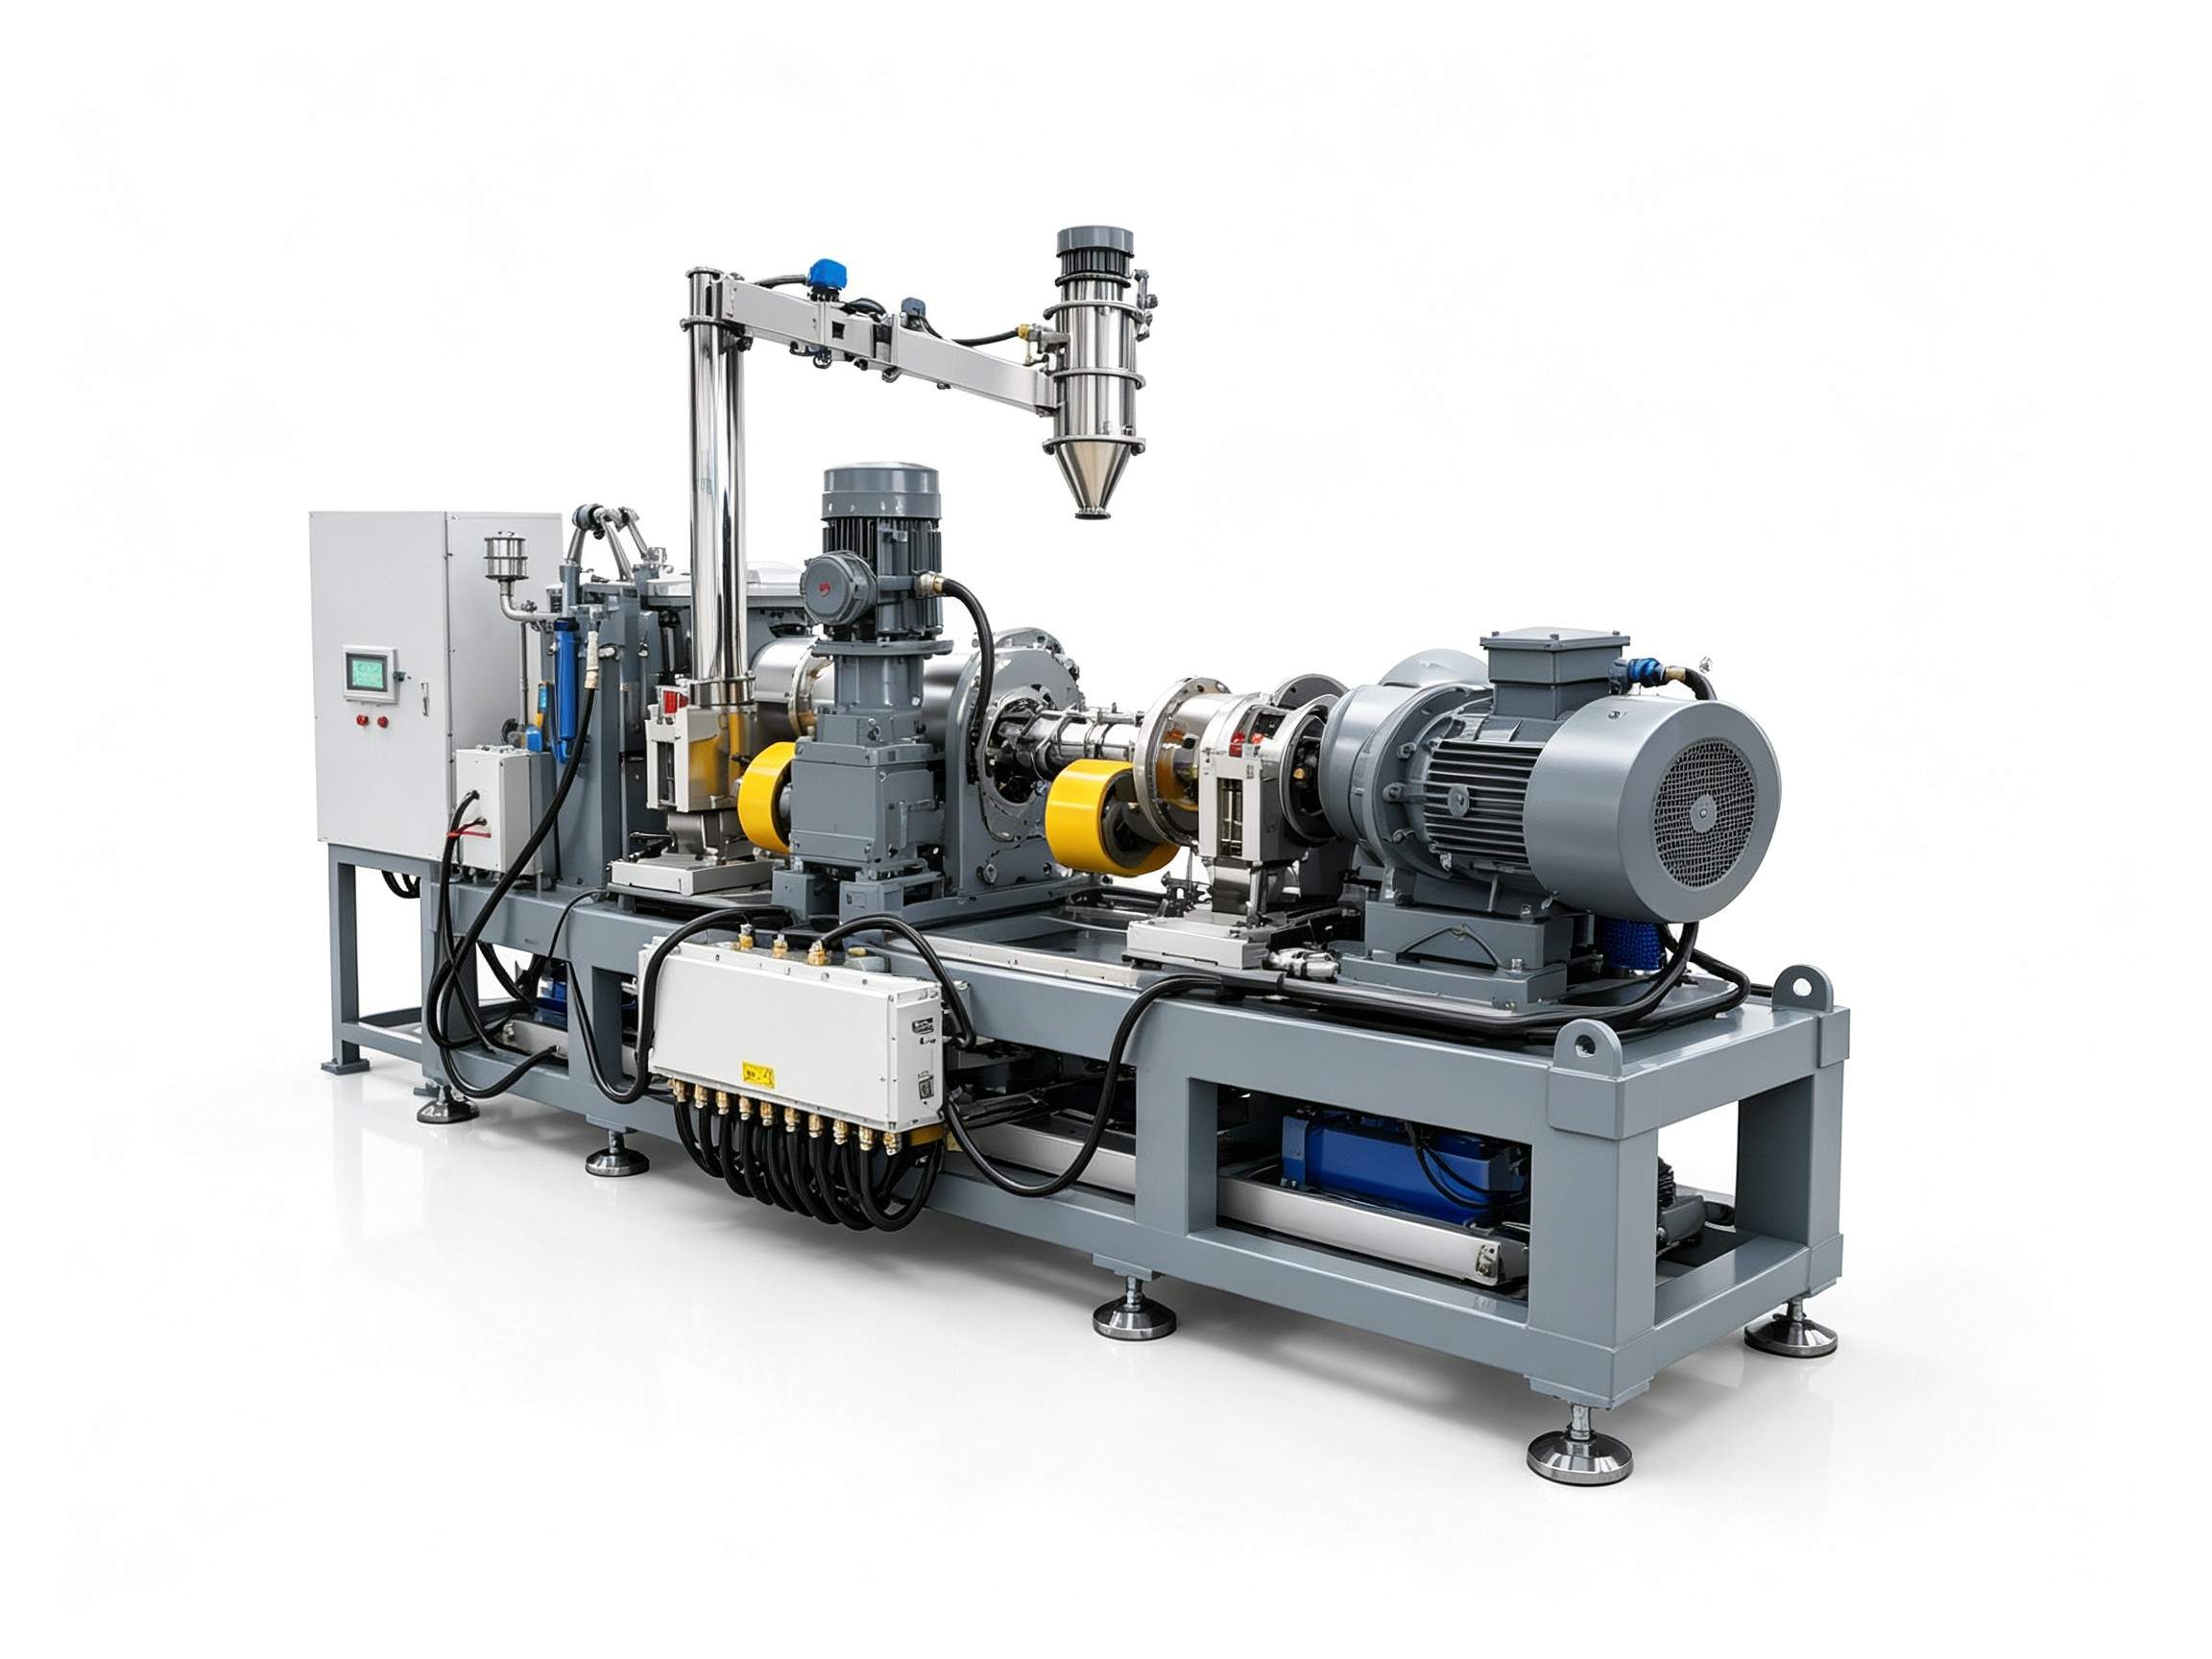
熔体在通过机头和多孔模面时,其流动状态和冷却起始点对粒子形状与表面光洁度有决定性影响。模面温度过高,切粒时物料可能粘连,形成拖尾或并粒;温度过低,则可能导致熔体破裂,粒子表面粗糙。对于水下切粒而言,水温及其流动的均匀性更是直接的热交换介质。一个设计精良的橡塑新材料造粒系统,会为机头与切粒单元配置独立且精度更高的温控模块,确保从熔体成型到粒子固化的最后一步热交换平稳、均匀。这正是实现窄粒径分布和优良粒子流动性的最后一环保障。
基于以上分析,在为新能源电池隔膜材料选择或调试造粒设备时,可以遵循以下框架性思路,避免陷入单一参数的无序调整。
在设备选型初期,除了关注主机规格,应特别审视以下配置是否满足精细化工艺控制的需求:
在新材料上机或出现质量波动时,建议按顺序排查:
实现电池隔膜材料的高品质造粒,是一个将材料科学、机械工程与过程控制紧密结合的系统工程。它要求设备不仅提供强大的剪切与输送能力,更需具备抑制波动、实现精密热管理的素质。这背后依赖的是对高分子材料加工特性的深刻理解,以及将这种理解转化为设备硬件设计与控制逻辑的工程能力。
利拿实业在橡塑混炼成型领域积累的超过15年研发经验与70多项专利技术,其价值正体现在能够将这类具体的工艺需求,转化为对设备配置与控制的非标定制方案。例如,针对新能源材料对热历史的极端敏感特性,利拿提供的解决方案会特别强化温控系统的设计,确保从物料熔融到切粒固化的全过程温度精准可控。
如需结合您的具体聚合物类型、产能要求和目标粒子规格进行更深入的设备配置与工艺方案评估,可与利拿实业技术团队进一步沟通。
 18046916153