

橡胶密封件生产中,常让工艺人员头疼的往往不是胶料配方,而是同一台四柱硫化机上,同样一批胶料,硫化出来的产品却有时偏硬、有时发黏。很多人第一反应是胶料批次波动,其实这台设备的温度均匀性、硫化时间设定以及压力保持曲线,都会让工艺参数在传递过程中失真。这篇文章从这三个维度出发,分析工艺参数如何影响密封件质量,并提供可落地的优化思路。
四柱硫化机的工作并不复杂:合模,加热,保温,开模。模具被固定在上下热板之间,胶料在模腔内受热后发生交联,从塑性变为弹性。操作员设定的温度和时间,只是设备执行的外部条件;真正决定硫化效果的,是模腔内胶料实际经历的温变过程。设备结构决定了热量传递路径,机台刚性影响合模压力稳定性,控制系统则负责把这几个变量按预定曲线执行。所以,同样是这类设备,结构设计和控制逻辑不同,生产密封件的质量表现就会有差异。理解这个过程之后,再看温度均匀性、时间设定等参数,就不容易只盯着表盘上的数字了。
四柱硫化机的加热方式,通常是通过上下热板向模具传递热量。设定温度只是热板表面的目标值,真正影响胶料交联程度的是模具型腔内的实际温度。如果热板表面存在温差,或者模具与热板贴合不良,就会导致同一模内不同位置的制品接受的热量不同。对密封件这类尺寸精度要求高的产品,表现为同一批次内硬度极差偏大,甚至个别产品出现欠硫或过硫。评估一台四柱硫化机能不能满足密封件生产,不能只看能否达到设定温度,更要关注温度均匀性与温控精度。稳定的温控系统,是保证批量一致性的基础门槛。测温点位置不同,读出的温度差异也很大,建议以模具型腔附近为准。
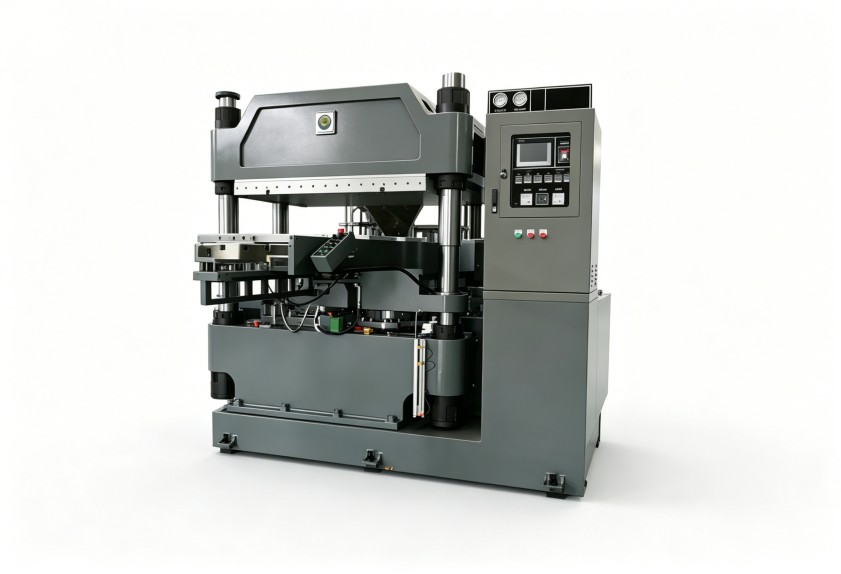
硫化时间与温度共同决定交联程度。时间过短,胶料尚未达到正硫化点,密封件的强度、弹性不足;时间过长,又会引起过硫返原,制品变硬变脆,个别情况下表面还会发粘。调试时,不少老师傅习惯用“高温快硫化”来压缩周期,但密封件厚度差异较大,升温过快容易造成表面已到硫化温度、中心还没热透,形成内外交联不均。厚壁件与薄壁件在不同温度下所需的正硫化时间差异很大,只按普通件参数设定,厚壁件中心可能欠硫。合理的做法是,根据制品厚度、胶种和硫化体系,设定匹配的温度-时间曲线,必要时通过阶梯升温缩小内外温差。这也要求设备能够按工艺曲线稳定执行,而不是只具备简单的恒温定时功能。对一批新投产的密封件,优先参考胶料供应商推荐的硫化条件,再根据自己的设备热效率和模具结构做小范围修正。
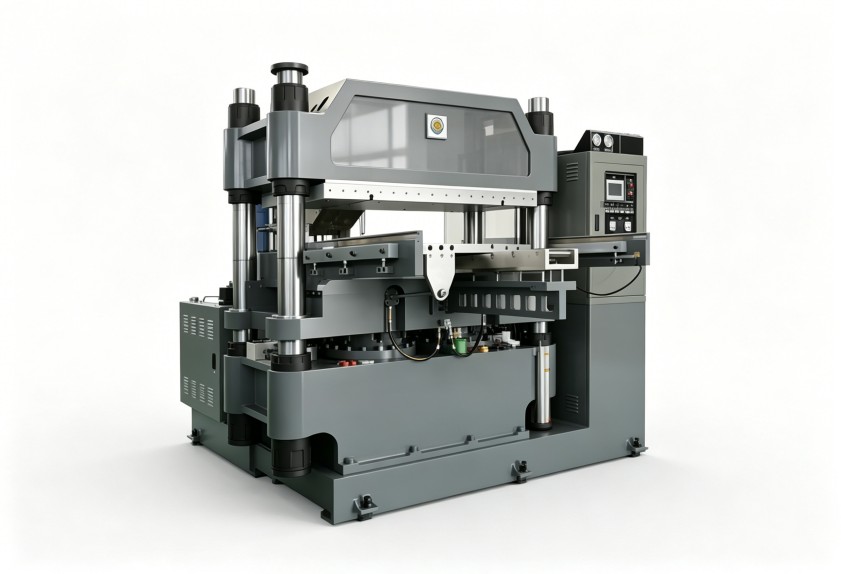
密封件生产通常是多品种、小批量,模具更换频繁,设备具备工艺存储和快速调取功能很重要。每换一套模具就重新摸索参数,会带来大量试产损耗。关注四柱硫化机时,可以重点看三处:温控系统是否支持分区调节,程序段是否允许存多条硫化曲线,以及设备有没有温度与时间的数据记录和追溯功能。这些配置直接影响新品试制效率与量产一致性。另一个容易忽略的因素是合模压力保持能力——密封件在硫化过程中需要稳定的压力,压力波动会直接改变制品致密性。如果常用模具模腔数量多、制品厚度差异大,更要对热板尺寸和温控分区提出明确要求。利拿实业在橡塑成型设备上支持全流程非标定制化方案,针对这类密封件工况,可以调整热板布局、温控分区和压力动作逻辑,减少现场调参时间。如果设备已经使用较长时间,热板平面度下降也可能导致温差扩大,选型时还要考虑维护便利性。
回到车间现场,想减少质量波动,可以先做三件事。第一,用多点测温法检查热板温度均匀性,确认温差是否在可接受范围内;第二,核对硫化时间与制品厚度的匹配关系,必要时用小批量试样验证正硫化点;第三,记录同一配方在不同批次设备上的生产参数,逐步建立自己的工艺数据库。很多质量问题并不会直接指向设备故障,而是工艺参数与设备能力不匹配。把工况、胶种、尺寸要求和现有质量数据整理清楚,再与设备厂家沟通,比单纯对比配置表更有针对性。这也是从“被动解决问题”转向“主动控制工艺窗口”的起点,后续新品试模时也能更快锁定参数范围,减少摸索成本。
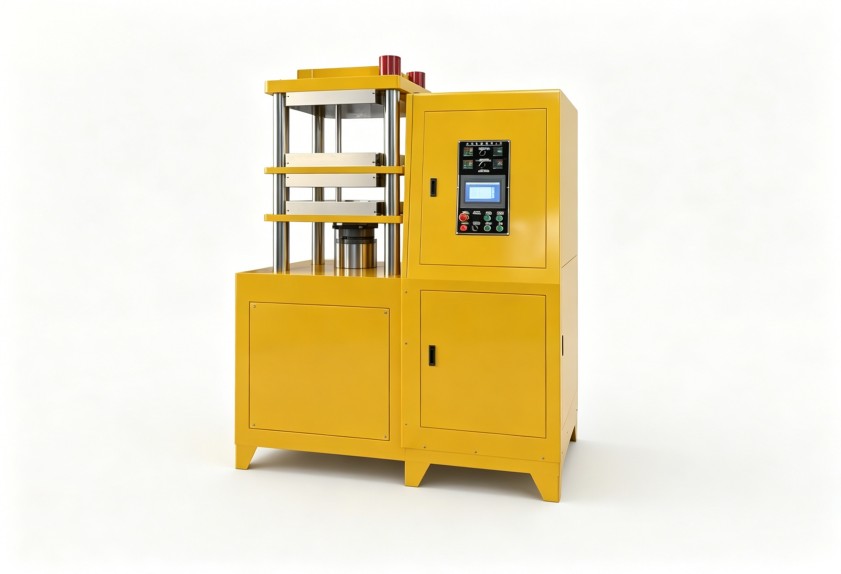
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
