

新能源材料混炼中,批次波动常让工艺人员头疼。同一种配方,有时分散均匀,有时却出现局部结团或温度异常。很多人拿到啮合机技术参数表,第一反应是看容积和电机功率,而真正决定混炼质量的温控精度、填充系数、转子剪切特性反而容易被忽略。下面从设备配置、工艺参数、生产管理三个角度拆解参数表,帮您建立一套自己的判断框架,减少选型时的盲目比价。
啮合式密炼机的核心在于转子。参数表上容积决定了批次大小,转速和速比则决定物料在混炼室内经历的剪切次数。对于新能源材料而言,填料比例高、细粉多,如果转子转速设定偏低,粉料难以被打散;转速偏高,则摩擦热累积快,温度难以控制。所以,比容积更值得关注的是转子结构是否适合你的材料形态。
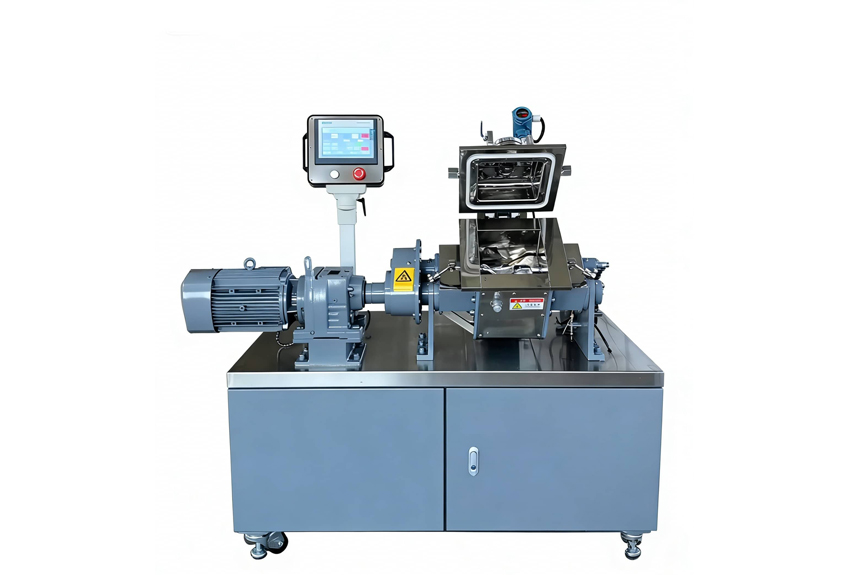
转子转速直接影响剪切速率。速比则影响两个转子间的相对运动,速比过大,物料在局部挤压面停留时间短,分散效果不一定好;速比过小,混炼时间延长,效率下降。参数表上通常会给出转速范围,但范围不代表最佳工作点。新能源材料往往需要更宽的可调区间,以便根据不同批次调整工艺。确认电机功率是否匹配高扭矩工况,比单纯追求大功率更重要。
参数表里未必直接标注棱顶间隙,但这项数值与转子直径、混炼室容积共同决定了实际剪切强度。间隙过小,局部压力过高,容易造成材料过炼;间隙过大,剪切不足,分散性不达标。现场无法拆卸测量时,可以用相同容积下转子外径、转子形状作为参考。这些细节,往往藏在一张参数表的注释或图纸中,需要向设备厂家仔细确认。
新能源材料对温度极为敏感。参数表上加热功率、冷却方式、冷却水流量只是基础项,真正影响质量的是温控精度和温度均匀性。所谓温控精度,是指混炼室实际温度与设定温度的偏差范围;温度均匀性则是各点温差。有些设备标注的温度范围较宽,却没有明确的温差控制指标,对于高分子复合材料或电极材料,这种偏差可能直接导致局部交联或分解。
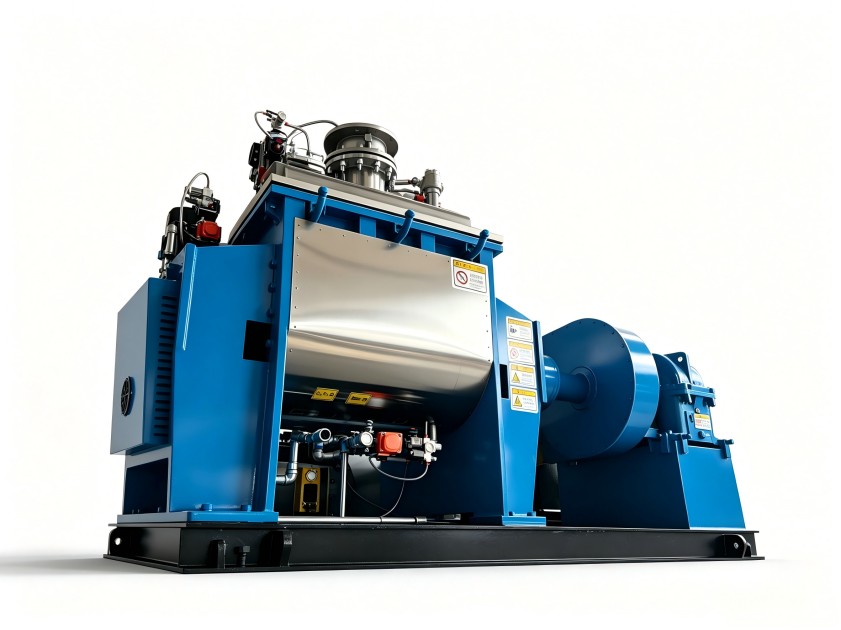
分区温控的价值在于,不同位置温度需求不同。比如加料口和出料口,温度分布并不一致。如果设备只有单点测温,操作者很难判断真实状态。连续生产时,温度回升速度也会随批次累积发生变化。参数表不会直接写“温度回升”,但可以通过冷却系统的配置间接判断。冷却水流量、换热面积、管线布局,都会影响连续生产的稳定性。建议在询价时,让技术人员提供带负载条件下的温升曲线,而不是只看空载理论值。
这类材料往往具有高粘性、易结团的特点。混炼过程中摩擦生热快,若冷却不及时,温度会迅速超过安全上限。参数表上的转速与温控能力需要放在一起评估。高转速设备如果没有配套的强冷却系统,实际产能反而受限。这也是为什么有人买回设备后,发现名义产能达不到设计值。因此,选型时不要拆开看单项参数,而要把转速、容积、温控精度串联起来综合判断。
填充系数是指物料实际占用混炼室容积的比例。它没有统一标准,受转子形状、物料堆积密度、粒径分布影响。参数表有时会给出参考值,但通常是一个宽泛的范围。对于陶瓷粉末混炼或高填充配方,填充系数往往偏低,因为粉料空隙大,需要给翻动预留空间;对于橡胶类高弹性物料,则可适当提高。如果照搬通用参数,很容易出现要么混炼不足、要么设备过载的情况。
很多产线在投产初期,为了赶进度,直接按参数表推荐值填充。结果发现,扭矩波动大,混炼时间不稳定。其实最佳填充系数可以通过小批试验确定:设定不同填充系数,记录电机电流、混炼时间、排出料外观,再对比分散效果。这个过程虽然多花几天时间,却能避免长期生产的质量风险。设备供应商如果经验丰富,可以给出调整方向,但最终验证仍需结合自己的材料体系。
同一台设备,填充系数设置不同,批次间隙可能很大。系数过高时,物料翻动减弱,局部区域长时间得不到更新,分散度逐渐劣化;系数过低时,生热不足,混炼效果不好。保持合适的填充系数,还需配合稳定的加料方式和顺序。参数表只能提供初始参考,实际生产中的优化依赖于设备反馈和工艺经验的结合。
设备参数是静态的,生产现场是动态的。同样的参数表,在不同车间温度、冷却水压、操作习惯下,表现可能完全不同。比如,夏季温度高,冷却水温度也高,设备散热能力会打折。再比如,操作人员是否按照标准流程升温,也会影响批次一致性。这些因素不写在参数表上,但设备选型时需要考虑。成熟的设备厂商会在方案阶段了解这些细节,利拿实业的技术团队在对接时也会先问清胶料配方和产线工况,而不是急于报价。将设备配置和生产管理结合起来,才能真正发挥一张啮合机技术参数表的参考价值。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
