

橡胶密封件生产车间里,冷喂料挤出机的温控波动往往不是孤立出现的。操作工按培训要求调了螺杆转速、设了机身温度,可胶料出口温度还是忽高忽低,半成品尺寸跟着漂移,废品率一上去,交期和成本都跟着受影响。许多企业把问题归结为“操作不熟练”,反复安排冷喂料挤出机培训,却忽略了设备状态、工艺窗口和现场管理之间的相互影响。培训本身没有错,但如果培训内容只讲按钮怎么按、参数怎么设,不讲异常背后的机理,那生产中的实际问题就难以根治。
冷喂料挤出机的温度控制,是一个多环节联动的结果。机筒各段设定温度、螺杆转速、喂料温度、冷却水流量和压力,任意一环出现偏差,都会反映为胶料温度异常。以下几种情况在橡胶密封件生产中比较常见:
冷喂料挤出机培训如果只强调工艺参数表上的“标准值”,而忽视设备状态对参数窗口的制约,操作工就很难理解为什么别人的参数在自己机器上不适用。
不同厂家、不同年代的冷喂料挤出机,在螺杆几何、长径比、温控分区和喂料段设计上差异很大。同样的胶料配方,在一台设备上可以稳定运行,换到另一台上却频繁波动,恰恰说明问题不在“操作”这一个层面。
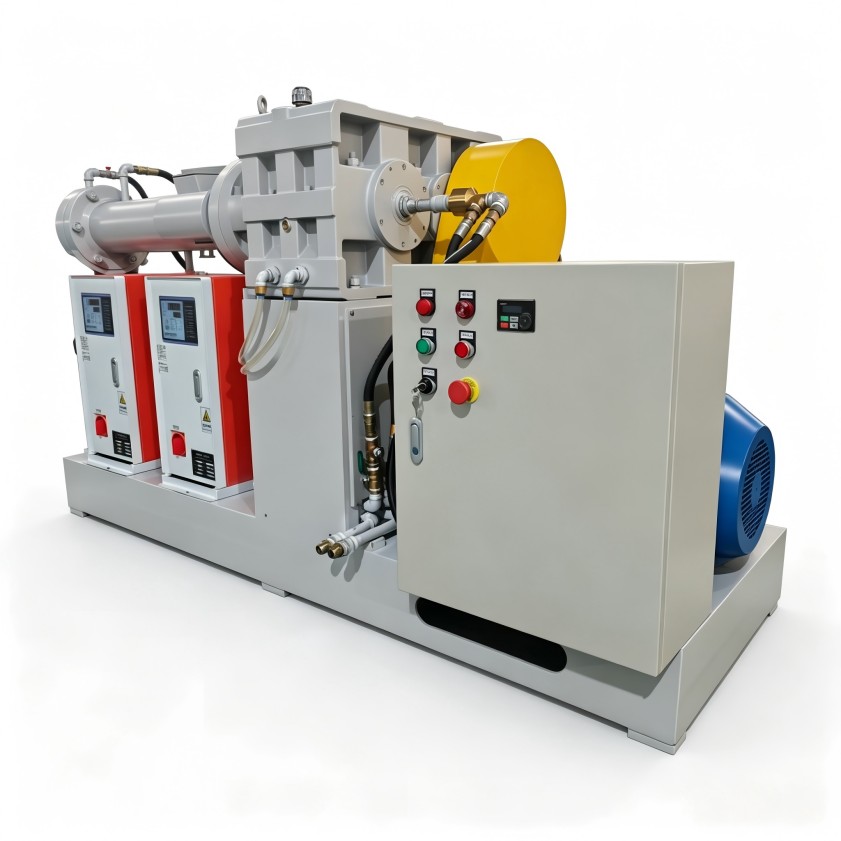
从设备配置的角度看,以下几个部件对温控能力影响比较突出:
对于橡胶密封件这类对尺寸公差和焦烧时间要求较高的产品,设备配置的差异会直接放大操作难度。单靠冷喂料挤出机培训来补设备的先天短板,效果自然有限。
同一个车间里,不同胶种、不同硬度、不同截面形状的密封件,对挤出温度窗口的要求可能是完全不同的。培训中常用的“机身温度设定表”只能作为起点,不能当作标准答案。
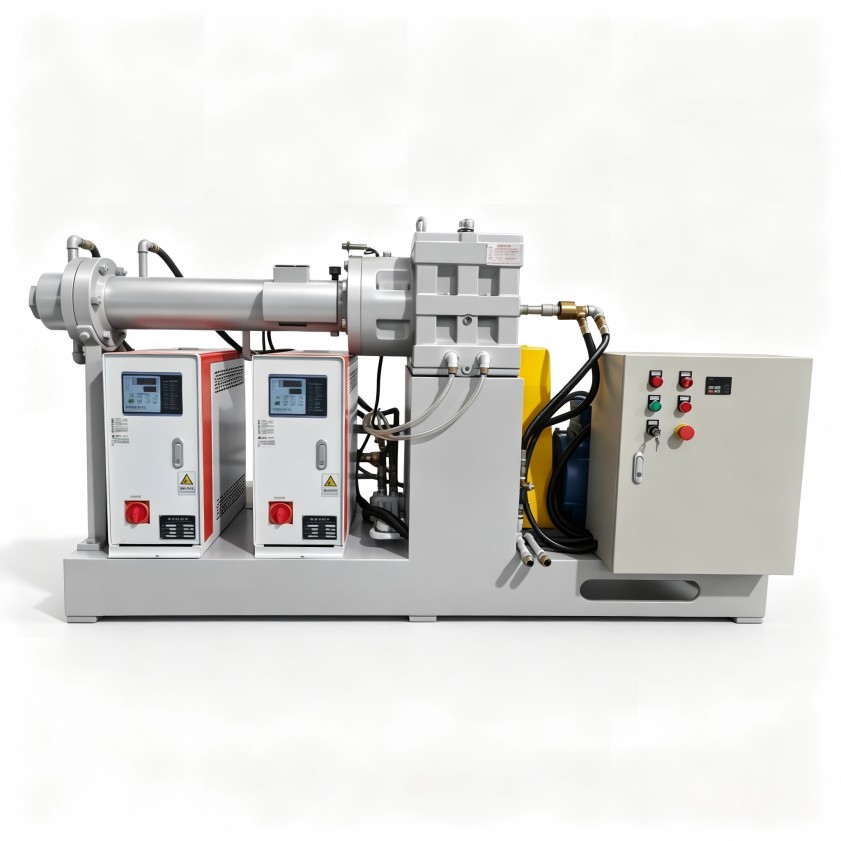
调整工艺参数时,建议优先关注三个方向:
冷喂料挤出机培训的价值,恰恰在于帮助操作人员建立“参数—现象—调整方向”的思维方式。只知道按下限设定参数,不懂观察电流、压力、温度之间的关联,培训效果就会打折扣。
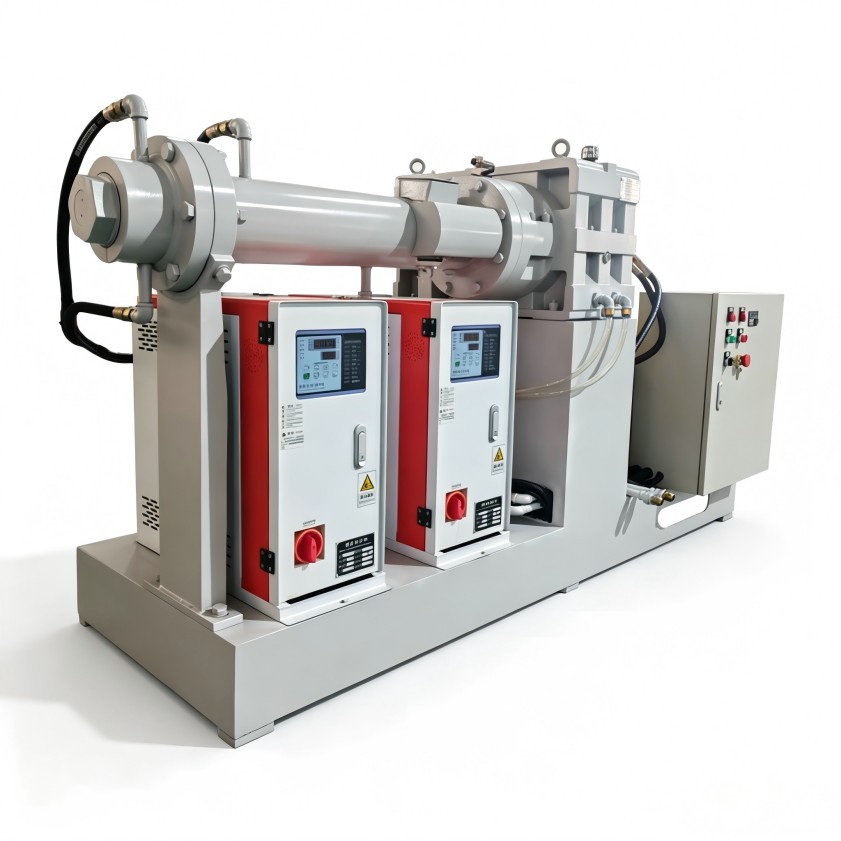
很多时候,操作工发现了温度异常,却不知道应该立即停机检查哪些部位,或者反馈给维修人员时描述不清,导致设备带病运行。冷喂料挤出机培训除了操作技能,还应包含设备点检、温度异常分级处理、记录规范等内容。
有效的培训体系一般包含三层:
如果您的车间已经做过多次冷喂料挤出机培训,但温度波动问题依然存在,不妨换个思路,从结果倒推原因:记录每次出现异常时的胶料牌号、环境温度、设备电流曲线、温控设定值和实际显示值,然后对比设备维修记录和保养周期。数据积累一段时间后,究竟是操作问题、工艺窗口问题还是设备老化问题,会更有依据。
利拿实业在橡塑混炼成型设备领域有多年研发积累,支持根据您的具体胶种配方、产能要求和生产工况评估方案。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
