

对于生产O型圈、油封、垫片等橡胶密封件的工厂而言,挤出半成品表面出现粗糙、麻点或尺寸不均,是直接拉低产品合格率和外观品质的“顽固”问题。许多生产管理者会首先怀疑配方或混炼工艺,却往往忽略了作为成型“最后一道关”的冷喂料挤出机,尤其是其螺杆压缩段的配置,是否与所用胶料特性真正匹配。将问题一味归咎于胶料本身或操作工,可能掩盖了设备选型与工艺适配上的深层症结。本文将从螺杆压缩段这一核心设备配置维度展开,解析其结构参数如何影响胶料的塑化均匀性、排气效果和剪切热生成,并针对不同硬度范围的密封件胶料,提供优化思路和适配原则。理解这些关联,有助于您在生产异常时,更精准地定位问题源头,并为设备升级或工艺优化提供切实的选型参考。
在冷喂料挤出机中,螺杆并非简单的输送杆。其结构通常分为加料段、压缩段和均化段(计量段)。压缩段承担着将松散、常温的胶料进行压实、塑化并初步建立挤出压力的核心任务。这里的“压缩”主要通过两种方式实现:一是螺槽深度的渐变(等距变深或突变),二是螺距的变化。这个区域的设计,直接决定了胶料所经历的温度、剪切历史和排气效率,而这些正是影响挤出物表面光洁度和尺寸稳定性的微观因素。
一个常见的误区是,认为压缩比(加料段螺槽深度与均化段螺槽深度之比)越大越好,能提供更强的塑化能力。但对于橡胶,特别是门尼粘度较高或填充量大的密封件胶料(如丁腈橡胶、氟橡胶),过大的压缩比和过长的压缩段会导致胶料在机筒内停留时间过长,剪切生热剧烈。这不仅可能引发焦烧风险,更会导致胶料塑化过度、弹性下降,挤出后因“弹性回复”不均而形成表面粗糙或竹节状缺陷。
要理解螺杆压缩段设计对最终产品的影响,需要将其分解为几个具体的物理作用过程。
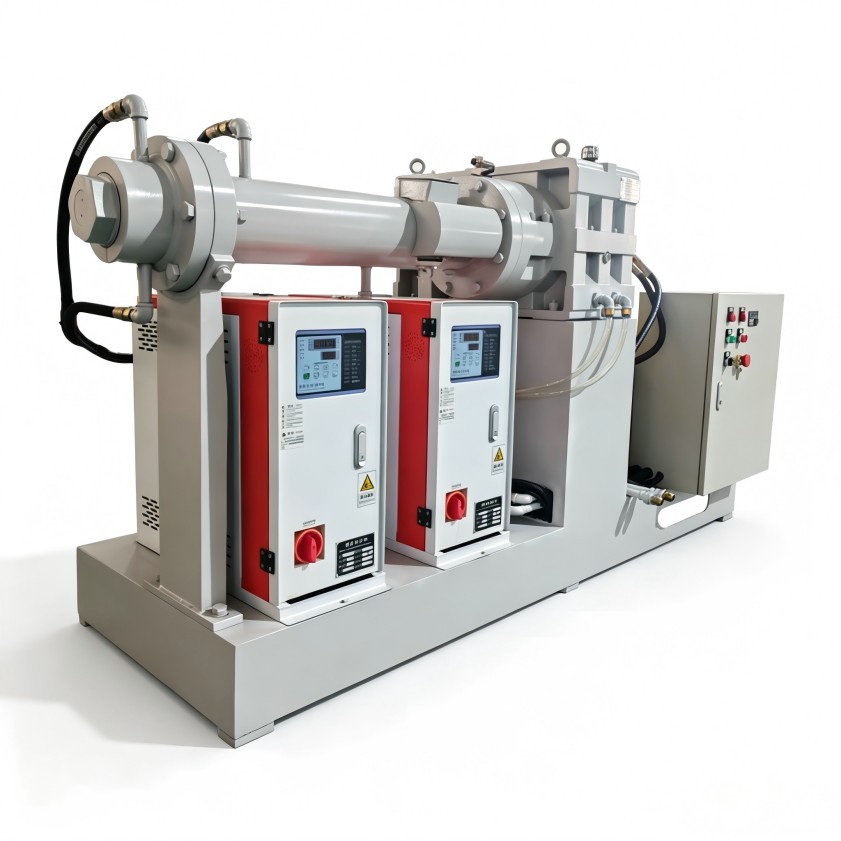
理想的塑化状态是胶料各组分充分混合,温度均一,形成连续、均质的熔体。压缩段通过剪切和摩擦生热来完成塑化。如果压缩段设计不合理(例如渐变度过陡或过长),可能导致胶料在机筒内形成“活塞流”——部分胶料受到强烈剪切而迅速升温塑化,另一部分则可能以“塞流”形式滑过,塑化不足。这种塑化不均的胶料在通过口模时,其流动性和弹性模量存在差异,是挤出物表面出现云纹、暗淡无光或周期性凹凸的直接原因。选择冷喂料挤出机厂家时,需要关注其螺杆设计是否针对橡胶(而非塑料)的高弹性、高粘度特性进行了优化,例如采用多级渐变或带有混炼元件的设计来促进均匀塑化。
橡胶混炼胶中不可避免会夹带空气或低分子挥发物。冷喂料挤出机通常设有排气口(真空或常压),而压缩段末端往往是排气口的位置。压缩段的设计必须确保胶料到达排气区时,已被充分压实并形成熔体密封,但塑化程度又不能过高,以便包裹的气体能够有效释放。如果压缩段太短或压缩不足,胶料未形成有效密封,会导致排气口冒料;如果压缩过度,胶料已成高粘弹态,内部气体难以逸出,这些被裹挟的微小气孔在挤出后就会形成表面的“麻点”。因此,螺杆压缩段的长度和渐变曲线,需要与排气口的设置位置精密匹配。
橡胶对温度敏感,过高的加工温度会引发焦烧(早期硫化)。在压缩段,胶料经受的剪切是主要热源。对于生产小尺寸、精密密封件的生产线,往往使用较小规格的挤出机。小直径螺杆为了达到一定的压缩比,其螺槽深度变化可能更剧烈,单位体积胶料承受的剪切强度反而更高,更易导致局部过热。这要求设备制造商对螺杆的几何结构进行精细化计算,在保证塑化能力的前提下,通过优化螺棱角度、螺槽形状来平衡剪切与输送,控制温升。这对于加工氟橡胶、氢化丁腈等高价特种橡胶密封件尤为重要。
没有一种螺杆设计能通吃所有胶料。为您的特定胶种选择或定制合适的螺杆压缩段,是稳定生产的前提。
高硬度、高填充胶料(如部分EPDM、高硬度NBR):这类胶料生热大,流动性差。建议采用压缩比较小、压缩段较长的渐变式螺杆。较小的压缩比可以降低初始剪切强度,避免瞬间温升过高;较长的压缩段则通过更平缓的梯度逐步压实和塑化,给予热量更均匀的扩散时间,有利于获得更光滑的挤出表面。
低硬度、粘性大的胶料(如低硬度硅橡胶、部分软质NBR):这类胶料自身粘合力强,但挺性差。压缩比可以适当加大,压缩段可相对缩短。目的是提供足够的剪切以克服胶料的内聚性,实现良好塑化,同时避免在机筒内因过度停留而“粘壁”或塑化不均。螺杆表面可能需要特殊的抛光或涂层处理,以减少粘附。
特种合成橡胶(如FKM、AEM):这些材料价格昂贵,对剪切热和金属离子极为敏感。除了严格控制压缩段的剪切设计外,对螺杆和机筒的材质有更高要求(如采用双金属合金),其压缩段的抛光精度和流道的光滑度,对防止胶料积存分解、影响后续批次质量至关重要。此时,与具备非标定制能力的橡塑设备生产企业合作,进行针对性的螺杆配置,是控制成本、保障品质的有效途径。
当您的密封件挤出表面出现质量问题时,可以遵循以下框架进行系统性排查,这将帮助您在与设备供应商沟通时更具针对性:
选择一家专业的橡胶冷喂料挤出机厂家,不应只看重主机规格和价格,更要考察其螺杆系统的设计能力和材质工艺。优秀的供应商能够根据您的主力产品材质和品质要求,提供从螺杆核心元件到整机配置的专业建议,而非提供“通用化”的标准答案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
