

在橡胶密封条(如车门密封条、门窗密封条)的连续挤出生产中,挤出量的稳定性是决定产品尺寸公差、线速度乃至最终硫化后质量一致性的关键。许多生产管理者常将挤出波动归咎于喂料不均或温度控制,却忽略了设备核心部件——螺杆的构型设计是否真正匹配了所用胶料的流变特性。这不仅导致废品率上升,还可能引发后续硫化不均、产品力学性能波动等问题。本文将聚焦于冷喂料挤出机在密封件生产中的稳定性挑战,从螺杆构型与胶料流变性的匹配程度以及温控系统精度对挤出压力的实际影响两个维度展开分析,帮助您定位问题根源,并为设备优化或选型提供具体的技术参考。
与热喂料挤出机不同,冷喂料挤出机需要直接处理常温的、未经预热的胶料。其核心任务是通过螺杆的旋转,在机筒内完成胶料的输送、压缩、混炼、均化并最终建立稳定的挤出压力。对于EPDM、氯丁橡胶等常见的密封条胶料而言,这个过程必须高效且温和,既要保证胶料充分塑化、排除气泡,又要避免因过度剪切生热导致焦烧或胶料物理性能下降。
密封条生产对挤出稳定性要求极高,因为产品截面形状复杂,尺寸精度通常要求在±0.2mm以内。任何微小的挤出量波动都会在口模处被放大,导致条子出现竹节、波浪纹或尺寸超差。因此,一台适配的冷喂料挤出机,其螺杆设计必须与特定胶料的粘度、弹性恢复、剪切敏感性等流变参数高度协同,而不仅仅是满足一个粗略的螺杆直径和长径比。
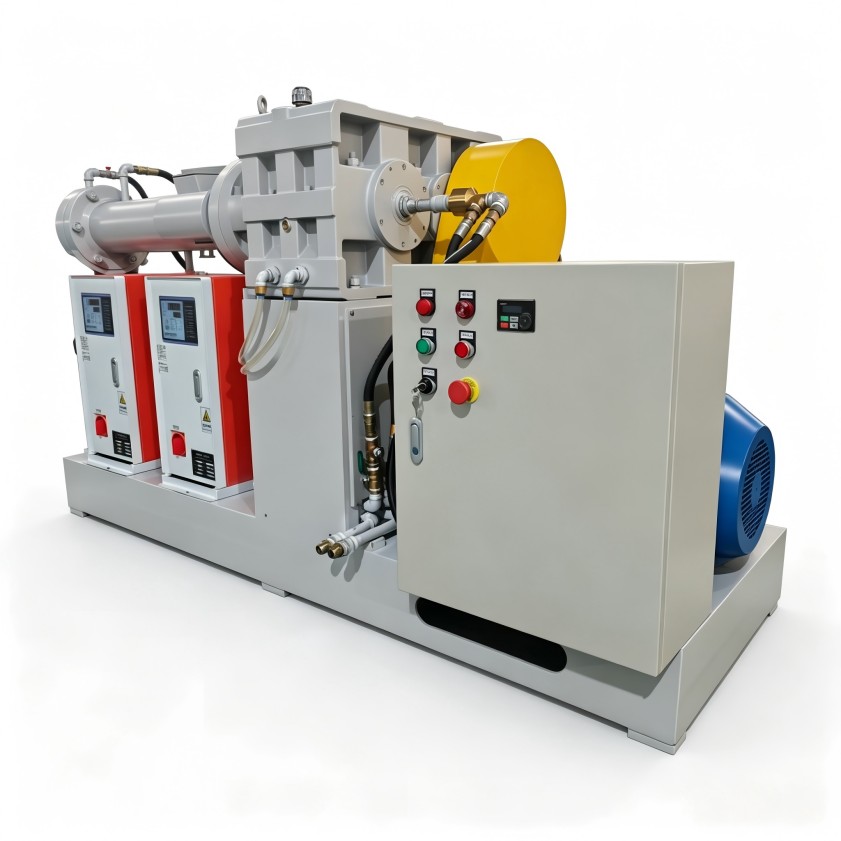
螺杆是冷喂料挤出机的“心脏”,其构型直接决定了胶料在机筒内的流动状态和压力建立过程。不匹配的螺杆设计是导致挤出量周期性或非周期性波动的常见内因。
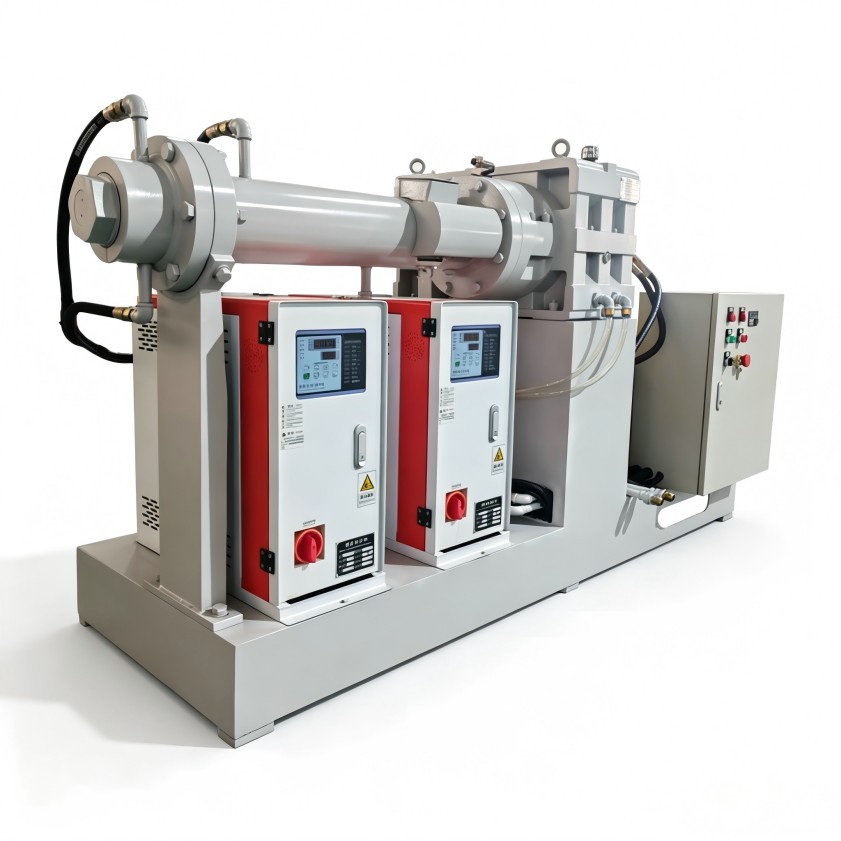
1. 压缩比与胶料喂料特性的关系
压缩比决定了胶料从松散状态被压实、排气的效率。对于门尼粘度较高、生胶较硬的EPDM胶料,若压缩比过低,胶料压实不充分,内部携带的气泡无法有效排除,挤出物会含有气孔,且压力建立缓慢、不稳定。反之,对于门尼粘度较低、较软的胶料,过高的压缩比会导致喂料段吃料困难,甚至出现“打滑”现象,造成挤出中断或脉冲式出料。在实际选型或改造时,需要根据胶料的具体配方(如含油量、填充剂比例)来评估和调整压缩比。
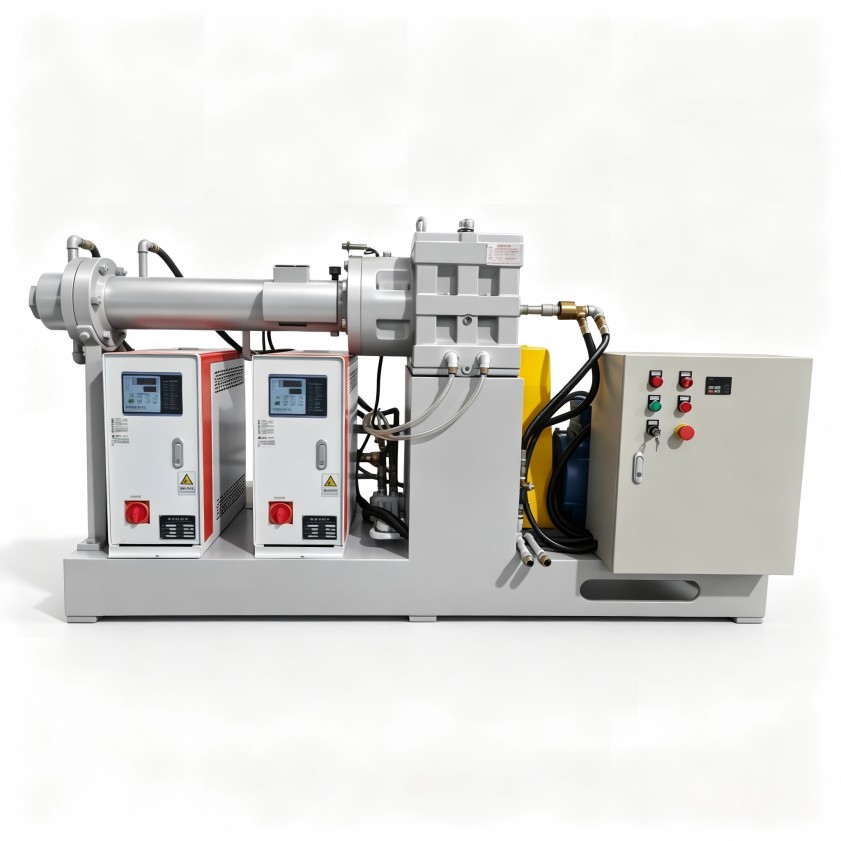
2. 计量段螺槽深度与混炼效果的平衡
计量段主要负责均化胶料温度和建立最终挤出压力。较深的螺槽容量大,剪切作用相对温和,有利于降低胶温,适合对剪切敏感、易焦烧的胶料。但其建压能力相对较弱,对压力波动较为敏感。较浅的螺槽剪切作用强,混炼和均化效果更好,建压能力强且稳定,但胶料温升较快。对于需要添加大量炭黑或其它填料的密封条胶料,足够的剪切有助于填料分散,但必须精确控制温升上限。因此,螺槽深度需要在对“混炼需求”和“温控极限”之间取得平衡。
3. 混合元件(如屏障段、销钉)的应用
现代高性能冷喂料挤出机螺杆常会在压缩段或计量段加入屏障型混合元件或销钉。这些元件能打乱胶料的层流,加强分散混合和分布混合,对于消除因填料分散不均或颜色母粒分布不均导致的挤出物色差、性能不均尤为有效。然而,这类元件也会增加局部剪切和阻力,若设计不当,反而会成为新的压力波动源。其引入的必要性和具体形式,需基于对胶料配方复杂性的判断。
许多人认为温控只关系到焦烧和能耗,实际上,机筒和螺杆各分区的温度控制精度,直接影响胶料的粘度,进而改变其在螺杆中的流动阻力,最终体现为挤出压力的变化。对于冷喂料工艺,这是一个动态的、需要精确干预的过程。
1. 分区控温与胶料粘度场的塑造
一台设计良好的冷喂料挤出机,其机筒和螺杆通常都采用多段独立控温。目标是在喂料区保持较低温度以防止胶料过早软化打滑;在压缩区逐步升温以促进胶料塑化和排气;在计量区则将温度稳定在最佳挤出粘度对应的区间。任何一区的温度波动超过±1°C,都可能引起该区胶料粘度的显著变化,连锁反应导致整机挤出压力漂移。因此,温控系统的响应速度、热电偶的布置位置及精度都至关重要。
2. 螺杆芯部冷却的必要性
由于螺杆在旋转中持续对胶料做功,其本身会成为重要的热源。特别是大型设备,螺杆累积的热量可观。如果热量不能及时被带走,会导致螺杆温度高于设定值,使紧贴螺杆的胶料层过热、粘度下降,形成非均匀的温度/粘度场,破坏稳定的层流。因此,配备有效的螺杆芯部循环冷却系统,是维持全螺杆长度上温度均匀、保证挤出稳定的重要措施,尤其在长时间连续生产密封条时效果显著。
解决密封条冷喂料挤出机的稳定性问题,不能孤立地看待螺杆或温控,而应将其视为一个与“胶料配方”和“生产工况”强关联的系统工程。
首先,在进行新设备选型或旧设备改造前,应尽可能提供详尽的胶料流变数据(如不同温度、剪切速率下的粘度曲线)以及产品精度、产能要求。这有助于设备供应商进行更精准的螺杆模拟和设计。
其次,关注设备的温控系统配置。了解其加热方式(电阻加热还是电磁感应加热)、冷却效率(水冷还是风冷)以及控制算法的先进性(是否具备PID自整定、抗干扰能力)。
最后,建立严格的生产工艺规范。包括固定胶料的预热条件(即使冷喂料,也建议在恒温房储存)、喂料段的料斗保温、以及开机时各区的升温程序和保温时间,确保每一次生产启动都处于相同的初始热力学状态。
对于已经存在波动问题的生产线,可以遵循由外及内的排查顺序:先确认喂料是否连续均匀、胶料批次是否稳定;再检查各温区实际温度与显示值是否一致;最后再结合挤出压力的历史曲线,与设备供应商探讨螺杆构型优化的可能性。
利拿实业在针对橡胶密封件等精密型材挤出领域,其技术团队在设备设计阶段即充分考虑胶料流变特性与螺杆动力学模拟,致力于提供从核心螺杆机筒到智能温控系统的整体解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
