电缆料生产中冷喂料挤出机的温度控制难点与优化路径
在电线电缆的绝缘层或护套挤出工序中,稳定的出胶温度是保障产品外观光洁、尺寸精准、物理性能一致性的生命线。然而,许多使用冷喂料挤出机的工厂常面临挤出温度周期性波动或局部过热的困扰,这直接导致挤出表面出现竹节纹、粗糙或麻点,严重时甚至引发胶料焦烧,造成批量性质量损失。一个常见的误区是将问题简单归咎于“设备老化”或“胶料不好”,而忽视了对设备配置匹配性、工艺参数联动性以及日常管理精细度的系统性审视。本文将聚焦电缆料生产场景,从螺杆结构、温控系统、喂料管理三个核心维度展开,帮助设备与工艺管理人员厘清影响温度稳定的关键因素,找到切实可行的排查与优化方向。
核心挑战:为何电缆料对挤出温度如此敏感?
电线电缆料,尤其是以PVC、PE、EPDM或特种橡胶为基材的配方,其熔体粘度对温度变化极为敏感。温度过低,塑化不充分,熔体流动性差,易导致挤出压力过高、电机负载激增,并产生表面粗糙、内部有微小孔隙等问题;温度过高,则可能引发聚合物降解(如PVC析出氯化氢)、交联过早或焦烧,不仅影响产品长期电气性能与耐候性,焦烧物堆积在机头或口模处还会进一步破坏挤出稳定性,形成恶性循环。
冷喂料挤出机直接喂入常温或略经预热的热炼胶条,其塑化与均化过程完全依靠螺杆的剪切、压缩与机筒加热来完成,这与热喂料挤出机依赖上游设备提供预塑化胶料有本质不同。因此,螺杆的设计是否与胶料流变特性匹配,加热冷却系统的响应精度是否足够,以及喂入胶料的形态与状态是否稳定,共同构成了温度控制成败的基础。
优化维度一:螺杆结构与胶料剪切热的匹配管理
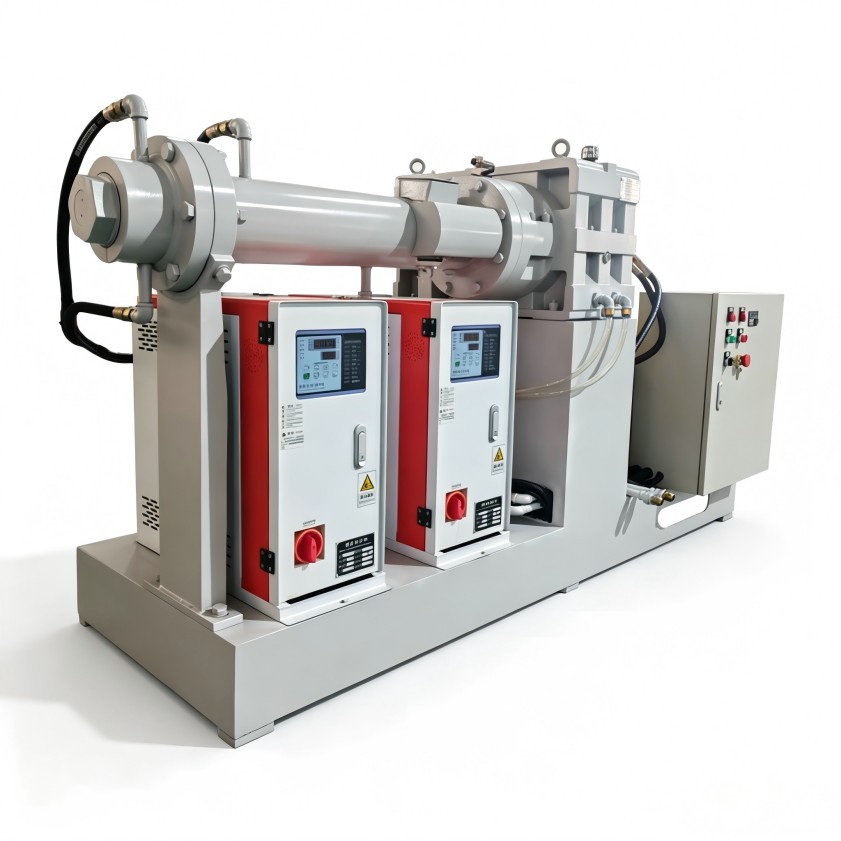
螺杆是冷喂料挤出机的“心脏”,其几何参数直接决定了胶料所受的剪切强度、塑化效率和最终的温度生成。
- 压缩比与长径比的选择:对于需要良好塑化但又需防止过热降解的电缆料,过高的压缩比会产生过量的剪切热。实践中,需要根据胶料硬度、填充油含量及填料特性来权衡。例如,生产软质PVC护套料时,可采用稍低的压缩比配合更优化的混炼段设计来获得均匀塑化;而生产高填充乙丙橡胶绝缘料时,则可能需要足够的长径比来确保充分的分散与均化。
- 混炼元件的合理配置:在计量段之前设置高效的混炼段(如屏障型混炼头、销钉混炼区)至关重要。这些元件能打乱熔体流动,促进温度与组分均化,避免局部过热。若混炼效果不足,胶料中可能存有未完全塑化的“冷胶粒”,在后续挤出中成为温度不均的源头。
- 磨损与间隙的影响:螺杆与机筒的磨损会增大径向间隙,导致胶料回流增加,有效输送量下降。为维持产量,操作员可能被迫提高转速,这反而加剧了剪切生热,使温度控制变得困难且不稳定。定期检测螺杆与机筒的磨损情况,是维持工艺基础稳定的必要维护。
简而言之,螺杆并非越“强力”越好,其设计核心在于与特定胶料配方达成“默契”,在确保充分塑化与均化的前提下,最小化不必要的剪切生热。
优化维度二:机筒温控系统的精度与响应速度
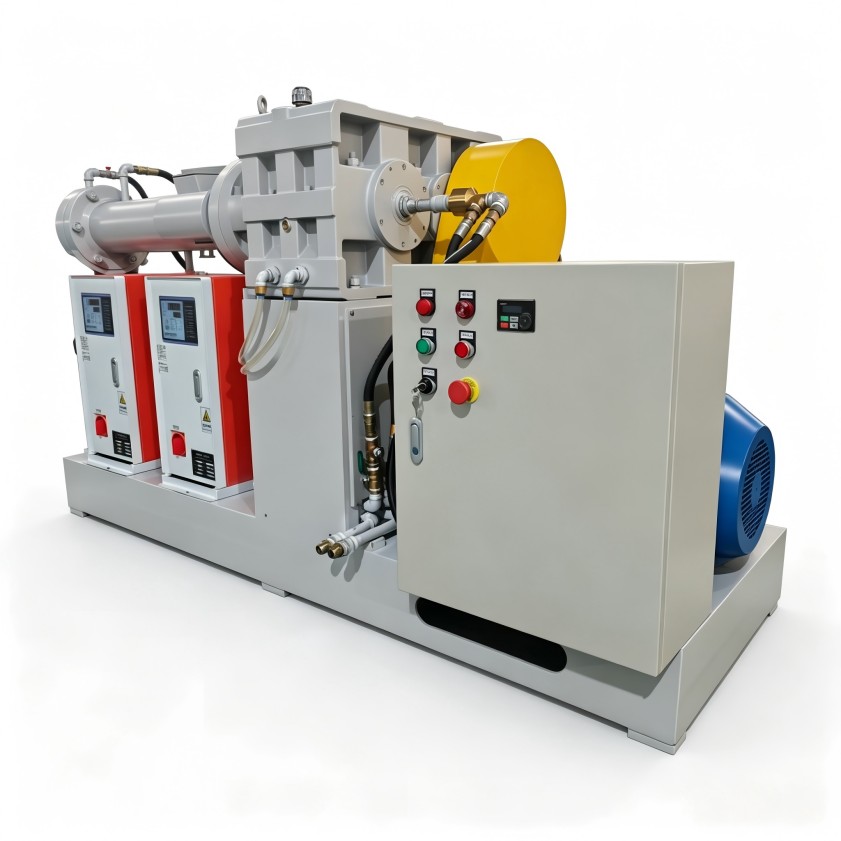
机筒各分区的温度设定与实际控制精度,是引导和稳定胶料温度曲线的外部指挥棒。
- 分区控制的策略性设定:冷喂料挤出通常采用“渐进式”或“马鞍型”温度曲线。喂料口需要冷却以防止胶料过早软化打滑;压缩段需要充足加热以启动塑化;计量段则需要精确控温以稳定熔体状态。对于易焦烧胶料,计量段末端温度有时需略微下调。关键在于理解每个分区的作用,而非套用固定模板。
- 加热冷却系统的响应能力:当螺杆转速或喂料量变化时,胶料产生的剪切热会动态变化。这就要求加热器(通常是电加热)和冷却系统(水冷或风冷)能够快速响应,以抵消这种热波动。响应迟缓的系统会导致温度超调或持续漂移。检查冷却水路是否通畅、冷却效率是否足够,以及温控模块的PID参数是否合理优化,是排查温控故障的常规步骤。
- 传感器位置与校准:温度传感器的安装位置是否真正反映了熔体温度?其定期校准是否被忽视?一个存在偏差的传感器读数,会让整个温控系统在错误的基础上工作,导致实际挤出温度与设定值南辕北辙。
稳定的温控系统,意味着它不仅能“设定”一个温度,更能“抵抗”生产中的各种扰动,将实际温度牢牢控制在工艺窗口之内。
优化维度三:喂料段的稳定性是温度控制的前提
冷喂料挤出工艺的稳定性,始于喂料段。喂入胶料的状态波动,会像蝴蝶效应一样被放大,最终体现在挤出温度与压力的波动上。
- 胶条尺寸与温度的均一性:来自上游开炼机或挤出喂料机的胶条,其宽度、厚度及温度应力求均匀。尺寸忽大忽小会导致喂料量波动,进而引起螺杆填充率变化,剪切热产生量也随之起伏。确保上游热炼工艺的稳定,是下游挤出稳定的基石。
- 喂料口的冷却与防桥接:喂料口必须维持有效的冷却,防止胶料过早软化粘附在喉部,造成“架桥”断料。一旦发生断料,螺杆局部空转,剪切热骤减,温度会迅速下降;当胶料重新填入时,又可能因过量填充而导致温度飙升。
- 配方变更的过渡期管理:更换不同配方或颜色的胶料时,过渡期的温度管理尤为重要。残留的旧料与新料在螺杆中混合,其流变特性暂时改变,需要操作人员预见性地调整温度设定与螺杆转速,平稳度过过渡期,而非在出现温度波动后再被动补救。
将喂料管理纳入整个挤出温度控制体系,是从源头削减干扰因素的关键。
稳定可靠的冷喂料挤出温度,是设备硬件配置、工艺参数设定与生产管理细节共同作用的结果。对于电缆制造企业而言,当面临持续的温度控制难题时,系统性地审视上述三个维度,往往比单一更换部件或调整参数更能从根本上解决问题。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153