

在色母粒与高填充特种电缆料的生产线上,操作人员常常面临一个两难选择:为了追求高线速度而提高螺杆转速,却导致熔体温度波动加剧,色差或分散不均风险上升;而为了确保质量稳定控制转速,产能目标又难以达成。这种纠结背后,往往指向一个被简化的认知误区——将挤出机的产出能力仅仅等同于主电机的功率大小。实际上,冷喂料挤出机的塑化效率,是螺杆构型设计与温控系统协同作用的结果,直接决定了单位产量的能耗水平与长期运行的经济性。本文将聚焦于设备配置中的螺杆构型与温控精度这两个关键维度,解析它们如何共同影响预塑化效果与挤出稳定性,帮助您找到提升效率与控制成本的平衡点。
与热喂料挤出机直接处理已预热胶料不同,冷喂料挤出机需要独立完成从室温喂料到均匀熔融塑化的全过程。这意味着,其螺杆不仅要承担输送、压缩、熔融、混炼、计量的传统职能,更要在第一段就建立起有效的预塑化机制。对于色母粒这类高颜料填充体系,或者低烟无卤电缆料这类含有大量无机阻燃剂的配方,物料在进入均化段之前能否被充分软化、初步分散,直接决定了后续混炼的能耗与最终产品的均匀度。
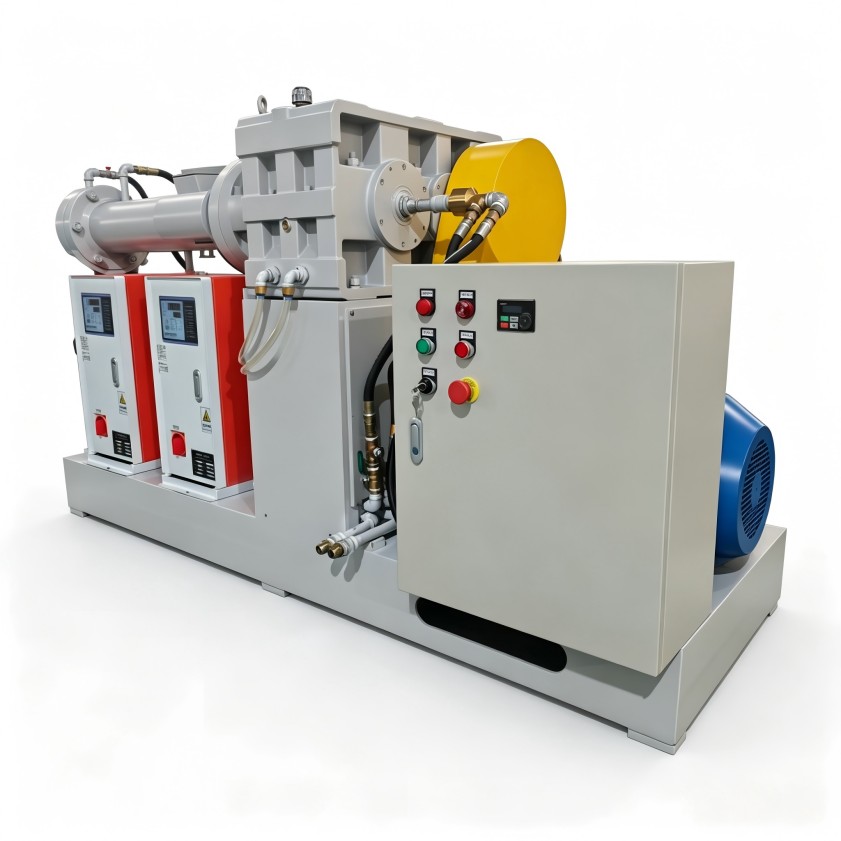
常见的误区是仅关注螺杆的长径比。长径比固然重要,但螺杆各功能段的长度分配、螺纹升角、槽深变化以及是否设有混炼元件(如销钉、屏障段)更为关键。一套针对通用塑料设计的螺杆,用于处理高填充色母粒时,可能会因剪切热过高导致颜料局部灼伤,或因输送能力不足而产生喂料波动。因此,脱离具体的物料特性与工艺目标,谈论螺杆的“先进”或“高效”是缺乏意义的。有效的设备对比,应从分析自身物料的流变特性与工艺难点开始。
螺杆是挤出机的心脏,其构型设计决定了能量输入的效率与方式。在对比不同冷喂料挤出机时,可以从以下几个具体配置点入手:
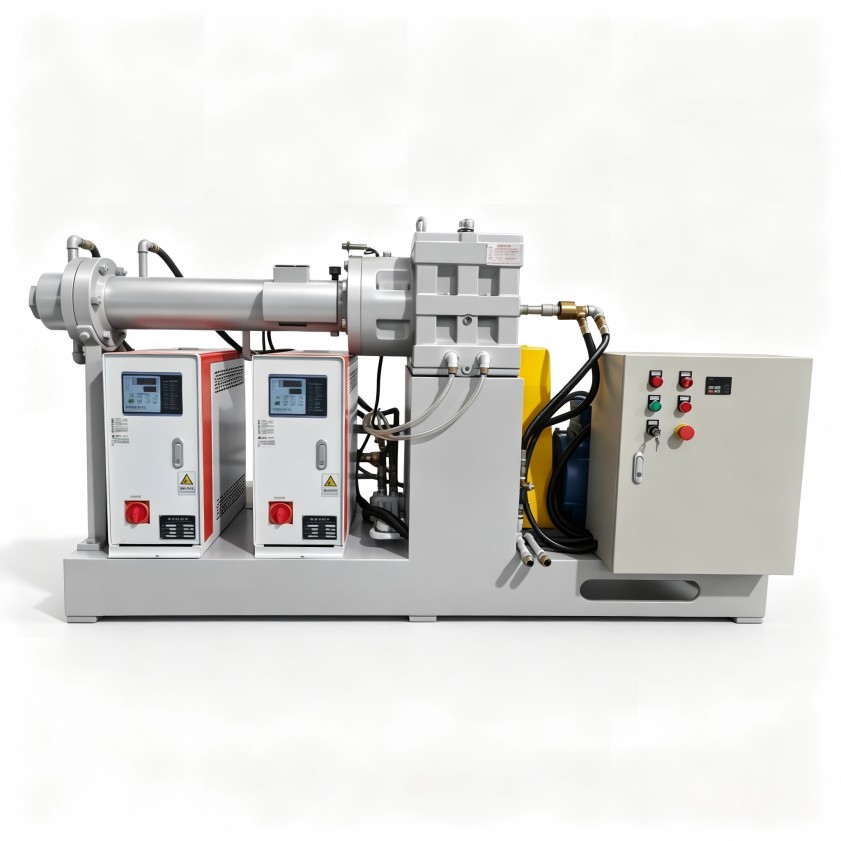
进料段设计:针对色母粒载体树脂(如PE、PP)与高比例粉体的混合特性,进料段需要有足够的容料空间和优化的螺纹表面,以确保粉-粒混合物被稳定抓取和输送,避免出现“架桥”或喂料中断。一些设计会在此段采用深槽、等距等深的结构来提升输送稳定性。
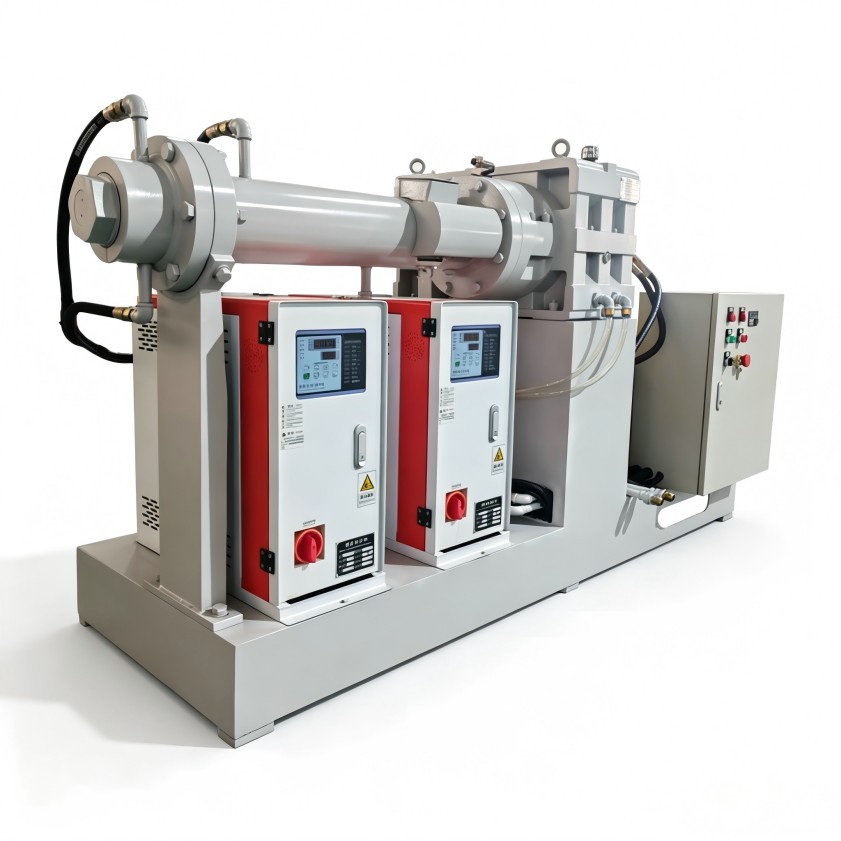
压缩段与熔融段:这里是物料从固态转变为熔态的关键区域,也是剪切热产生的主要部位。对于热敏性的专用料或某些高分子复合材料,需要控制压缩比的梯度,避免过快的压缩导致温升剧烈。屏障型螺杆(BM螺杆)在此区域的应用,可以将未熔的固体床与已熔的熔体分离,强制固体床变薄以加速熔融,同时减少熔体温升,这对于控制色母粒的色差尤其有益。
混炼段与均化段:在物料基本熔融后,混炼段承担着最终分散均匀与温度均化的任务。设置销钉混炼块或开槽混炼环,可以打乱熔体流动,增强分散混合效果,确保颜料或填料团聚体被充分打开。均化段则负责建立稳定的压力,保证挤出口模的物料流量均匀。对于需要高精度挤出的电缆护套生产,均化段的设计直接影响外径的圆整度与尺寸公差。
选择哪种螺杆构型,本质上是在匹配您的物料对剪切与热历史的敏感度。过强的剪切有利于分散,但可能降解树脂;过弱的剪切则无法打开团聚体。一个精准的配置方案,需要在分散质量、产量与能耗之间取得最佳平衡。
冷喂料挤出机的温控系统常被简单理解为“加热器功率”,但实际上,其更大的挑战在于如何高效、精准地移除螺杆剪切和摩擦产生的多余热量。一套完整的温控系统应包括加热、冷却与灵敏的反馈控制。
分段独立控温:高性能的冷喂料挤出机会将机筒划分为多个独立的温控区,甚至对螺杆芯部也进行温度控制。这使得工程师可以根据螺杆不同功能段的需要,精确设定温度曲线。例如,在进料段保持较低温度以防物料过早软化粘附,在熔融段提供足够热量辅助塑化,在均化段则可能需要强力冷却以带走多余剪切热,稳定熔体温度。
冷却效率与响应速度:对于连续高速生产色母粒的工况,冷却系统的容量与响应速度至关重要。风冷结构简单,但冷却能力有限,更适合中小型设备或热负荷不高的场景。水冷(或油冷)效率更高,能应对更大的热负荷,但系统更复杂。关键在于冷却介质流量与温度的控制精度,能否快速响应温度传感器的微小波动,实现“秒级”的稳定调节。
温度波动对最终产品的影响:对于色母粒生产,机头温度的微小波动都可能引起母粒色差的可见变化。对于电缆料,熔体温度不稳定会导致挤出压力波动,进而影响绝缘层或护套的厚度均匀性。因此,评估温控系统时,不应只看标称的控温范围(如±1°C),更应关注在满负荷、长时间连续运行条件下,系统实际维持温度稳定的能力。
将螺杆构型与温控系统结合起来看,才能完整评估一台冷喂料挤出机的性能潜力。在选型对比时,建议建立一套与自身生产目标挂钩的评估框架:
首先,明确核心工艺目标。是追求极限产量,还是确保极致的分散质量与颜色一致性?抑或是需要灵活切换多种配方?目标不同,对设备配置的侧重点也不同。
其次,进行“场景化”参数审视。不要孤立地比较螺杆直径或电机功率。询问供应商:针对您提供的典型配方(如含40%钛白粉的PP白色母粒),设备建议的螺杆转速范围、预期产量、以及在该工况下的比能耗(千瓦时/公斤产量)估算值是多少?这套配置如何确保在目标产量下,熔体温度能被控制在所需范围内?
最后,考虑维护与适应性。复杂的螺杆(如带屏障段或销钉)清洗和修复难度是否更高?温控系统的管路设计是否便于清理?设备是否预留了将来适配更高产能或新配方的升级空间?
设备采购是一次性投资,但能耗与维护是长期支出。一台初期价格稍高、但针对您的物料特性进行了优化配置的冷喂料挤出机,可能会通过更低的单位能耗、更少的废品率和更长的稳定运行时间,在数年内收回成本差异。
利拿实业在橡塑混炼设备领域拥有超过十五年的研发经验,深知不同物料体系对塑化工艺的独特要求。我们提供的冷喂料挤出机方案,注重螺杆构型与温控系统的协同设计,旨在为客户实现稳定质量与可控能耗的平衡。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
