

同样是硅胶密封件,有的批次挤出尺寸稳定,有的却时大时小;同样的配方,有的表面光滑,有的出现气孔和橘皮纹。现场人员通常先怀疑配方或模具,反复调整却不见效果。硅胶冷喂料挤出机参数表就摆在手边,但多数人只看见规格数字,没有读出参数与制品质量之间的联动关系。本文聚焦密封件生产现场,从温控逻辑、喂料能力、机头压力三个维度,讨论参数表应该怎么读,以及这些判断如何转化为选型与工艺优化的依据。
硅胶是热敏性材料,剪切摩擦产生的热量会让胶料局部升温,一旦超过临界点,焦烧风险快速上升;温度不足,塑化不均匀,挤出表面又会出现粗糙、条纹。冷喂料工艺的价值,正在于让胶料从常温状态进入机筒,通过机身各段设定的温度曲线逐步完成塑化与输送,把热量管理主动权握在设备手里。
因此,温度控制项在硅胶冷喂料挤出机参数表里的分量,不应该被忽略。读温控数据时,先看分区数量:机身分区越多,各段独立调节空间越大,对不同胶料配方和进料温度差异的适应能力也越强。再看控制方式,普通接触式温控与带PID调节的闭环系统,在温度稳定性上的表现有明显差距。PID系统可以根据传感器反馈连续调整加热和冷却动作,减小温度过冲与波动。
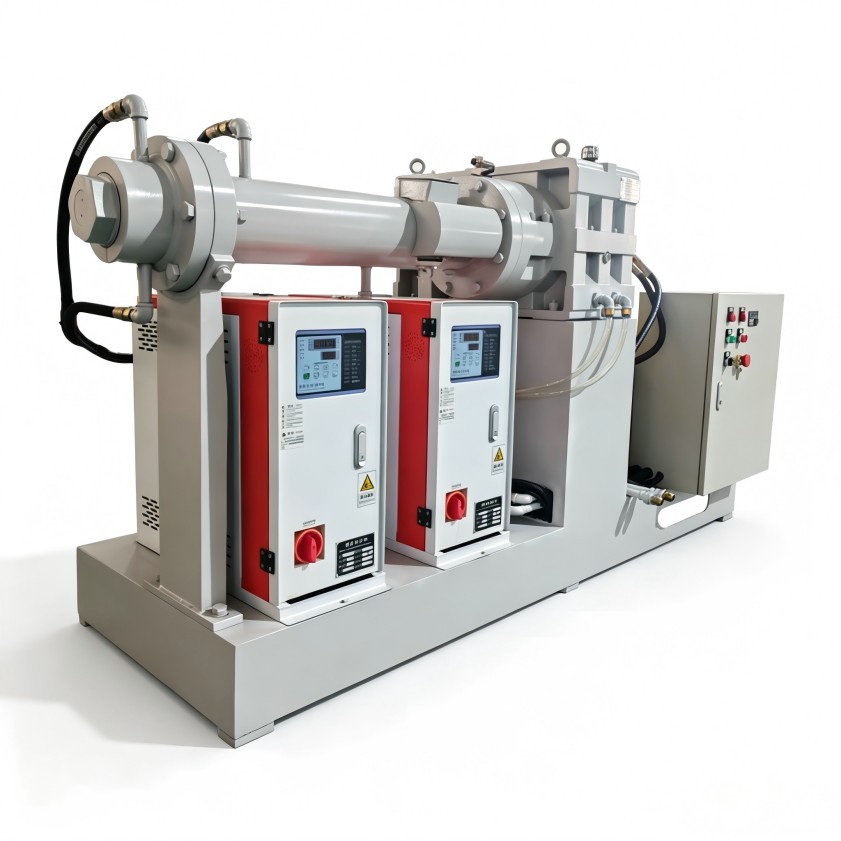
还有一个容易忽视的指标是冷却能力。硅胶挤出并不只靠加热,剪切热积聚后需要及时带走,否则温度会越过设定点。参数表里如果只标注加热功率,没有冷却方式或冷却介质流量的说明,高温工况下的稳定性就要打个问号。选型时可多问一句:这套温控系统在连续生产时,能否把各段温度控制在工艺窗口内。
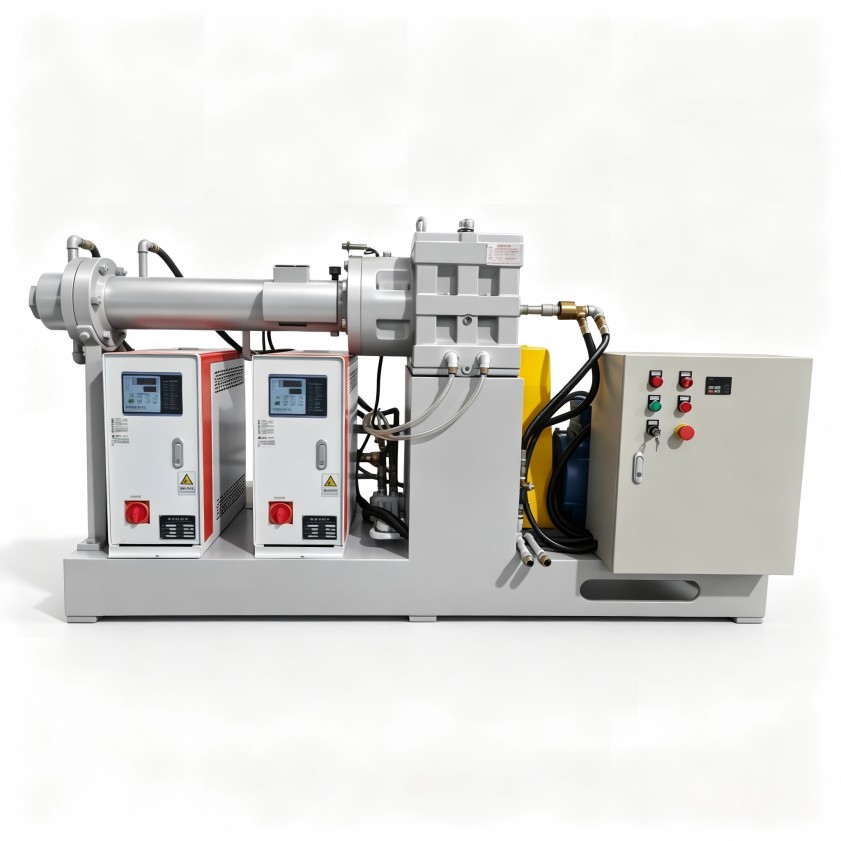
密封件的断面尺寸靠单位时间内挤出量的均匀来保障。喂料一旦不连续,螺杆后端胶料压力就会波动,最早表现出来的是制品外观异常。硅胶冷喂料挤出机参数表里,螺杆直径、喂料段长度、喂料辊结构通常并列展示,但真正重要的是它们之间的配合逻辑,而不是某单一数值。
喂料段要同时完成压实和输送两项任务。喂料辊是否能与螺杆转速保持同步,比单独看喂料辊直径更重要。如果胶料在喂料段打滑,转速提高后挤出量跟不上,参数表上标注的高转速区间就只是理论值。这种情况在硅胶材料上尤其常见——硅胶生胶表面滑腻、挺性不足,喂料段设计不合理时,抱裹力不足会让进料波动被直接放大。
螺杆转速与挤出量并非简单的正比关系。配方中的填料含量、胶料硬度、门尼黏度都会影响实际输送效率。参数表给出的转速范围只能作为边界参考,真正要判断的是中低速区的扭矩储备和调速响应。现场调试时常见一类设备:标称转速不低,但中低速区间扭矩输出偏软,换一种胶料后问题立刻暴露,这不是操作问题,而是螺杆设计与喂料结构不匹配。选型时,把将要生产的不同胶种列表,逐一核对喂料系统对这些胶料的适应性,再决定是否接受标称参数。
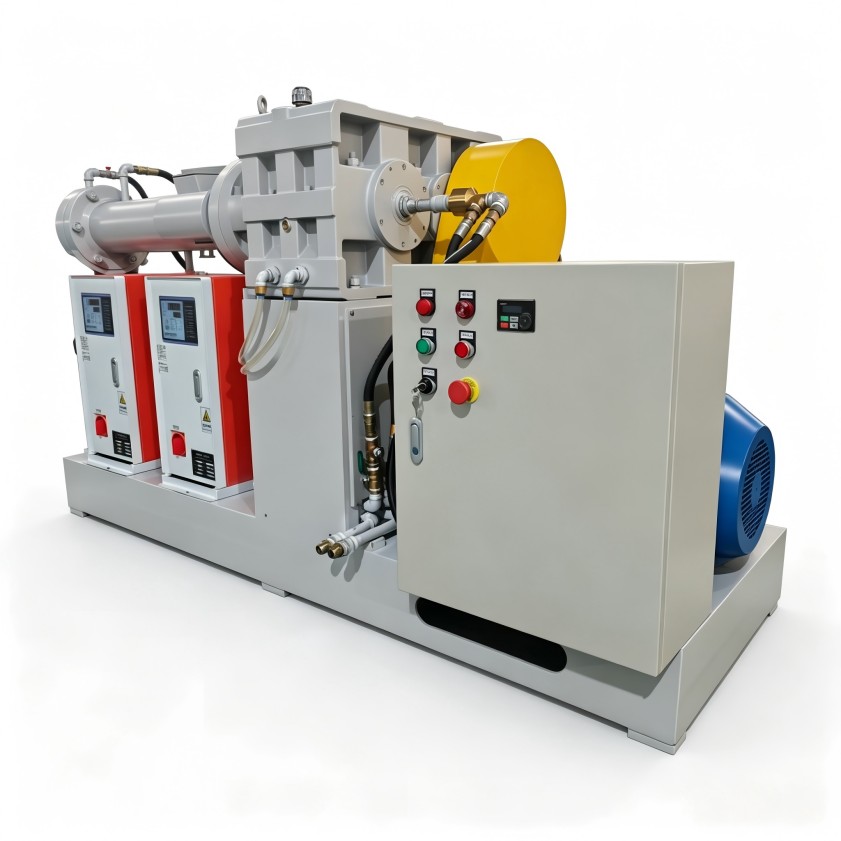
许多密封件断面轮廓并不复杂,却要求内部密实、无气孔。要达到这一目标,胶料在离开口模前必须获得足够的机头压力来压实。机头压力不足时,哪怕配方和温度都正常,制品内部仍可能出现微观疏松,硫化后表面凹陷或截面积不达标。设备参数表如果只列出电机功率和螺杆转速,却没有机头压力传感器或压力表配置,选型时就该追问:压力反馈由什么提供?是否支持闭环调节?
连续生产时,机头压力稳定是尺寸重复性的基础。喂料波动、胶料批次差异、机筒温度漂移都会让压力产生扰动,控制系统若能根据压力信号自动调整螺杆转速,就能显著降低扰动影响。反之,压力忽高忽低,断面尺寸和密实程度都会出现偏差。表面光洁度、截面公差、内部致密度,往往都能回溯到压力控制环节。
再看机头结构设计。参数表里通常不会详细描述流道形状和口模区长度,但这两项直接影响压力建立是否均匀。流道存在死角或突变,胶料容易滞留,长时间生产还可能引发焦烧。选择设备时,机头区域是否便于拆装清理、是否支持更换口模以适应不同断面,都值得实地确认。压力相关参数不齐的设备,在密封件这类高公差要求场景下,使用风险会明显偏高。
硅胶冷喂料挤出机参数表只是设备的静态快照。换一种胶料配方,换一个产品断面,设备和参数之间的配合关系都会改变。空心密封条与实心密封条,对机头压力的需求不一样;含胶率高低不同的硅胶,对温控精度的敏感度也不相同。与其逐一比较参数表上的数字,不如先梳理自己的产品组合与质量预期,再判断设备方案是否匹配。
建立读数思路时,建议按三个步骤走。先把生产中最难稳定的质量指标列出来,比如尺寸公差、密实程度还是批次一致性;然后再从参数表里找与这些指标相关的项目,反向追溯设备配置是否支撑;最后结合产能和未来产品方向,判断需要预留哪些调整空间。这样读参数,才不会停留在数字大小上。
利拿实业的橡塑混炼成型整体解决方案,正是围绕这类工况差异来提供全流程非标定制化支持。是否需要调整喂料系统、增加温控分区或选配不同机头,都需要结合具体胶料特性和断面要求评估。参数表无法替代现场沟通,却能帮助需求方提出更准确的问题,这正是它的价值所在。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
