

实验室炼胶机承担着配方验证、颜色比对、小批量试样等关键任务,其运行状态直接影响后续放大生产的可靠性。在陶瓷粉末混炼场景中,物料特性与橡胶差异较大,常见的打滑、升温失控、分散不均等问题,往往不是设备故障,而是操作逻辑没有跟上材料特性。本文从填充系数、温控精度、转子构型三个维度,梳理一套可复用的排查与调整思路。
陶瓷粉末的粒度分布宽、比表面积大,与橡胶基体的亲和性差。混炼时粉体难以被有效剪切分散,容易在转子与室壁之间形成滑动层。操作人员如果沿用橡胶混炼的习惯,不调整填充系数和转子转速,就会出现“粉料打滑、温升缓慢、分散不均”的连锁反应。
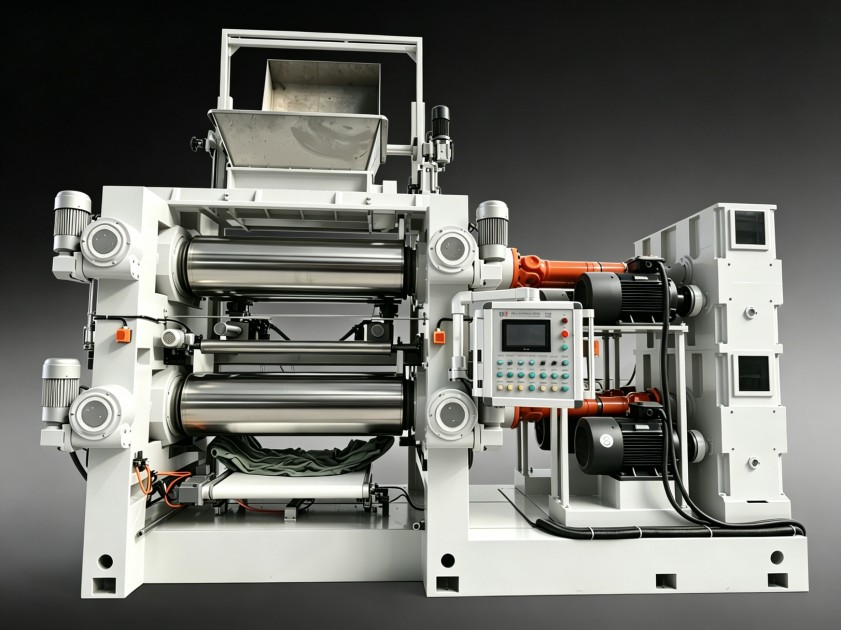
另一个容易忽略的问题是温控。陶瓷粉末导热系数低,局部热量不易扩散,若温控系统响应滞后,物料温度会快速越过最佳分散窗口,导致黏料或焦烧。多数实验室异常工况,根源并非机械精度,而是参数设定与材料特性不匹配。
填充系数指物料体积与混炼室有效容积的比值。陶瓷粉末堆密度低,同样重量下体积更大,沿用橡胶的填充系数会导致实际填充率过高,混炼室上方无多余空间,物料无法翻滚,剪切效果大幅下降。
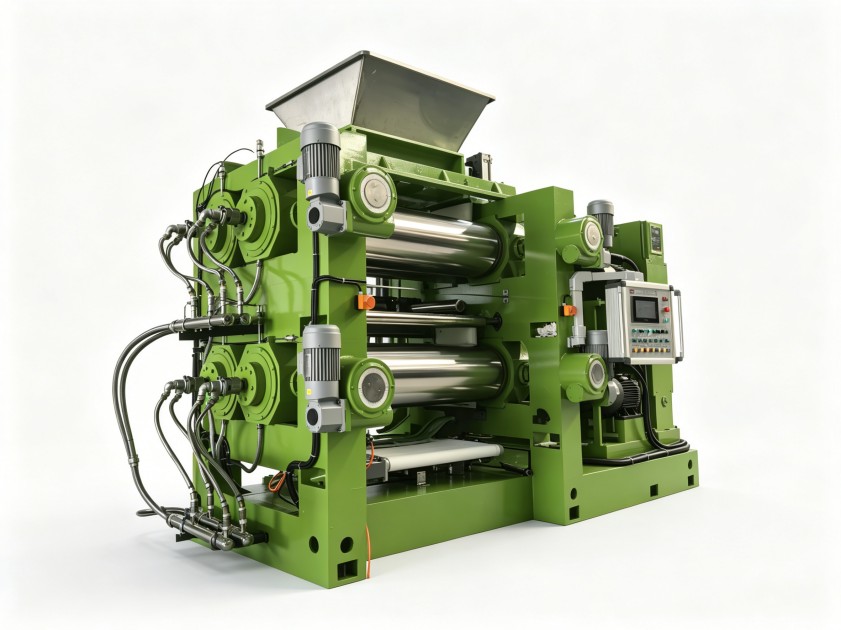
推荐做法:以体积而非重量计算填充量。实验室密炼机填充系数控制在65%~75%区间,陶瓷粉末可取中下限。空隙过少时转子难以形成有效挤压,空隙过多则物料在室内自由滑动,同样无法建立剪切应力。判断填充是否合适,可观察混炼过程中的电流波动:电流平稳上升说明物料与转子接触充分;电流忽高忽低或长时间低位徘徊,则需减料或调整工艺。
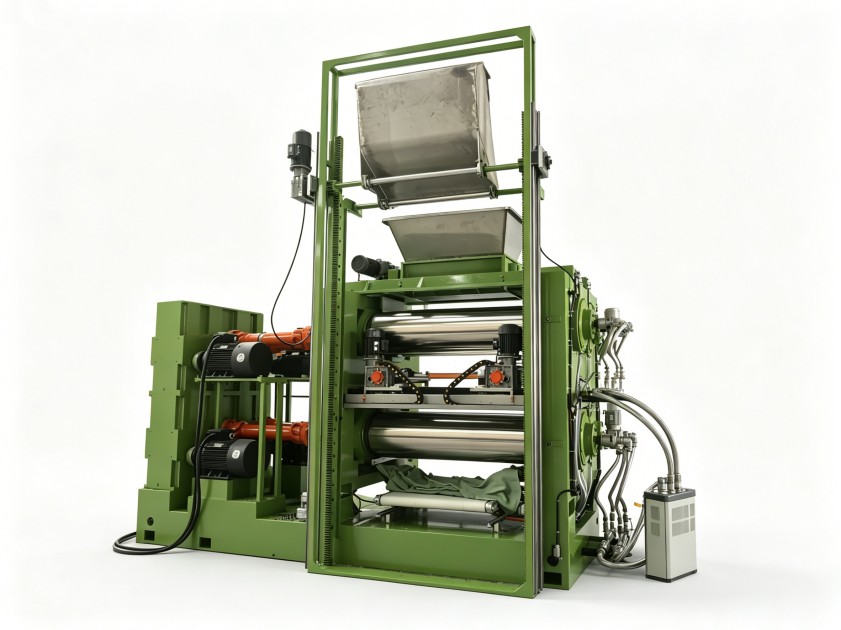
操作时先确认设备说明书中的混炼室容积,再用物料堆密度换算实际填充重量。需注意不同批次陶瓷粉末的粒度分布差异,换料后重新标定。
陶瓷粉末混炼对温度窗口要求严格。温度偏低,粉体无法均匀润湿;温度偏高,体系粘度骤降并可能引发局部焦烧。实验室内常见的“温度设定正确但实际偏差大”问题,根因往往在于测温点位置与冷却水路设计。
判断设备温控能力时,关注三个细节:
陶瓷粉末混炼宜采用分段温控策略:先低温低速使粉体初步润湿,再逐步升速升温柔和剪切,避免一次性高速高温造成局部过热。操作过程中如实记录温度曲线,积累不同配方下的工艺数据库,是提高实验重复性的有效手段。
实验室设备转子形式影响剪切强度与分布效果。啮合型转子剪切力大,适合高硬度、高填充体系;切线型转子混炼效率高,适合对温升敏感的材料。同一台设备通过调整转速也能改变剪切速率,但并非转速越高越好——过高转速带来的摩擦热可能超过温控系统的移除能力。
调试建议:
实验记录应包含:批次号、填充系数、转速、温度设定与实际值、混炼时间、卸料状态(是否均匀、有无生料)。这些基础数据是日后调整配方、放大生产时最重要的参考依据。
实验室配方转移至生产设备时,几何尺寸、转子速度、冷却效率均发生变化。直接照搬参数是常见误区。建议遵循以下原则:
实验室设备参数的优化并非一次性工作,而是持续积累的过程。将每次实验的参数与结果系统归档,才能形成对企业真正有用的混炼数据库。
利拿实业深耕橡塑设备研发制造15年以上,拥有70多项自主专利技术,可为陶瓷粉末、新能源材料、高分子材料等特殊混炼场景提供从实验室设备到量产机型的整套支持方案。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
