

轮胎胶料的混炼质量,很大程度上取决于密炼机转子的结构形式。啮合型转子与剪切型转子在工作原理上的差异,直接反映在胶料均一性、温升速度和能耗上。很多工厂把混炼问题归咎于配方或工艺参数,反复调整填充系数和转子转速,问题却依然存在——这时候,设备选型层面的结构差异往往被忽略了。
本文从啮合型转子的几何特征、啮合间隙、温控配合以及日常维护四个角度展开,帮助您在面对设备选型或现有设备改造时,建立起一套基于结构理解的判断框架。理解了结构,才能真正理解混炼。
啮合机并不是另一类设备,而是密炼机的一种转子形式。啮合型转子的两根转子在旋转时,齿棱相互啮入对方沟槽,形成强制性的推挤和揉搓作用;而剪切型转子主要依靠转子棱与混炼室壁之间的剪切间隙来完成分散。
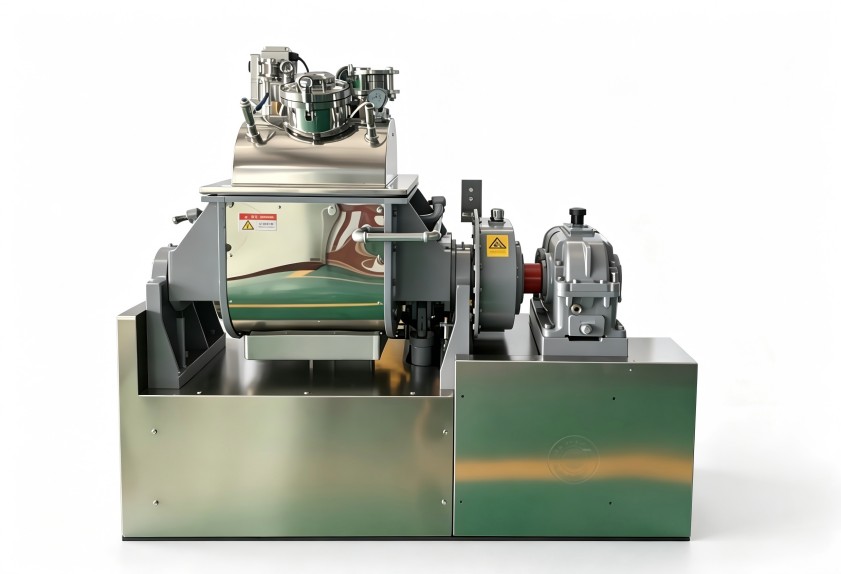
齿轮泵式的喂料推送、更大面积的接触换热,是啮合型转子在结构上的典型特征。由于胶料在啮合区域被反复折叠、拉伸,混炼的均一性往往比剪切型更好,尤其适合高填充、高黏度的胶料体系——轮胎母炼胶正是这类典型工况。
啮合型转子的核心在于“啮合”二字。两根转子的齿顶与齿根之间存在一个不断变化的最小间隙,胶料每经过一次啮合区,就经历一次强烈的挤压和剪切。这个间隙的大小,直接决定了两件事:一是分散效果,二是温升速度。
间隙过小,胶料受到的瞬时剪切力大,分散快,但局部温升也快,容易出现焦烧风险;间隙偏大,剪切作用减弱,混炼时间拉长,能耗随之上升。在轮胎胶料配方中,天然胶与炭黑的混合对剪切力有明确需求,转子的螺旋角、齿棱数量以及啮合区长度,都会影响胶料在混炼室内的停留时间分布。
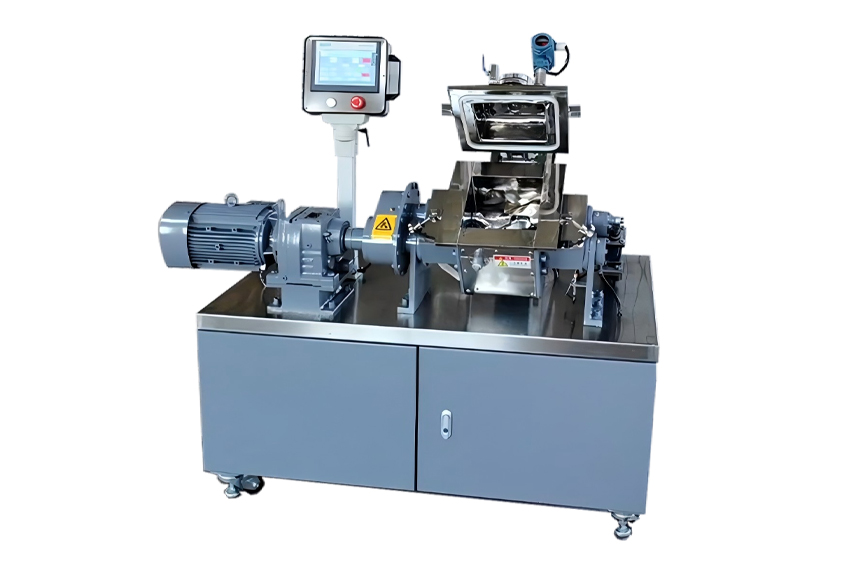
从结构图上看,啮合型转子的齿顶厚度、棱顶圆角、啮合深度是三个值得注意的细节。齿顶厚度的增加会提升强度与寿命,但会挤占胶料流动空间;棱顶圆角影响胶料在啮合区的通过阻力;啮合深度则决定了转子对胶料的“吃料”能力。这三者在图纸上只是几个尺寸标注,落到生产上就是混炼周期、排胶温度和门尼粘度的实际差异。
啮合型转子的另一个结构特点是转子内部中空,冷却水从轴端流入,流经转子内腔后从另一端排出。这听起来简单,但内腔的流道设计——冷却水是否贴近转子表面、是否存在死区、流速是否均匀,直接决定了转子表面温度的稳定性。
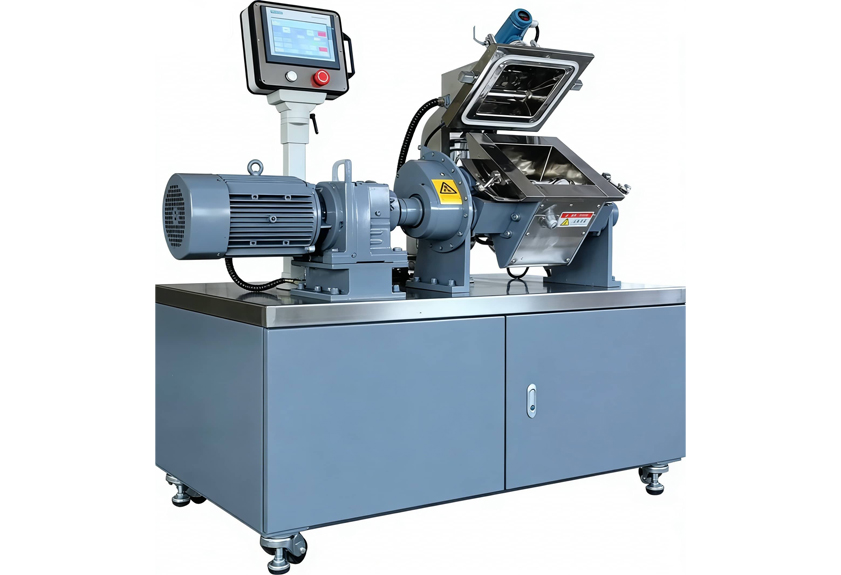
轮胎混炼的排胶温度通常需要控制在特定范围内,如果转子局部过热,胶料在转子表面形成薄层焦烧,后续即使调整冷却水温度也难以挽回。因此在看图时,除了关注转子外形,还要留意冷却水入口与出口的位置关系、内腔隔板的结构形式,以及转子棱顶部位的壁厚设计。壁厚过大会导致导热阻力增加,壁厚过小则影响转子刚性。
温控系统的响应速度同样值得关注。轮胎胶料配方中的硫化体系对温度敏感,混炼室夹套、转子内部、卸料门三个位置的温度如果存在明显梯度,胶料的均一性就会受到影响。结构设计上的温差控制能力,比单纯的冷却水流量更值得考察。
啮合型转子的检修重点,集中在啮合面、端面密封和转子支撑轴承三个部位。
啮合面是两根转子相互接触最多的区域,虽然正常运行时转子之间存在胶料隔层,但在空运转或投料初期,金属接触的风险始终存在。端面密封如果磨损,胶料会进入密封腔体,造成泄漏和轴承污染。这两个位置的磨损速度,与转子的材质、热处理工艺以及日常润滑维护直接相关。
检修时还有一个容易被忽视的点:转子两端支撑轴承的同轴度。啮合型转子对两根转子之间的相对位置精度要求较高,轴承磨损导致的径向窜动,会在啮合区产生额外的金属接触应力。这也是为什么同样是啮合型密炼机,有的设备运行十年依然稳定,有的三五年就开始出现异响和温升异常。
从结构角度理解磨损机理,比单纯更换备件更能帮助工厂建立预防性维护计划。每一次拆机检修时的间隙测量记录,都是判断设备健康状态的依据。
设备结构决定了混炼效果的上限,工艺参数只是在既定结构内做有限调整。轮胎胶料的混炼质量波动,如果长期找不到原因,不妨回头审视转子形式与工况的匹配度。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
