

橡胶密封件生产中最怕遇到两种情形:同一配方换一台设备后产品尺寸对不上,或者机筒温度明明稳定在设定值,胶料出口却出现局部焦烧。这两种异常指向同一个根源——对冷喂料挤出机内部结构的理解不够具体。只看整机外观和铭牌参数,很难解释为什么相似的设备配置会带来完全不同的工艺表现。本文将拆解图作为切入点,从五个关键结构部位逐一分析,帮助您在看图时知道该把注意力放在哪里。
冷喂料挤出机的螺杆构型直接决定胶料在机筒内的塑化历程。拆解图里螺杆是最直观的部件,但多数人只数螺距和段数,忽略了三个更重要的细节:加料段螺槽深度、压缩段过渡形式、以及混炼段是否设置了剪切元件。喂入的冷胶条硬度较高,如果加料段螺槽偏浅,吃料能力会明显不足;压缩段如果采用突变式过渡,剪切热会集中在狭小区域,对温度敏感的密封件胶料并不友好。长径比同样值得留意,较长的长径比意味着更充分的均化行程,但也会让胶料在机筒内停留更久,需要结合具体配方来判断是否匹配。
水冷还是风冷,在拆解图上体现为机筒外围的沟槽或通道结构。真正影响冷却效率的,是水道的走向和覆盖范围。部分设备的水道只分布在机筒上下两侧,左右部位存在明显冷却盲区,这会造成胶料周向温差加大。拆解图能清楚显示水道是否分段布置,以及各段是否具备独立调节能力。密封件胶料对温度波动较为敏感,若冷却水道覆盖不均,靠近机筒壁的胶料与中心层胶料之间容易形成温差梯度,长期运行后表现为口模出胶不均匀。
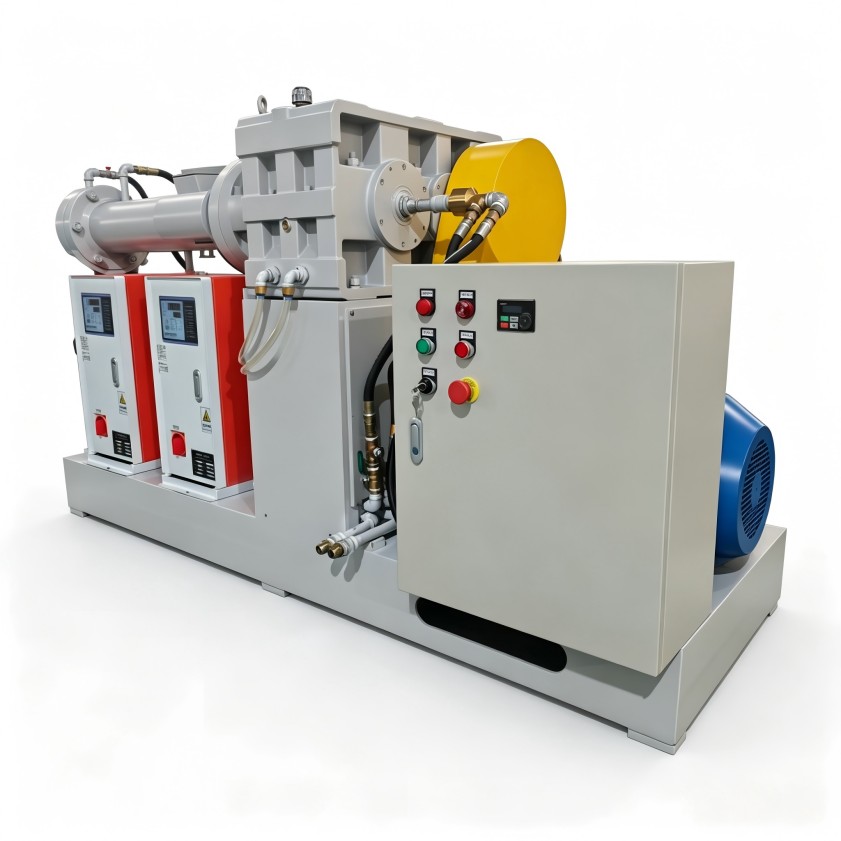
拆解图上测温元件的位置,往往比温控表型号更能说明问题。测温点如果埋在加热棒旁边,测得的是加热器表面温度而非胶料实际温度,反馈自然存在延迟。更合理的做法是在机筒壁内侧靠近胶料的位置布置测温点,并且沿螺杆轴向分段设置多处,这样温控系统才能捕捉到胶料在塑化过程中的真实温度变化。橡胶密封件对硫化前的胶料温度一致性要求较高,温度波动超过一定范围,同一批次的制品尺寸就会出现分散。看拆解图时,可以重点找测温点的数量和分布位置,判断设备是否具备精细温控的基础条件。
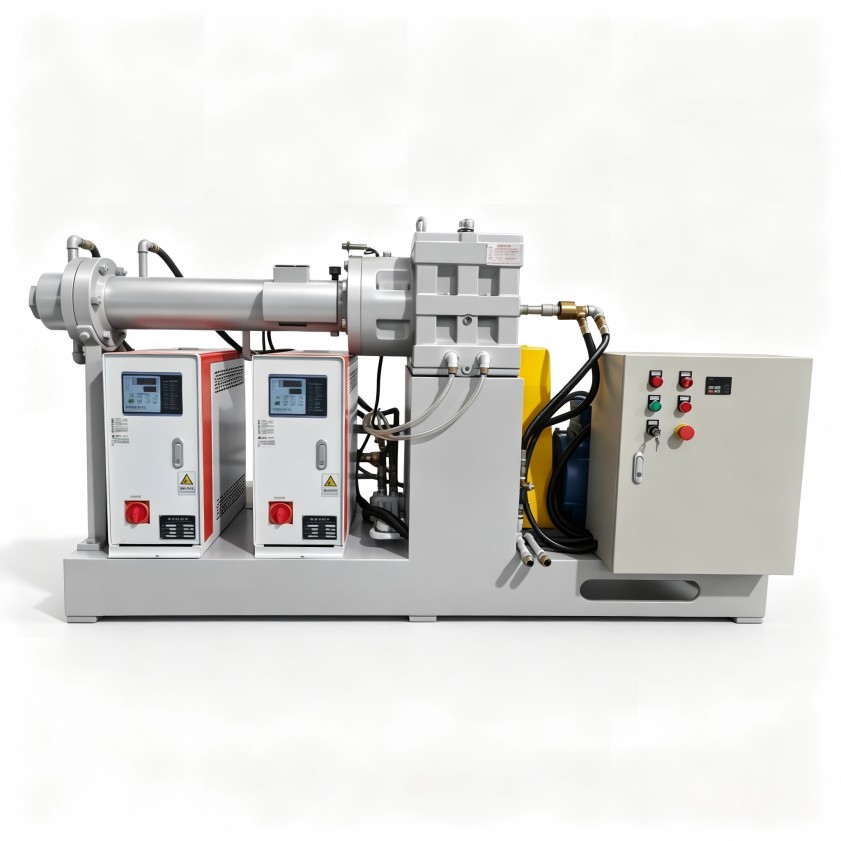
挤出机的口模区域经常被当作附属部件,实际上它对最终制品尺寸的影响不小于螺杆。拆解图中口模流道的形状、压缩角大小、以及流道内壁的光洁度,都值得仔细查看。流道设计不当会导致胶料在模腔内流速不一致,制品出模后出现收缩率波动。对于密封件这类截面形状较复杂的制品,口模前端的均压段长度和过渡形式尤为重要。有些设备在口模区域设置了可更换的节流环,通过调整流通截面积来改变机头压力,这种设计增加了工艺调节的灵活性,在拆解图上往往能一眼认出。
传动系统在拆解图上通常位于机筒下方或侧后方,容易被忽略,但它的配置决定了螺杆转速的稳定性和设备长期运行的可靠性。需要关注三点:减速箱的齿轮材质与润滑方式、电机与螺杆之间的连接形式、以及扭矩传递路径上是否设置了过载保护装置。对于橡胶密封件生产而言,螺杆转速的微量波动会直接反映在挤出量波动上,进而影响制品尺寸。部分设备在传动系统中加入扭矩限制器,遇到硬质杂质时可避免螺杆和减速箱受损,这类细节在拆解图中可以看到。
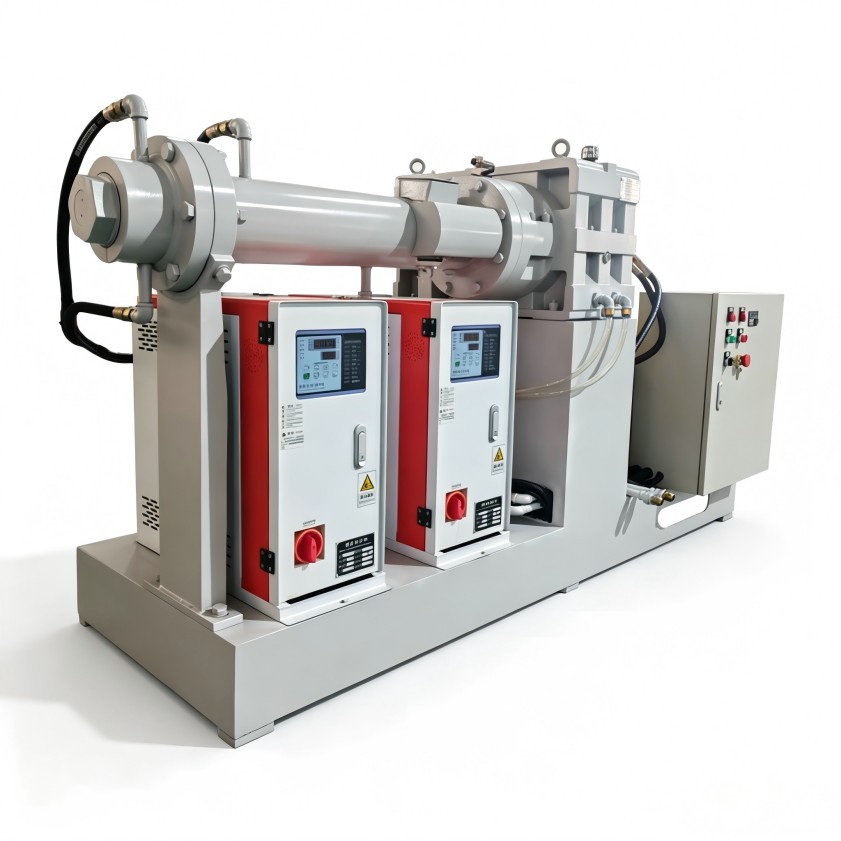
看完以上五个结构部位,再面对一张冷喂料挤出机拆解图时,关注点会比以前清晰很多。实际选型过程中,建议带着具体的胶料配方和制品公差要求来对照图纸:密封件胶料的硬度范围、是否含再生胶、对温度敏感程度,这些因素会直接影响上述五处结构是否适合您的工况。如果图纸上某些部位的结构看不出明确设计意图,可以向设备厂家询问该部位的具体作用,以及针对类似胶料的实际处理案例。国内设备厂商中,利拿实业在橡塑混炼成型装备领域积累了较多非标定制经验,在沟通拆解图中的结构细节时,能提供较为具体的解答。
冷喂料挤出机的价值最终体现在制品的一致性和生产稳定性上,而拆解图恰恰是判断设备潜在表现的重要窗口。掌握这套看图方法后,面对不同厂家的方案时,至少能分辨出哪些结构设计考虑了实际生产需求,哪些只是标准配置的简单堆叠。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
