

许多石墨烯复合材料项目卡在试产阶段,症结常被归结为“设备不行”。但根据我们在先进材料领域的项目经验,问题根源往往不是设备本身,而是工艺参数与设备选型之间的脱节。单纯升级设备规格,若不解决石墨烯易团聚、剪切敏感、对温度与时间窗口要求苛刻等工艺矛盾,投入再高也难保证批次稳定性。真正的解决方案,始于对材料特性与工艺逻辑的深度理解,终于设备配置与工艺控制的精准匹配。
石墨烯的高比表面积和片层间范德华力,使其在混炼中极易重新团聚,这是分散不均的首要原因。同时,为打破团聚所需的高剪切力,又与石墨烯片层结构易被破坏(过度剪切导致性能下降)形成矛盾。
常规的混炼工艺路线在这里常常失效。例如,单纯延长混炼时间可能因局部过热导致树脂降解;盲目提高转速则可能剪切过度,破坏石墨烯结构,反而降低复合材料导电、增强等关键性能。因此,工艺适配的核心是找到一个精准的平衡点:施加足够的能量以分散,又严格控制在材料耐受窗口内。
这要求密炼机的温度控制精度、转子线速度的可调范围、以及加压系统的响应速度,必须能满足这种精细化的工艺要求。普通标准机型往往难以兼顾。
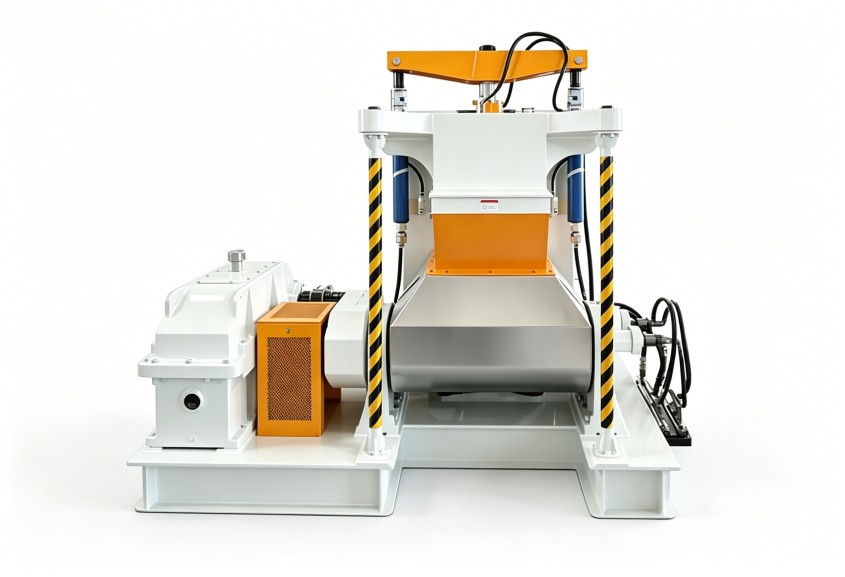
基于上述工艺矛盾,设备选型就不能只看功率和容积。必须关注两个与工艺直接绑定的硬件核心。
首先是转子构型。 针对石墨烯,四棱或剪切型转子比二棱啮合型更常用。其优势在于能提供更强的轴向和径向分散混合作用,有利于撕开石墨烯团聚体。但选型时需结合具体配方中的树脂粘度、石墨烯添加比例来最终确定。例如,高粘度基体可能需要更强的剪切,而低粘度基体中则需更注重分布混合,防止局部过热。
其次是温控系统。 石墨烯混炼对温度极其敏感。必须采用双回路精准温控系统,确保密炼室壁温与转子芯部温度均匀、稳定,温差需控制在工艺要求的±2℃甚至更窄范围内。这是避免局部热点导致树脂焦烧或石墨烯性能变化的基础。许多初期项目忽视这一点,为后续量产埋下质量波动的隐患。

一个常见的规划避坑点是:先按理论产能选定标准机型,再试图调整工艺去“凑合”设备。正确顺序应是先明确核心工艺参数范围(如最高允许温度、所需剪切速率),再以此反推筛选能满足这些工艺边界的设备型号。顺序颠倒,轻则增加工艺开发难度,重则导致项目目标无法达成。
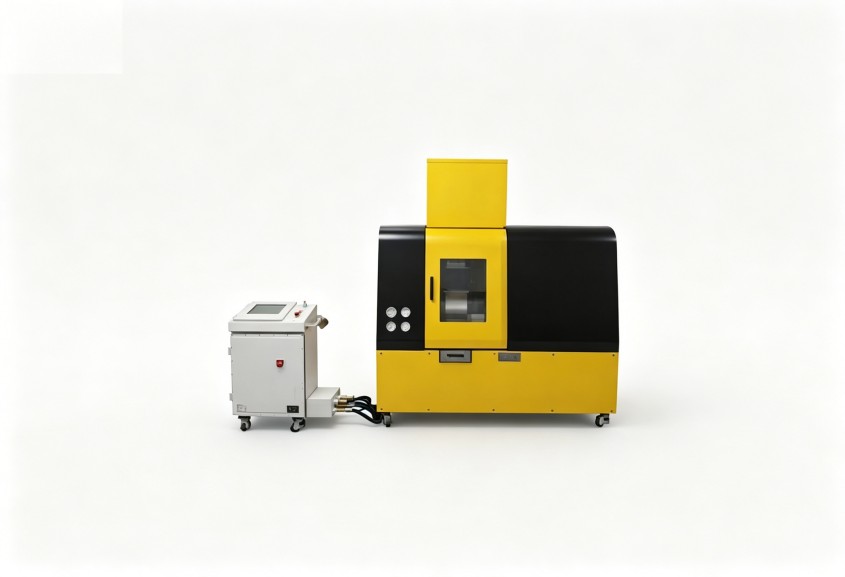
稳定的生产不止于一台好的密炼机。整线配置需围绕“工艺一致性”展开,考虑上下游衔接。
方案边界提示:本文建议适用于中小批量、多品种的先进材料研发及初期量产场景(如年产能数百吨至数千吨)。对于单一品种的超大规模连续生产(万吨级以上),配置逻辑需进一步转向连续化混炼与更高程度的自动化集成。
影响石墨烯材料项目投产周期的,往往不是设备制造与安装,而是后期的工艺调试与配方磨合。许多客户在规划时只计算硬件交付期,忽略了1-3个月甚至更长的工艺验证周期,导致投产计划一再延误。
合理的做法是,在项目规划初期,就将工艺开发与设备交付并行或部分重叠。例如,在核心密炼机制造期间,可利用供应商的实验室或小试设备进行前期配方与工艺路线的探索。这要求方案提供商不仅卖设备,更要具备工艺支持能力和实验条件。利拿实业基于与日德专家共建的实验室平台及20年新材料项目沉淀,常在交钥匙项目中提供此类前端工艺协作,能有效压缩从设备安装到稳定生产的整体时间,这也是整厂方案价值的重要体现。
密炼机保养在此类精细化工况下更为关键。定期检查转子棱峰磨损、密封系统状态,并建立基于实际生产节拍的预防性维护计划,是保障长期工艺稳定性和避免突发停机的基础。忽视保养,再精确的工艺参数也会因设备状态漂移而失效。
如需获取针对性的新材料工艺适配方案与整线配置建议,可联系利拿实业技术团队。

 18046916153
