

硫化区噪音超标,往往是项目环评验收时最头疼的环节之一。多数管理者会陷入“头痛医头”的误区,试图通过后期加装隔音罩来补救。但问题的根源,通常在产线规划初期就已埋下——设备选型、车间布局、工艺参数的不匹配,共同导致了振动的传导与噪音的放大。尤其在新能源锂电材料等对洁净度和工艺稳定性要求极高的场景,简单的隔音不仅可能影响散热与操作,更治标不治本。
治理硫化机噪音,必须跳出单一设备维修的视角,从整厂规划的顶层设计入手,进行系统性的源头控制与工艺适配。
噪音的本质是振动能量的传递。硫化机,特别是大型平板硫化机,在合模、保压、开模过程中会产生周期性冲击力。如果设备基础不牢靠,或与邻近精密设备(如密炼机、检测仪器)的间距过小,振动会通过地基和空气传导,形成整个区域的噪音污染。
一个常见的规划错误是:为节省车间面积,将硫化机组紧密排列,或紧贴厂房承重柱、墙体安装。这看似提高了空间利用率,实则让振动在建筑结构内产生共振,大幅放大噪音,且后期改造难度极大。根据利拿实业在多个锂电材料整厂项目中的经验,硫化区应作为独立的功能模块进行规划,设备基础需进行专业的减振设计(如设置独立地基或安装减振垫),并与精密加工区、实验室保持足够缓冲距离。
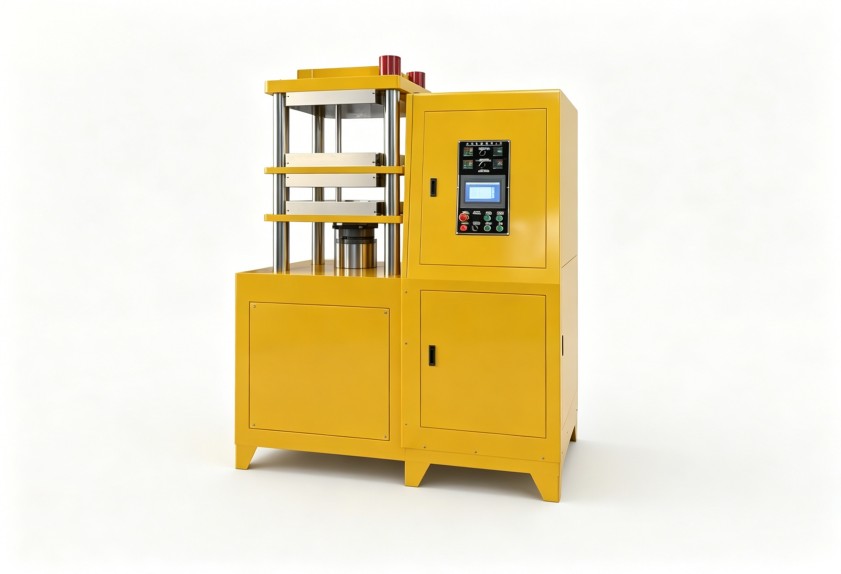
这里的“足够距离”并非固定值,而是需要结合厂房结构、设备吨位、工作频率进行动力学模拟计算。对于日产量超过20吨的中大型产线,我们通常建议预留不少于设备宽度1.5倍的检修与缓冲空间,这不仅是降噪需要,也关乎后期维护安全和效率。
硫化机的噪音水平,与设备本身的制造精度、液压系统设计及锁模力设定直接相关。老旧设备或为降低成本而选用低配置液压系统的设备,在高压保压阶段,液压泵站和管路容易产生持续的啸叫与振动。
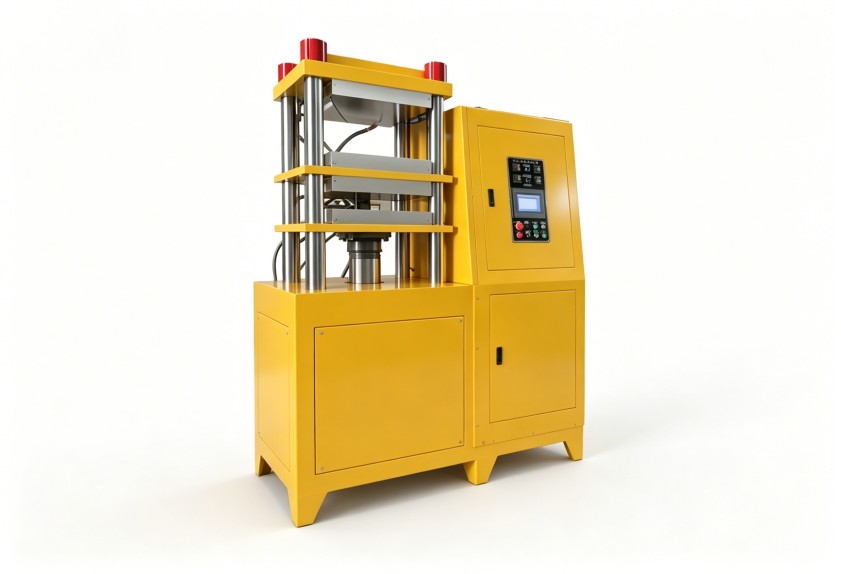
更重要的是工艺参数的匹配问题。例如,为追求效率而设定过短的硫化时间或过高的锁模压力,会导致设备频繁承受极限负荷,加剧机械磨损与冲击噪音。对于锂电正负极材料用的硅胶、氟橡胶等特种胶料,其硫化特性(温度、压力、时间曲线)与传统橡胶不同,若直接套用通用工艺,不仅噪音大,更可能导致产品硫化不均。
因此,治理噪声必须与工艺优化同步进行。我们需要根据具体材料的流变特性,通过实验找到最佳的“温度-压力-时间”平衡点,在保证产品质量的前提下,尽可能采用平缓的升压曲线和适宜的锁模力。这要求设备供应商不仅提供硬件,更要具备深厚的工艺Know-how。利拿实业在与日德专家共建的实验室中,会针对客户的新材料配方进行小试、中试,预先匹配和优化工艺参数,从源头上减少设备因“蛮力”工作产生的异常噪音。
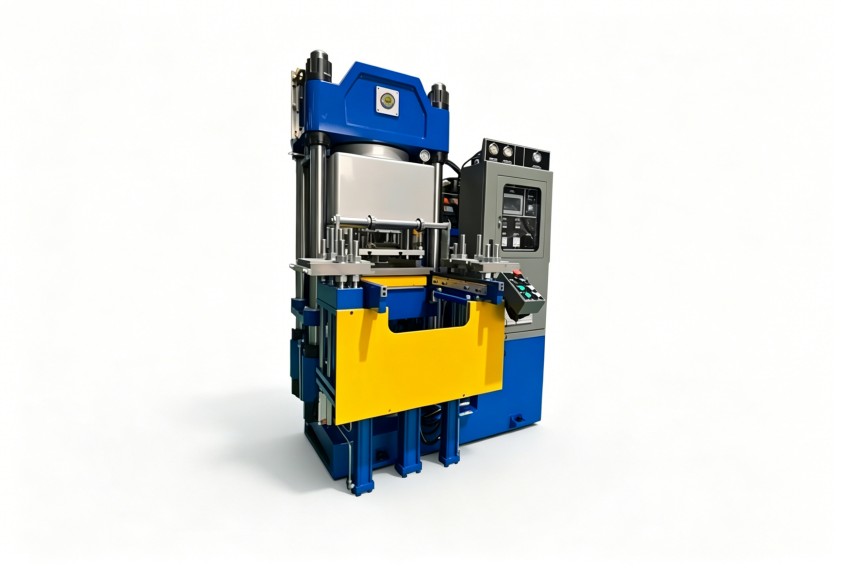
当规划和工艺层面的优化完成后,若噪音值仍接近环评临界线,则需要部署针对性的末端治理措施。这里必须遵循层级化原则,避免本末倒置。
许多客户在计算成本时,只看到末端隔声罩的报价,却忽略了因布局不合理导致的产能损失、因振动传导造成的精密仪器寿命折损等隐性成本。一套基于整厂视角的噪音治理方案,初期投入可能略高,但从全生命周期运维成本看,往往是更经济的选择。利拿实业提供的交钥匙服务,会将环评适配要求前置到工艺设计与设备配置阶段,通过系统集成避免后期“打补丁”式的额外投入。
方案适用边界:本文所述方法主要适用于新建产线规划或大规模产线升级改造项目。对于已建成且空间限制极大的小型车间,治理手段和效果会受到制约,需进行个案诊断。
治理硫化机噪音超标,是一项贯穿规划、选型、工艺与管理的系统工程。它考验的不是单一的“隔音”技术,而是对整厂生产流程与材料工艺的深度理解。
如需结合您的产能规划、材料配方与环评要求,评估系统性的整厂噪音控制与工艺适配方案,可与利拿实业方案团队进一步沟通。

 18046916153
