
对于橡胶密封件制造商而言,生产中最棘手的并非配方研发,而是批次间质量的不稳定。胶料配比一致,模具相同,但成品时而出现毛边飞溢,时而存在局部欠硫,甚至发生界面脱层。许多生产管理者将问题归咎于操作工的责任心或环境温度变化,却忽略了设备本身一个更为基础的维度——工业硫化机在硫化过程中的压力稳定性。压力参数的细微飘忽,是导致密封件外观缺陷和内在性能波动的潜在“元凶”。
在工业硫化机的适用场景中,压力常被简化为合模锁紧的力。然而,对于橡胶密封件这类对尺寸精度和密封性能要求严苛的制品,硫化压力贯穿于整个硫化周期,承担着多重关键使命。其一,确保胶料在模腔内充分流动并填满每一个细微的型腔结构,这是获得清晰棱角和复杂纹理的前提。其二,压力是传递热量的介质,稳定的压力有助于热板或热介质向胶料内部进行均匀、高效的热传导。其三,压力能抑制橡胶在硫化交联过程中因副产物(如气体)产生而导致的内部微孔或表面气泡。
当硫化压力发生波动,这些作用便无法稳定发挥。压力瞬间降低,可能导致胶料在未完全硫化前发生轻微回弹,在分型面形成难以修整的薄飞边;压力过高或不均,则可能造成胶料过度挤压,改变制品局部密度,甚至损伤模具或导致粘模。因此,剖析压力波动的来源,是提升橡胶密封件品质一致性的首要步骤。
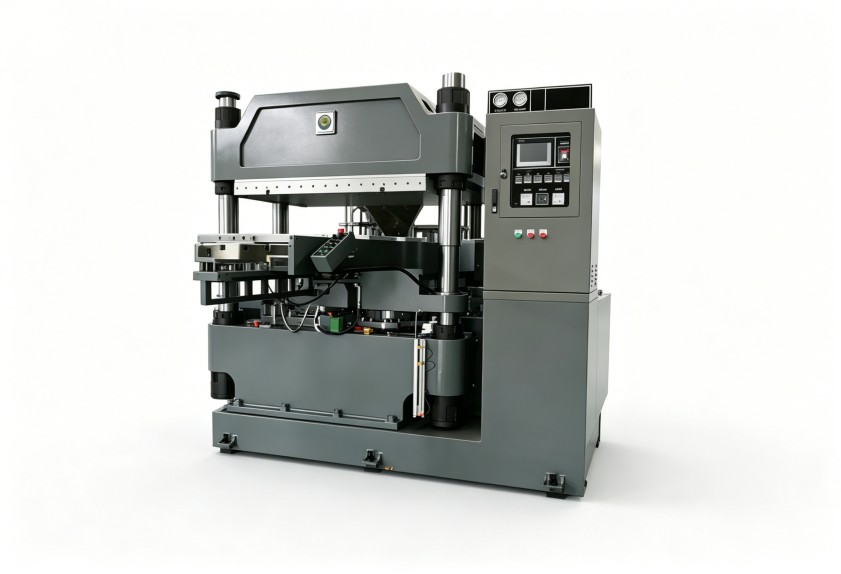
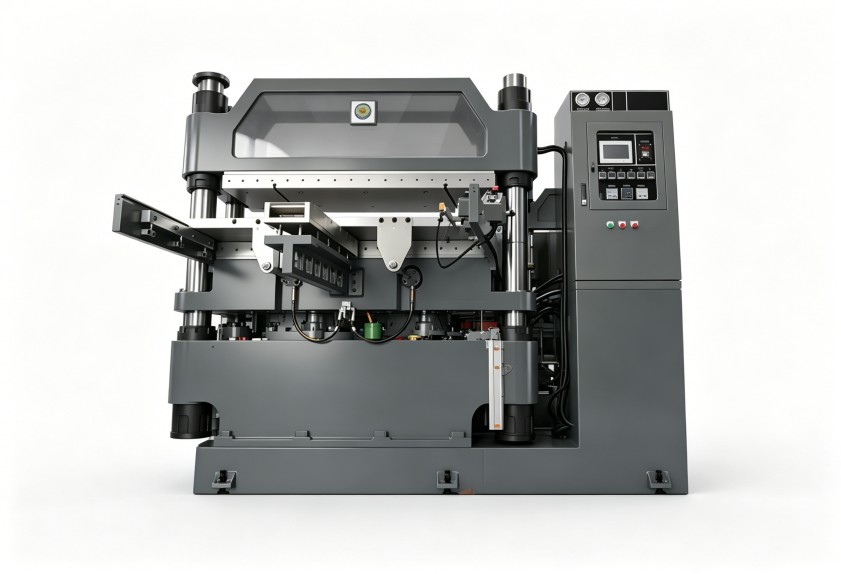
工业硫化机的压力通常由液压系统提供。该系统的配置直接决定了压力输出的平稳性与响应速度。以下几个部件是评估设备压力控制能力的关键:
除设备硬件外,工艺参数的设定不当同样会引发“表现上”的压力问题。操作者需要理解参数与设备响应的关系。
解决压力波动问题,需要将设备维护和工艺监控纳入日常管理。建议建立定期的液压系统检查清单,包括油品清洁度检测、过滤器更换、密封状态检查以及系统压力衰减测试。同时,对于关键规格的密封件产品,在工艺卡上不仅记录温度和时间,也应记录关键的压力设定点及允许波动范围,并将其作为产品质量追溯的工艺参数之一。
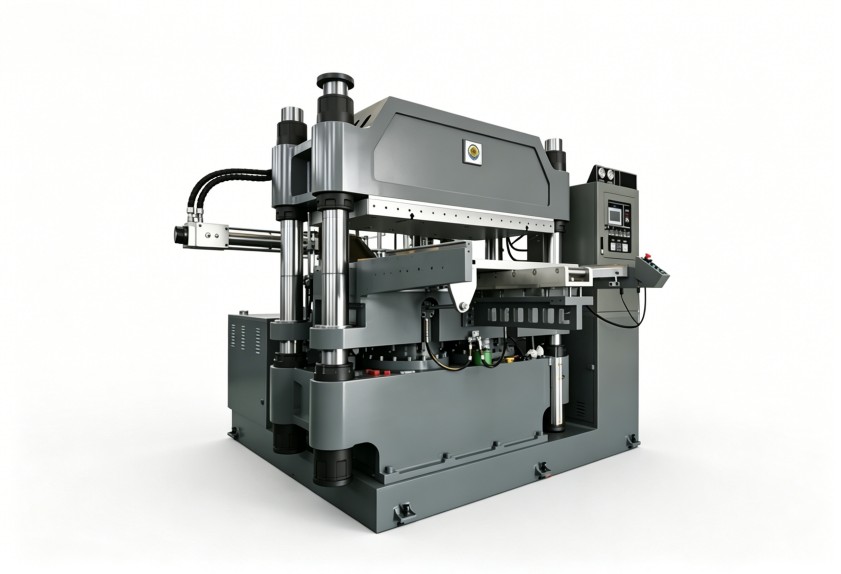
当您发现硫化制品质量出现无规律的波动时,不妨首先监测并记录下整个硫化周期的实际压力曲线,与标准曲线进行比对。这个简单的动作,往往能快速定位问题是源于设备状态、工艺参数还是原材料批次的变化。稳定、可控的压力环境,是橡胶密封件实现高效率、低废品率生产的隐形支柱。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153