
在塑料改性生产中,硫化机压力不稳定不是一个孤立的设备故障,而是直接关联到配方分散度、产品力学性能和批次一致性的工艺痛点。当压力曲线出现波动,可能导致增强填料分布不均、相容剂界面作用不充分,最终造成制品分层、强度不达标或外观缺陷。很多现场工程师会首先怀疑液压系统,却忽略了工艺参数与设备配置不匹配这一更隐蔽的根源。本文将聚焦塑料改性行业,从设备温控精度、液压密封可靠性以及工艺适配性三个关键维度,系统梳理压力不稳定的成因与排查路径,帮助您建立从现象到本质的分析框架,找到稳定成型质量的切实方向。
硫化过程中的压力并非独立变量,它与温度场紧密耦合。对于塑料改性,特别是填充体系或合金体系,物料在模腔内的流变行为对温度极其敏感。
模腔温度不均导致局部粘度差异。 如果硫化机加热板温度均匀性差,或热油/电热管回路设计不合理,会导致模腔内物料受热不均。温度较高的区域物料粘度降低,流动性好,所需填充压力较小;而温度较低的区域物料粘度高,流动阻力大。这种粘度差异使得在相同的设定压力下,物料填充速度和压实程度不一致,液压系统反馈的压力信号便会呈现周期性或随机性波动,以试图补偿这种流动不平衡。这常常被误判为“压力不稳”,实则是温度场问题。
温度波动影响保压阶段压力传递。 在保压补缩阶段,物料持续冷却收缩。如果温控系统精度低,存在超调或滞后的现象,会打乱预设的冷却曲线。物料收缩速率的变化,直接改变了维持恒定压力所需的液压油补充量,反映在压力表上就是保压压力难以稳定。对于尼龙、PBT等结晶性工程塑料,这种影响尤为显著,可能导致尺寸收缩不均或内部缩孔。
排查时,不应仅看温控仪表示值,而应使用多点测温仪实际测量模具不同位置的温度,特别是在生产启动后半小时和连续运行数小时后进行对比,评估其热平衡能力。
这是压力不稳定最直观的原因区域,但排查需要系统性,而非简单更换某个部件。
液压泵与溢流阀的匹配与损耗。 长期使用的变量泵或叶片泵可能出现内泄增大,输出流量和压力出现衰减或脉动。与此同时,作为压力“守门员”的溢流阀或比例阀,若阀芯因油液污染磨损、弹簧疲劳,其响应灵敏度会下降,无法及时准确地调节系统压力,导致设定压力在某个区间内来回振荡。这种波动往往具有周期性特征。
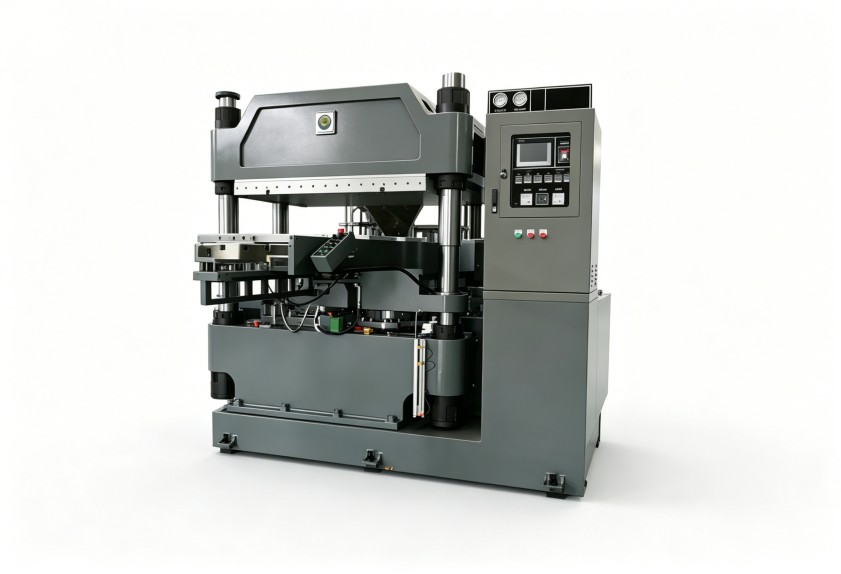
油缸密封失效与油路内泄。 主油缸或提升油缸的密封圈(如Y形圈、格莱圈)磨损或老化,会导致高压油液从工作腔向低压腔或外部渗漏。这种内泄是持续发生的,为了维持设定压力,泵需要不断补油,系统压力在补油间歇便会表现出缓慢下降而后突然回升的“锯齿状”曲线。此外,液压锁、插装阀等控制元件的密封面损伤,同样会造成类似的内泄问题,压力无法有效锁止。
油液清洁度与粘度影响。 液压油长期高温运行氧化变质,或混入杂质、水分,会导致其粘度发生变化,并可能堵塞阀体小孔或加剧泵阀磨损。油液本身作为压力传递介质,其性能劣化会降低整个系统的响应速度和控制精度,使压力调节变得迟缓和不稳定。定期检测油液品质,并保持油箱密封与冷却系统有效,是预防性维护的关键。
塑料改性材料千差万别,从高填充阻燃PP到TPE弹性体,其硫化特性(如收缩率、焦烧时间、流动性)迥异。压力不稳定有时源于用“通用”工艺和设备应对“特殊”材料。
模具设计与填充系数不匹配。 模具流道设计若不合理(如过细、过长、冷料井不足),对于高粘度或剪切敏感的改性料,会产生异常高的流动阻力。此时,若工艺上仍按常规设定注射/加压速度与压力,极易在填充末端产生压力峰值和剧烈波动。同时,料坯重量(或体积)与模腔容积的比值——填充系数至关重要。系数过小,物料不足以在压力下充分压实;系数过大,则会产生过高的排气压力和溢料风险,两者都会迫使压力曲线异常。
设备吨位与精度选型不当。 硫化机的公称吨位决定了其能提供的最大锁模力。如果为追求产量而选用吨位余量很小的设备,在生产需要较高锁模力的扁平制品或大面积制品时,设备可能长期在接近满负荷状态下工作,液压系统稳定性下降,任何微小的扰动都会被放大,表现为压力波动。另一方面,对于精密电子电器件用的改性塑料,其对压力控制精度的要求远高于普通制品,此时需要关注设备是否配备了高响应度的伺服液压系统或比例压力阀,而不仅仅是吨位足够。
针对特定物料的参数优化。 例如,对于含有玻纤的改性料,过快的加压速度会导致纤维取向严重和局部剪切过热;对于阻燃体系,可能需要更平缓的升压曲线以避免阻燃剂迁移。这些都需要根据物料特性,对压力建立时间、多级压力设定等工艺参数进行精细调整,而非套用通用参数。参数设置不当,会直接让设备“工作得很吃力”,压力自然难以平稳。
面对压力不稳定问题,建议遵循从工艺到设备、从外部到内部的顺序进行排查,避免盲目拆卸。
第一步:记录与分析压力曲线与工艺参数。 在发生波动时,详细记录压力表或监控系统的实时曲线,同时关联记录对应的温度、时间参数以及使用的具体物料批次号。观察波动是发生在合模、加压、保压哪个阶段,是周期性还是随机性,这能为定位问题提供首要线索。
第二步:进行工艺参数与物料的交叉验证。 在设备硬件排查前,先用同一批次稳定生产的物料和工艺参数进行重复性测试。如果压力恢复稳定,则问题可能出在物料批次差异(如水分、粒径分布)或本次参数误调。如果问题依旧,则固定使用已知稳定的物料,逐步微调压力、温度、时间参数,观察哪个参数的改变能显著影响压力稳定性,以此判断是工艺适配问题还是设备本身问题。
第三步:分模块检查设备状态。 确认工艺无误后,进入设备硬件排查:
对于涉及设备核心部件(如泵、阀、密封)的维修或更换,建议由专业人员进行。同时,建立定期的预防性维护计划,包括定期更换液压油滤芯、检测密封状态、校准温控仪表,能从根源上减少此类故障的发生。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153