
捏合机是塑料改性行业进行高填充、高粘物料预混的关键设备。一次大修或核心部件更换后,操作人员有时会发现,设备虽然能转,但混出的母料或改性料出现了填料分布不均、局部析出、颜色发花等老问题,甚至比维修前更严重。这往往让生产管理者陷入困惑:配件换了新的,为何效果反而变差?常见的误区是,将问题简单归咎于新部件的“磨合期”或操作工的手法,而忽略了维修过程本身可能对捏合机的两个核心功能——剪切与传热——造成的系统性偏移。本文将聚焦“转子啮合间隙”与“温控系统”这两个维修中最易被忽视的维度,为您梳理一份功能导向的复查清单,帮助您在设备维修后,快速定位混合质量波动的技术原因,并找到工艺调校的明确方向。
捏合机的工作原理,依赖于两根相向旋转的转子(通常为Σ型或Z型)在“捏合区”产生的强大剪切、挤压与拉伸作用。这个作用力的核心控制参数,不是电机的功率读数,而是两根转子叶片之间的最小啮合间隙。这个间隙值,由设备出厂设计设定,并直接决定了物料所受的最大剪切速率和挤压强度。
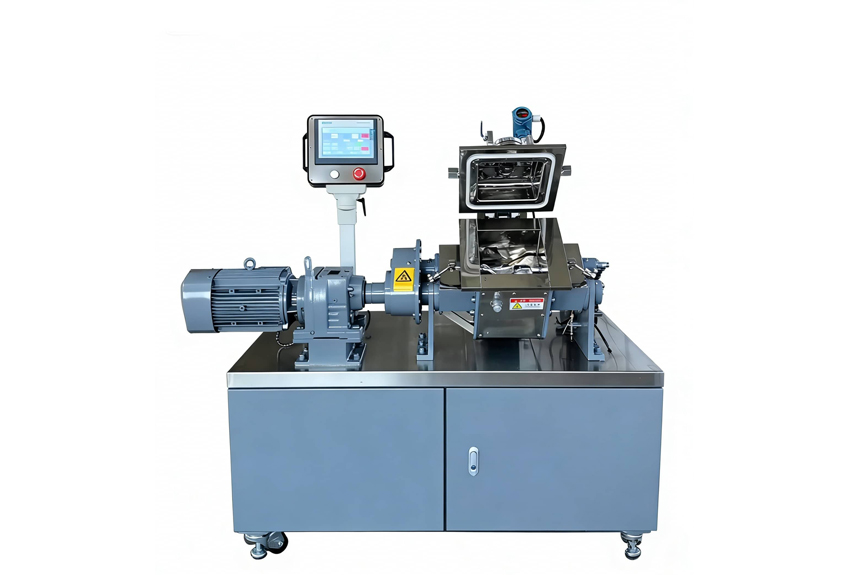
在维修作业中,凡涉及转子轴系、轴承座或壳体衬板的拆卸与重装,都有可能改变这一原始间隙。例如,更换主轴轴承时,如果轴承的安装预紧力与原始标准存在偏差,可能导致转子轴的微小轴向或径向位移;在修复磨损的混炼室衬板后,若未对转子位置进行重新校准,转子叶片与新衬板内壁的间隙,以及两转子间的间隙,都可能发生变化。
这种变化带来的影响是直接的:
因此,一份详尽的《捏合机维修手册》,不仅应包含拆卸与安装步骤,更应明确关键几何尺寸的校准标准与复查方法。维修完成后的验收,不能仅停留在“无泄漏、无异响”,必须包含对核心混合功能参数的确认。
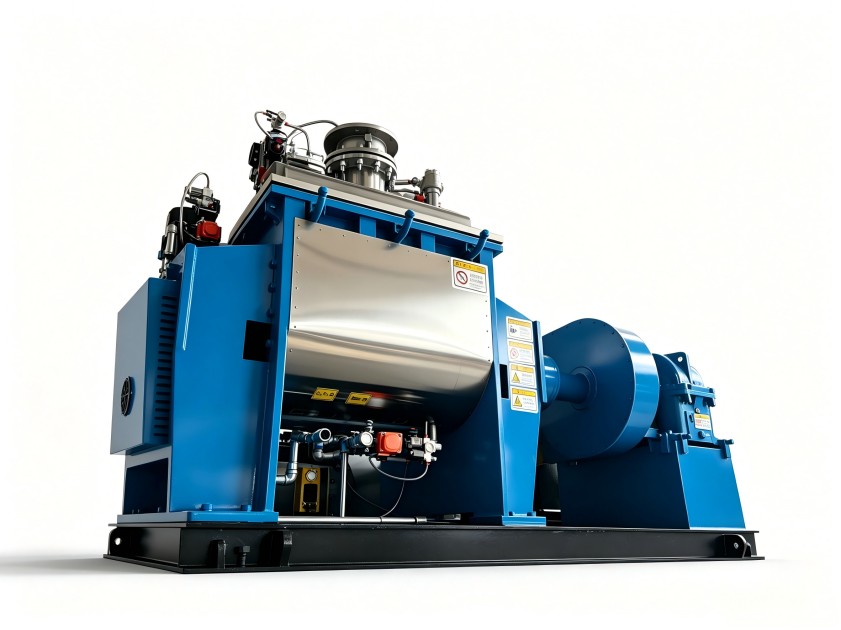
塑料改性工艺对温度极其敏感。树脂的熔融、增塑剂的吸收、填料的浸润以及各类助剂的活化,都在特定的温度窗口内进行。捏合机通常通过夹套或空心转子进行加热/冷却,其温控系统的精度直接关系到配方的稳定实现。
维修作业,特别是涉及液压系统、管路或电气控制部分的维修,很容易对温控系统造成“隐性干扰”:
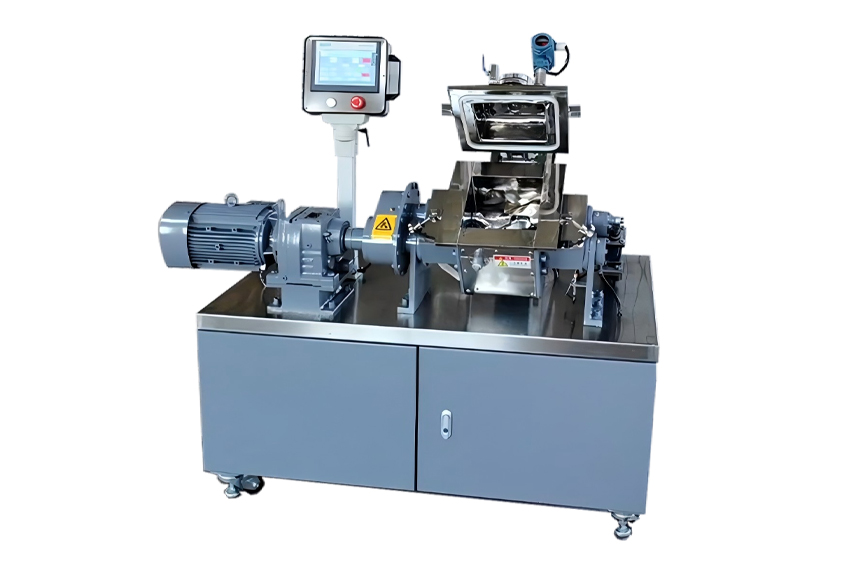
因此,维修后的温控系统,必须进行从传感器到执行元件的系统性校验。这包括使用便携式测温仪对比实测物料温度与显示温度,检查介质循环泵的压力与流量是否恢复至设计值,以及确认控制逻辑与参数设定与维修前工艺要求一致。
认识到上述潜在影响后,塑料改性企业应建立一套针对捏合机大修或关键部件更换后的标准化复产调试流程,这比单纯依赖一份静态的《啮合机维修手册》更为重要。该流程应包含三个步骤:
第一步:机械功能复核。 在空载和低速负载下,检查转子转动是否平稳,有无周期性异响或卡滞感。如有条件,应使用专业工具复查转子间及转子与衬板间的关键点间隙,并与设备图纸或上次大修记录进行比对。
第二步:温控系统验证。 进行冷热态测试:空载升温,观察达到设定温度的时间与稳定性;注入少量基础载体树脂进行负载升温测试,用接触式测温枪测量不同位置物料温度,并与控制面板显示值校准。
第三步:工艺配方验证。 不要立即投入正式生产。应选择一款最具代表性的标准配方进行小批量试生产。通过检测试产物料的各项指标(如填料粒径分布、色差ΔE、熔指等),并与历史合格数据对比,来客观评估设备混合功能是否真正恢复。根据测试结果,微调工艺参数(如混炼时间、温度设定、加料顺序),使设备状态与配方要求重新匹配。
这套流程的核心思想,是将设备维修视作一个可能改变系统变量的“事件”,而复产调试则是确保系统输出(产品质量)重回受控状态的必要环节。
对于塑料改性企业而言,捏合机维修的目的不仅仅是排除故障,更是恢复并保障其核心的混合与温控功能。这就要求设备供应商提供的技术支持,不能止步于故障诊断和零件更换,更应延伸到功能恢复的层面。
一份真正有用的维修指导文件,应紧密围绕如何保持“稳定的剪切”和“精确的传热”这两个生产维度来展开。它需要明确告知维护人员,哪些维修操作会扰动核心工艺参数,以及扰动后应如何检测与校正。这种功能视角的维护理念,有助于企业从“坏了再修”的被动模式,转向“为稳定生产而维护”的主动模式。
利拿实业在多年的橡塑设备研发与服务实践中发现,许多生产波动实际源于设备状态与工艺需求的脱节。我们不仅关注设备本身的可靠性,更注重其工艺输出的一致性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153