

电线电缆料混炼过程中,密炼机出现排料温度偏高、胶料分散不良或漏料时,许多设备管理者的第一反应是拆机检查转子。但实际故障原因经常不在转子本身,而在温控偏差、密封磨损等更隐蔽的位置。盲目拆机不仅增加维修工作量,还可能引入新的装配误差。本文围绕电线电缆密炼机维修方法,从转子间隙、密封结构和温控系统三个维度,梳理一套从判断、拆检到复位验证的维修思路,帮助您减少非计划停机,稳定电缆料批次质量。
电缆料填料含量高,对转子与混炼室壁之间的间隙很敏感。间隙变大时,胶料在转子棱顶与室壁之间得不到充分剪切,表现为混炼时间延长、排料中夹生料,或者同批次黏度波动。判断间隙是否失准,不建议直接拆转子,而是先做几项静态和动态检查。
空载电流是重要参考。如果转子间隙变大,空载电流会低于历史正常值,因为转子与室壁的阻力变小。接着观察负载电流曲线,间隙失准时电流波动往往不规律,且混炼单位能耗下降。还可以在排料后检查转子棱顶表面,若棱顶发亮、磨损痕迹均匀,说明磨损尚未造成明显间隙变化;若局部出现台阶状磨损,则需进一步测量。
测量间隙时应分别在转子端面和混炼室两端取点,比较数值差。间隙调整后,还要复核轴承游隙是否在正常范围,避免因轴承松动造成新的偏磨。这类维修涉及机械精度,操作记录和量具校验同样不能省略。
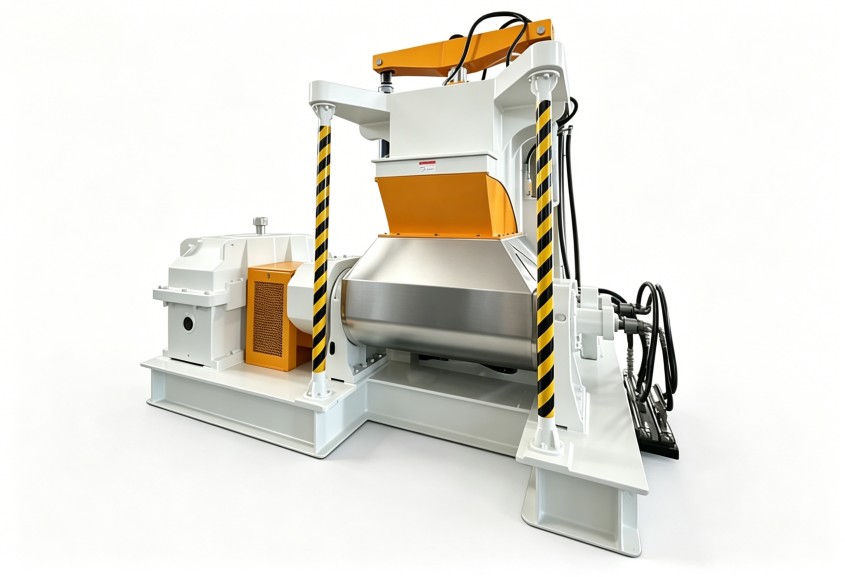
电缆料配方中的增塑剂和填料对密封系统并不友好。密封一旦磨损,粉料会渗入润滑脂,导致轴承早期损坏,具体表现是转子端面漏料、运转异响、电流间歇性升高。很多维修人员处理漏料时只更换密封圈,没有检查油路压力分配,结果装上不久又漏。
规范的维修方法应先清理泄漏区域,确认漏料来自转子端面密封还是卸料门密封。两者维修路径不同:端面密封涉及转子和密封座配合,卸料门密封则要检查门体与门框的间隙。然后检测润滑油泵输出压力和回油流量,判断油路是否存在堵塞。油压正常但回流少,多为油嘴或油道积垢;油压偏低,则要检查泵体磨损和溢流阀。
拆检密封件时,注意观察磨损面是否偏磨。偏磨痕迹通常指向轴承游隙过大或转子径向跳动超差,这时即使换上新密封也维持不了太久。维修完成后,手动盘动转子检查转动灵活性,再启动油泵确认油路循环顺畅。
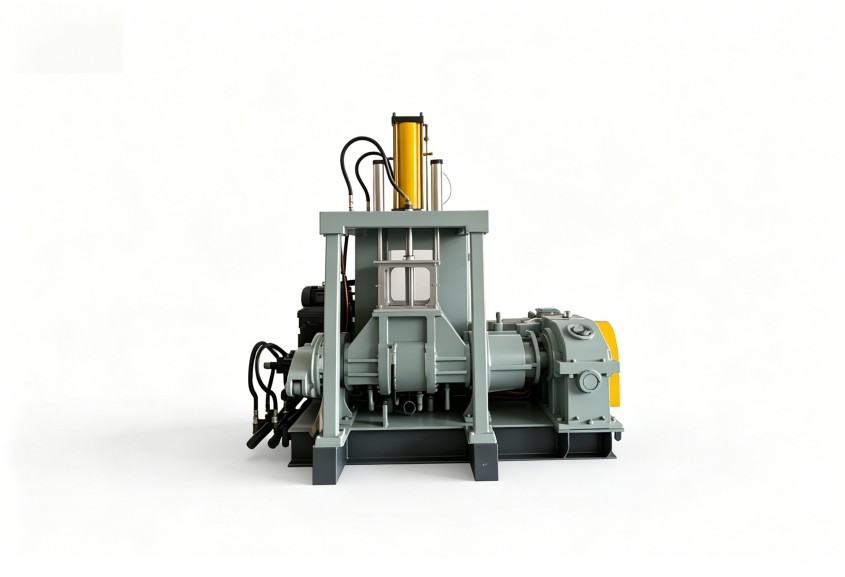
电缆料对混炼温度敏感,温度偏高容易焦烧,偏低则塑化不足。温控系统出现偏差时,排料温度显示值与实际胶温不一致,操作员往往不敢调参。维修时先不要动温控阀块,按从检测到执行元件的顺序排查。
第一步校验测温探头,用标准温度计对比显示值,误差超过公差就更换。第二步检查冷却水管路压力,确认转子内腔和混炼室壁的冷却水流量是否充足。如果压力正常但流量偏小,应怀疑转子内腔结垢或冷却水通道局部堵塞。水垢是电缆料密炼中常见问题,长期使用硬水或未做水处理时尤其明显。清理水垢后还要留意密封水质,必要时加装过滤器。第三步检查温控阀门动作是否灵活,阀芯卡滞会导致温度反复上冲或下跌。整套检查完成后再进行空载升温验证,确保显示温度与实际趋势一致。
维修是否到位,不能只看设备能转。试机分三步:空载运行一个周期,观察电流、异响和温控表现;然后加入少量与生产相同的电缆料胶料,确认排料温度稳定、无冒烟和焦烧气味;最后按正常配方负载运转,连续取样对比黏度和分散性。若两个批次波动明显收窄,说明维修效果达到预期。
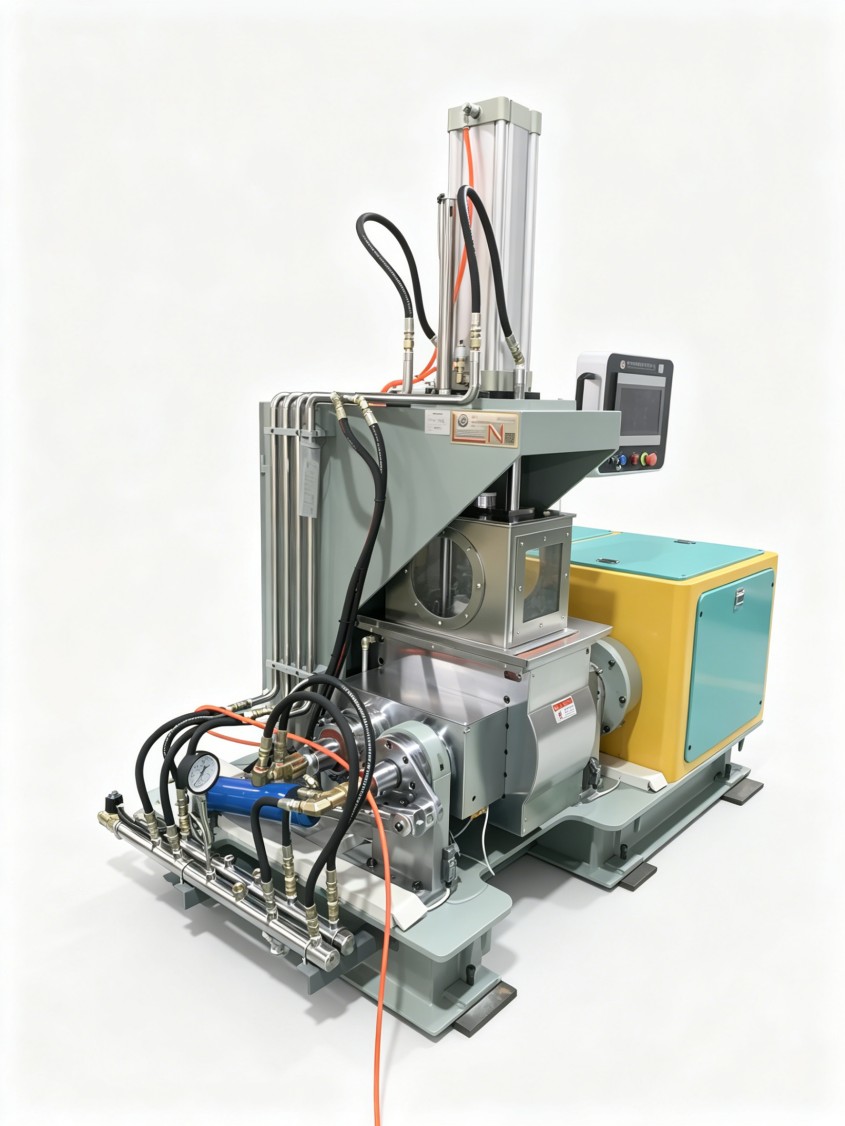
日常点检建议围绕本次维修涉及的内容展开:每月记录转子空载电流、润滑压力和回油状态,每季度校验测温探头,每半年检查转子端面间隙和密封磨损情况。点检数据形成台账,才能在故障复发时快速对比,避免重复拆机。
维修完成后,工艺参数也需要重新确认。转子间隙调整后,同样的转速和填充系数下,胶料实际受到的剪切可能发生变化,原本设定的混炼时间或许不再合适。建议在设备复位后重新做一两批次小样验证,观察电流曲线和排料温度,再决定是否微调转速或填充系数。温控系统维修后,冷却水流量变化也会影响升温速率,操作员需要重新熟悉设备的热响应,才能避免温度控制过度矫枉过正。
把维修方法和日常工艺管理结合起来,才能让电线电缆密炼机维修方法真正落地,而不是设备坏了再救火。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
