
在橡胶密封件生产线上,平板硫化机是决定产品最终性能的关键设备。操作看似简单,但许多工厂却长期被成品中的气泡、局部欠硫或尺寸不稳等问题困扰。这些问题直接导致产品密封性能下降、退货率升高,最终侵蚀利润。常见的误区是将其归咎于胶料配方或员工熟练度,而忽略了设备操作本身——特别是压力控制精度与排气程序设计是否与您的特定胶种和模具相匹配。本文将聚焦于平板硫化机操作中两个常被忽视但至关重要的技术维度:压力系统配置与排气程序设定,帮助您梳理出提升密封件硫化质量与批次稳定性的具体路径。
对于密封件这类对尺寸精度和致密度要求极高的产品,硫化压力的“稳定”和“精准”远比单纯追求最大吨位来得关键。不稳定的压力会导致胶料在模腔内填充不均匀,是产生气泡、飞边厚薄不一、产品密度差异的根源。
压力精度从何而来?
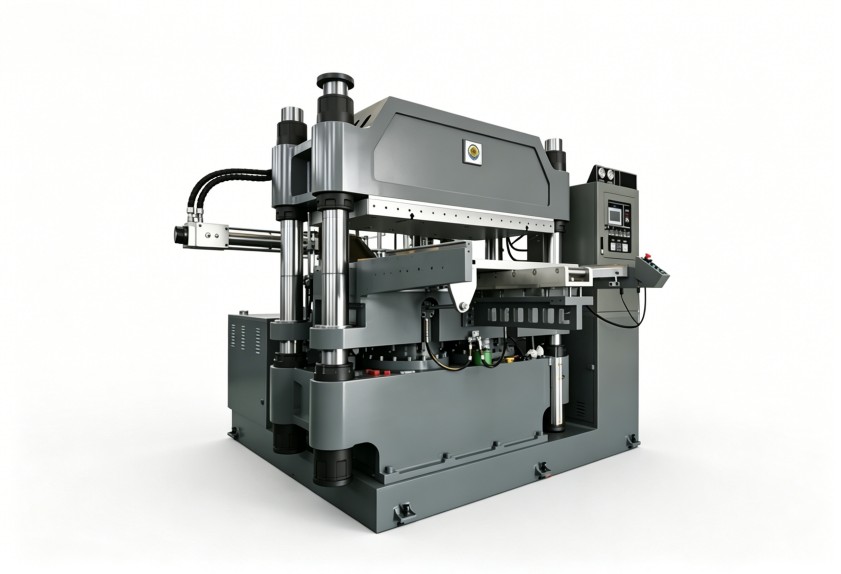
压力精度首先取决于设备的核心配置。一台设计精良的平板硫化机,其液压系统(如油泵、控制阀组)与压力传感器的协同工作必须精确可靠。系统应能在整个硫化周期内,尤其在排气和保压阶段,将压力波动控制在工艺要求的窄幅范围内。对于硬度较高或流动性稍差的特种橡胶密封件,初始加压速度和压力爬升曲线的可编程控制显得尤为重要,这能确保胶料平稳、充分填满模腔的每一个角落,避免裹入空气。
如何评估您现有设备的压力表现?
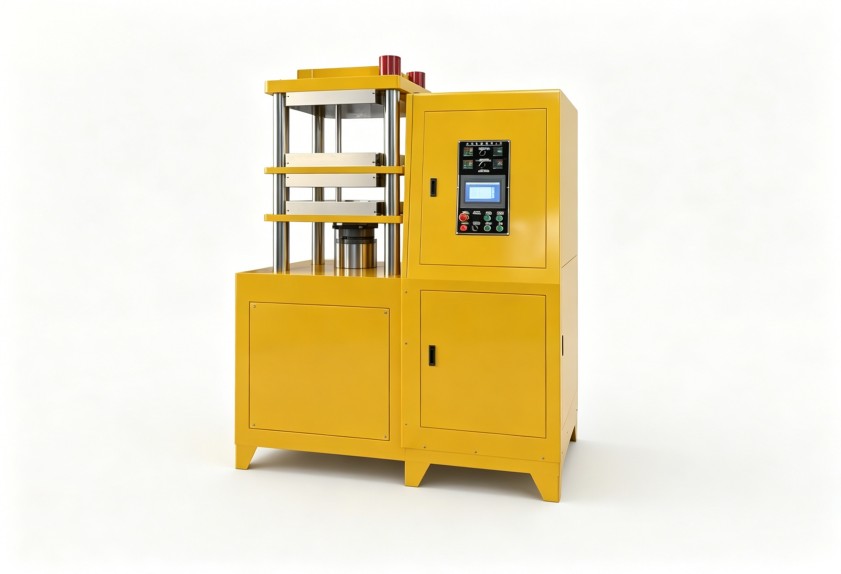
一个简单的自查方法是:记录连续多个硫化周期中,仪表显示的压力峰值与保压值。如果波动范围超出工艺卡规定值的±5%,就需要从设备维护(如液压油清洁度、密封件状态)或控制系统校准上寻找原因。对于追求极致稳定性的高端密封件生产,考虑配备更高精度压力传感与闭环控制系统的设备,是从根源上提升一致性的选择。
排气,是平板硫化机操作教程中必须重点强调的环节。其目的很明确:将模腔内胶料中的空气、水分以及硫化过程中产生的挥发性气体顺畅排出。排气不当是密封件内部和表面产生气泡、明疤的最直接原因。
排气次数、时机与行程的设定逻辑
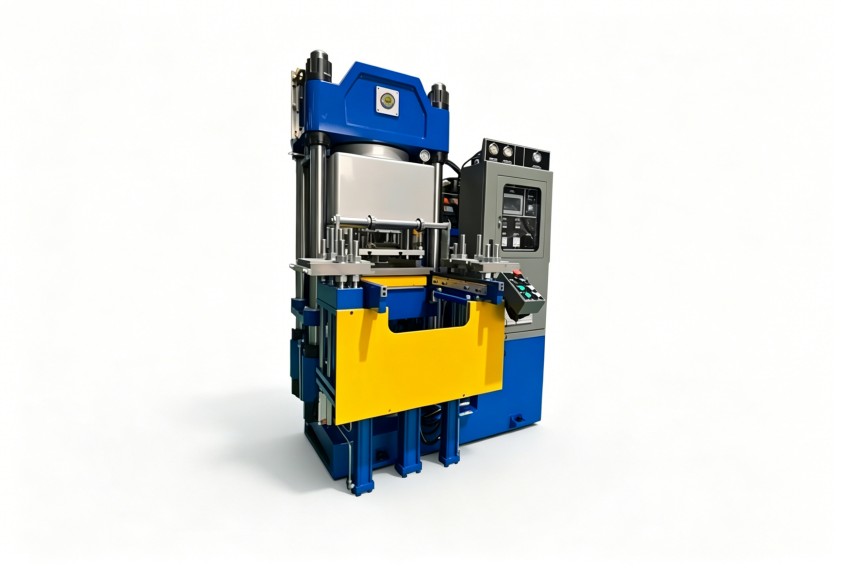
“排气几次、何时排气、排气板开多大缝隙?”这些问题没有固定答案,完全取决于您的胶料特性(门尼粘度、含湿率)、模具结构(排气槽设计)以及产品结构复杂度。通用的原则是:
将排气工艺参数化
成熟的生产管理不应依赖操作工的感觉。应将经过验证的排气次数、每次排气的具体时间点(或压力点)、以及排气行程作为固定的工艺参数,输入到平板硫化机的控制系统中。这样不仅能保证批次稳定性,也降低了对新操作员的培训难度。
抛开压力和排气,单独谈论温度或时间都是不完整的。密封件的硫化质量是温度、压力和时间三者协同作用的结果。压力确保了胶料的致密接触和热传导效率;足够的温度提供了交联反应所需的能量;而精确的时间则控制了交联程度,避免欠硫或过硫。
解决了技术层面的问题,还需要通过管理将其固化,形成稳定产能和质量。
制定可视化操作指导书
一份好的平板硫化机操作教程,不应只停留在文字上。应为每类重点密封件产品制作包含关键参数(硫化温度、压力、时间、排气程序)的可视化作业指导书,并放置在设备旁。这能最大限度减少人为失误。
将设备维护纳入质量管控
定期维护是设备稳定运行的前提。这包括但不限于:检查热板平行度、清洁热板表面、检查液压系统油位与油质、核实压力与温度仪表精度。建议建立基于运行时间的预防性维护计划,而非故障后的补救性维修。
记录与分析工艺数据
鼓励操作员或班组长记录每个批次的关键工艺参数及对应的产品质量抽检结果。当出现质量波动时,这些数据是进行回溯分析、快速定位问题(是设备压力不稳?还是排气参数有误?或是胶料批次差异?)的最有力依据。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153