
在塑料改性生产中,无论是玻璃纤维增强还是阻燃剂填充,最终制品的力学性能、阻燃等级乃至表面光洁度,都直接取决于物料在挤出过程中的分散与分布质量。许多工程师发现,即使配方相同,更换设备或调整产能后,产品性能便出现波动。一个常见的误区是,将问题简单归咎于“设备不够好”或“工艺参数没调对”,却较少系统审视设备本身的配置——尤其是啮合同向双螺杆挤出机的核心配置,是否与您需要处理的物料体系及分散目标深度匹配。本文将从螺杆构型设计与挤出机容积配置两个关键维度展开,帮助您建立从“分散效果”反推“设备配置”的分析框架,从而在选型或工艺优化时做出更精准的决策。
啮合同向双螺杆挤出机的螺杆并非一根简单的螺旋杆,它是由不同功能段的螺纹元件(如输送块、捏合块、齿形盘等)按特定顺序组合而成的复杂系统。这个组合,即螺杆构型,直接定义了物料在机筒内经历的剪切强度、混合方式与停留时间分布,是影响分散效果的“基因”。
捏合块是实现高剪切、打破团聚体(如颜料、某些无机填料)的关键元件。其错列角度的设计(常见有30°、45°、60°、90°)直接关联剪切强度:
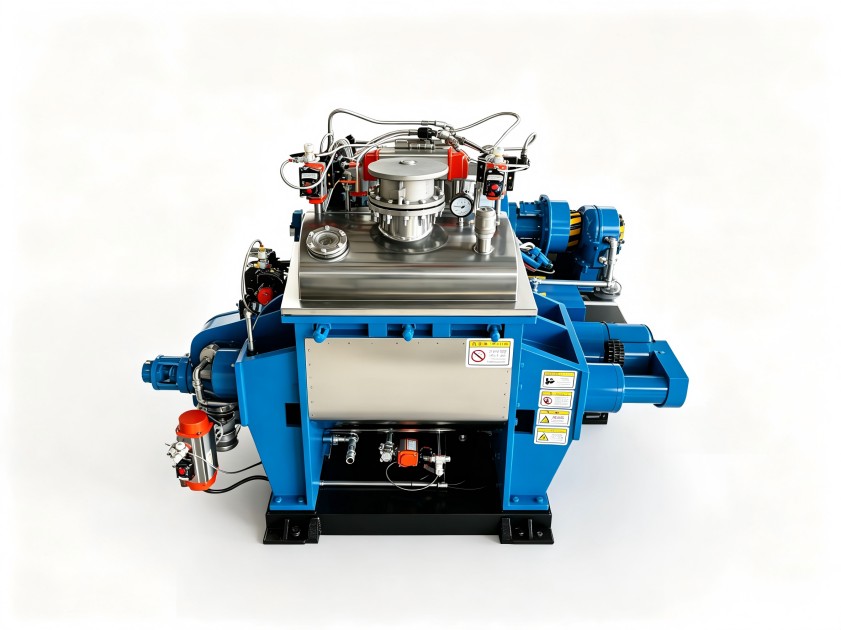
构型策略不是简单地堆砌强剪切元件。对于玻璃纤维增强体系,需要在纤维入口下游设置合适的分散段(中强度剪切)来浸润和分散纤维束,同时在其后设置温和的分布混合段来均化物料,避免纤维过度折断。
纯粹的输送元件保证物料向前运动,而反向元件或大导程元件则能制造回流,增加局部填充度和混合时间。合理的回流区设置可以确保难分散组分有足够的“锻炼”时间。但过多的回流会导致局部温升过高、产能下降,甚至引起物料降解。一个匹配的配置,需要根据物料的分散难易程度和热稳定性,在输送与回流之间找到平衡点。
谈到“塑料挤出啮合机配置”,很多人首先关注的是螺杆直径和长径比(L/D)。这确实决定了设备的基本产能框架。然而,更深层次的影响在于,不同的容积配置决定了工艺操作窗口的宽容度。
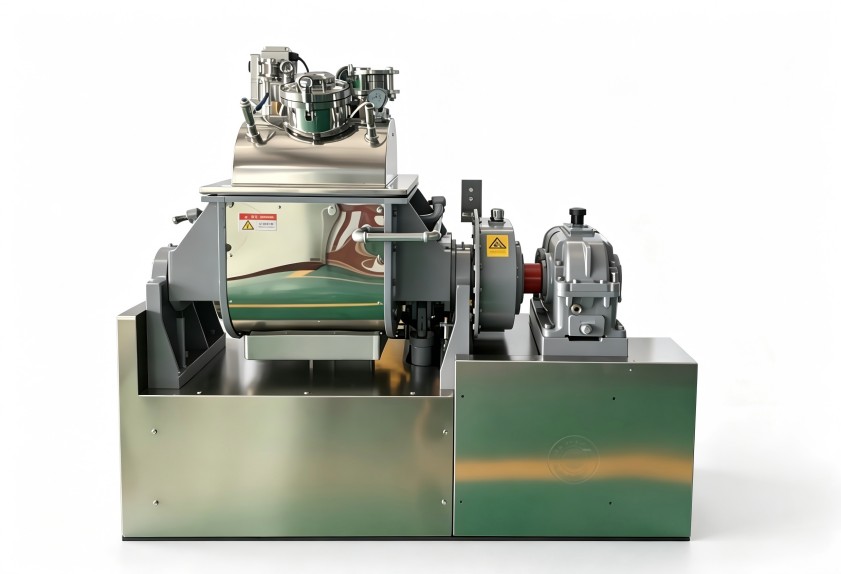
螺杆直径决定了挤出机的理论比容积(单位转速下的输出量)。选择更大直径的设备来满足高产能需求时,必须意识到:
因此,对于需要高填充、高剪切(如高比例矿物填充)的改性任务,不能仅凭直径选型,必须评估其扭矩密度(单位体积所能提供的扭矩)是否足够,否则会出现“小马拉大车”,转速上不去,分散效果差。
更长的长径比提供了更多空间来排列复杂的螺杆构型,可以更精细地划分物料处理的各个阶段(如熔融、排气、分散、均化、二次排气等)。这对于多组分添加、需要脱挥(如去除残留单体或水分)的工艺至关重要。但是,过长的长径比也会增加驱动功率、设备成本和厂房空间要求。一个恰当的塑料挤出啮合机配置,其长径比应刚好满足工艺所必需的功能段排布,避免冗余。
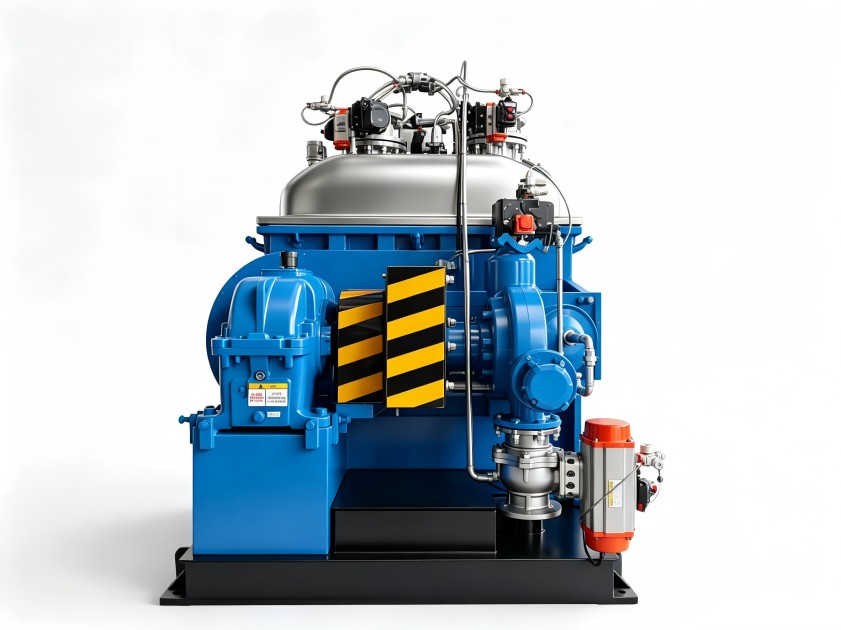
将上述两个维度结合具体场景,能更清晰地理解配置的逻辑。
痛点:阻燃剂(如氢氧化铝、氢氧化镁)填充比例高(可能超过60%),物料粘度剧增,分散困难,且阻燃剂对剪切热敏感,温度过高会失去结晶水,影响阻燃效率。
配置回溯分析:
痛点:需要将连续玻纤纱束良好浸润、适度剪断并均匀分散于熔体中,纤维长度保留是关键指标。
配置回溯分析:
面对复杂的物料体系和工艺目标,理想的啮合挤出机配置往往是“定制化”的产物。在选型或优化现有设备时,您可以遵循以下思路:
利拿实业在橡塑混炼设备领域拥有超过十五年的研发经验,在处理包括塑料改性在内的复杂物料体系时,我们深刻理解螺杆构型与容积配置的协同重要性。我们的技术团队擅长根据客户具体的物料配方与性能要求,进行非标化的塑料挤出啮合机配置设计与论证。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153