
在塑料改性生产中,色母粒的质量直接决定了下游产品的外观一致性。很多厂家在实际运行过程中会发现,即便配方正确,产出的色母粒依然存在微小色点、色相不均或颗粒表面粗糙、直径不一的情况。这类问题通常被简单归结为“原材料质量”,但深层原因往往在于混炼阶段的剪切力分布不均或造粒端的温度波动,导致物料在短时间内未能达到真正的分子级分散。
要提升色母粒的品质,不能仅依赖提高转速,而应从设备结构的剪切机制、物料在腔室内的流动状态以及热量传递的精准度这三个维度进行优化。
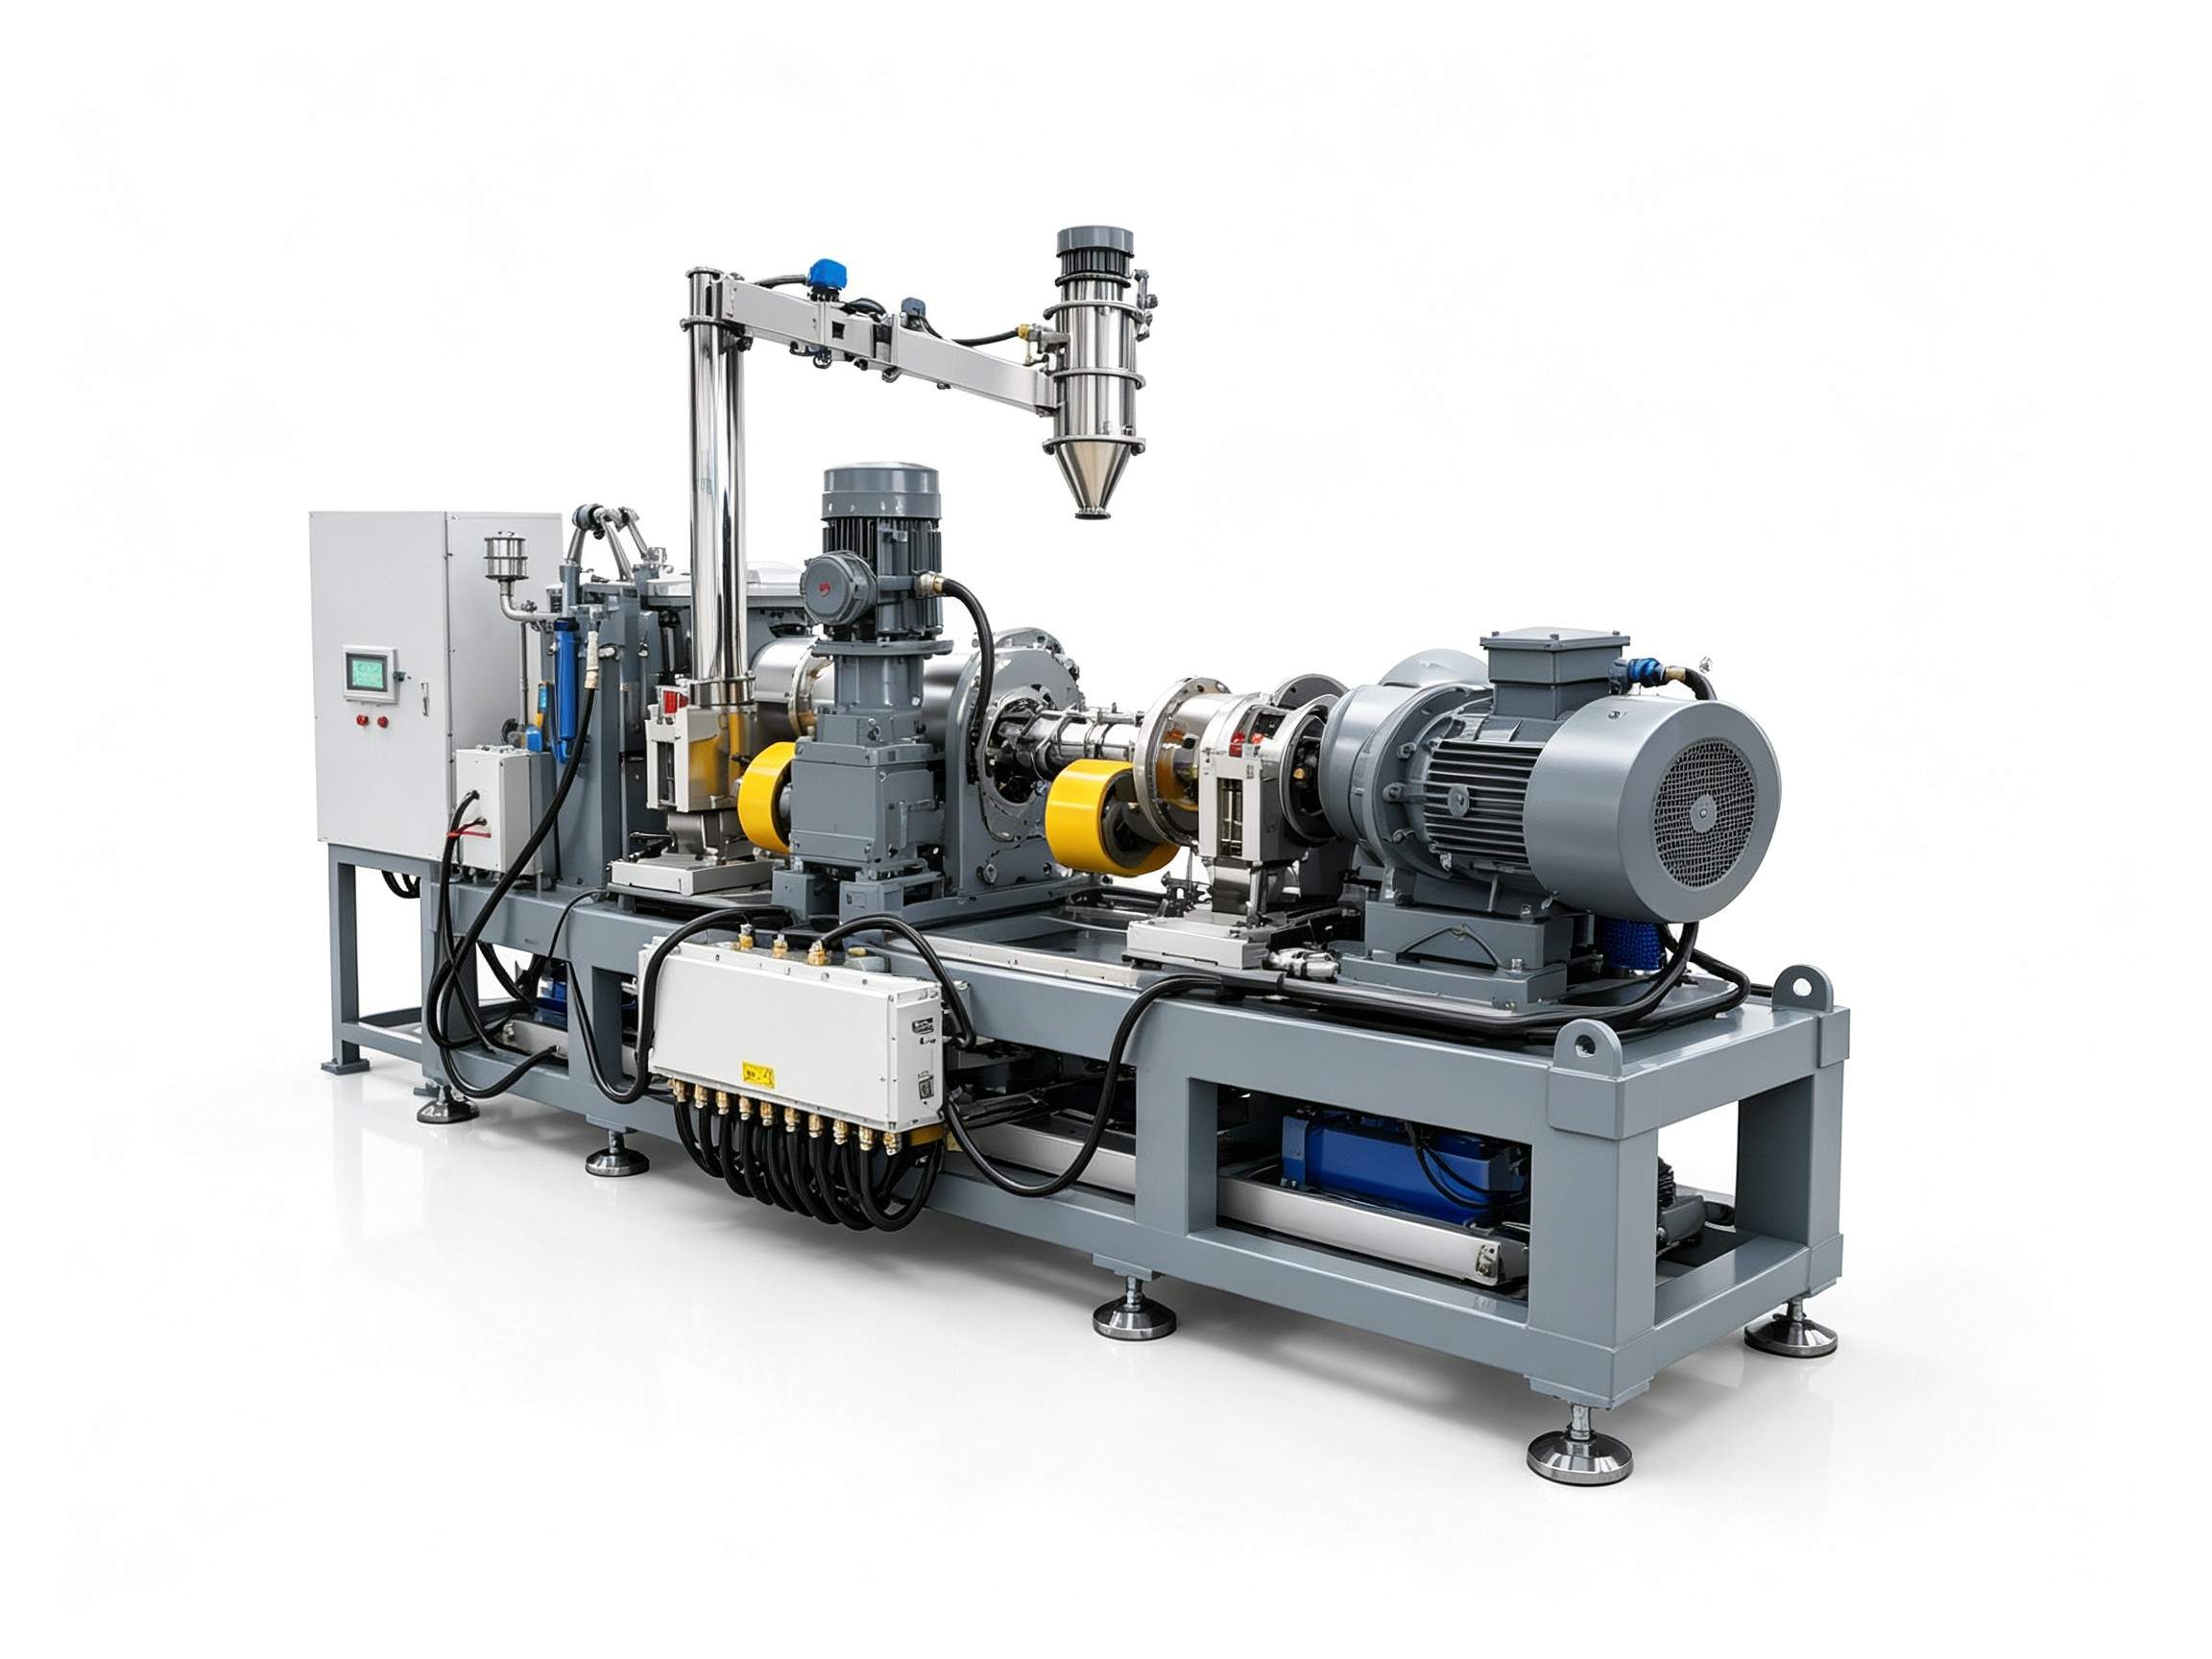
色母粒的生产核心在于将颜料或填料均匀地分布在载体树脂中。如果设备仅提供简单的搅拌,物料在腔室中容易形成“死区”,导致部分物料过混,部分物料未被剪切。
高效的捏合机制应当具备强烈的剪切和挤压作用。通过优化转子形状(如采用特定的叶片角度或组合结构),可以使物料在捏合过程中不断经历“剪切-拉伸-折叠”的循环。这种高强度的动态剪切能迅速打破颜料团聚体,使其在基材中充分展宽。

对于粘度差异较大的物料,转子与腔壁之间的间隙控制至关重要。间隙过大会导致物料在壁面产生滑动,降低实际剪切能;间隙过小则会增加设备磨损并导致局部过热。因此,在选型时应关注设备是否支持根据物料特性调整剪切强度。

很多生产线在追求产能时,习惯性地增加单次投料量,这往往是导致色母粒质量波动的诱因。填充系数(物料体积与腔室容积的比率)直接影响物料的流动轨迹。
当填充系数过高时,物料在腔室内的相对位移减少,导致剪切作用减弱,物料在内部产生“团块”流动,最终成品会出现明显的色点。相反,填充系数过低则会导致物料在腔室壁上停留时间过长,容易引起局部热降解,影响色母粒的物理性能。
合理的物料流动应呈现出有序的循环状态。通过精确计算投料量与排料速度的匹配,确保物料在捏合区域有足够的停留时间以完成分散,同时在进入造粒端前保持均匀的压力和温度。
温度是影响色母粒物料粘度及颗粒成型的关键变量。在捏合造粒一体机的运行过程中,热量来源分为两部分:外部加热和物料剪切产生的内能。
如果温控系统响应迟缓,容易出现以下问题:
优化方向在于采用分区温控与高效的冷却系统。捏合区应确保能够迅速导出多余的剪切热,而挤出造粒段则需要维持极高的温度稳定性,确保物料在切粒瞬间处于最佳的塑融状态,从而获得表面光洁、尺寸统一的球形或圆柱形颗粒。
不同基材(如 PE, PP, ABS, PET 等)的熔融指数和热稳定性差异巨大,这意味着没有一套通用参数能适配所有色母粒。
在评估设备方案时,建议重点考察以下维度:
利拿实业凭借 15 年以上橡塑设备研发经验,通过 70 多项自主专利技术,能够针对不同粘度和填充率的色母粒工艺,提供从转子设计到温控系统的非标定制化方案,帮助企业在提升分散度的同时降低能耗。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153