
在色母粒生产线上,批次间的颜色差异和颜料分散不均是最让技术主管头疼的质量波动之一。当排查完原料、预混和密炼工序后,问题依然反复出现,很多工厂会将目光投向最后的造粒环节——尤其是集捏合与挤出功能于一体的小型设备。常见的误区是,认为这个环节只是“塑化成型”,对颜色和分散的最终影响有限。本文将从小型捏合挤出造粒机的工艺参数、核心配置与配方适配性三个角度展开,为你梳理在捏合挤出段稳定品质、减少色差的具体改善方向。
一套典型的小型捏合挤出生产线,在完成密炼或高速混合后,承担着对物料进行最终分散、塑化和造粒的任务。这个过程并非简单的“过一遍机器”。对于色母粒这种对分散均匀性要求极高的产品,捏合段的剪切、揉搓作用,以及挤出段的建压、塑化过程,都会对颜料团聚体的最终打破和均匀分布产生“二次精修”效果。如果工艺设置不当,前道工序已经初步分散的颜料可能重新团聚,或者因局部过热导致载体树脂降解,从而引起色差。因此,这个环节的工艺控制,直接关系到产品品质的“最后一公里”。
在小型捏合挤出造粒机的操作中,温度与剪切力是相互耦合的核心变量,对色母粒的分散和颜色稳定性至关重要。
色母粒的载体树脂(如PE、PP)和颜料对温度敏感。捏合腔和机筒各段的温度设置必须精确,且波动要小。温度过低,树脂塑化不充分,剪切力过大反而可能损伤设备或造成颜料“打滑”,分散不开;温度过高,则可能导致部分热敏性颜料变色或树脂热氧降解,产生黄变,这是批次色差的重要诱因。因此,设备的温控系统应具备多段独立控温和高精度反馈能力,确保从进料、捏合到挤出、切粒,整个过程的温度曲线符合特定配方的要求。

捏合转子的设计(如Z型、∑型)和转速决定了剪切强度。对于无机颜料或部分易分散有机颜料,适度的剪切力足以实现良好分散;但对于高色素碳黑或某些难以分散的有机颜料,则需要更高的剪切强度。然而,过高的剪切又会生热过多,带来温控挑战。一台性能良好的设备,应能提供较宽的、可平稳调节的转速范围,并配合高效的冷却系统,让操作者能够根据颜料特性,找到剪切力与温升之间的最佳平衡点。
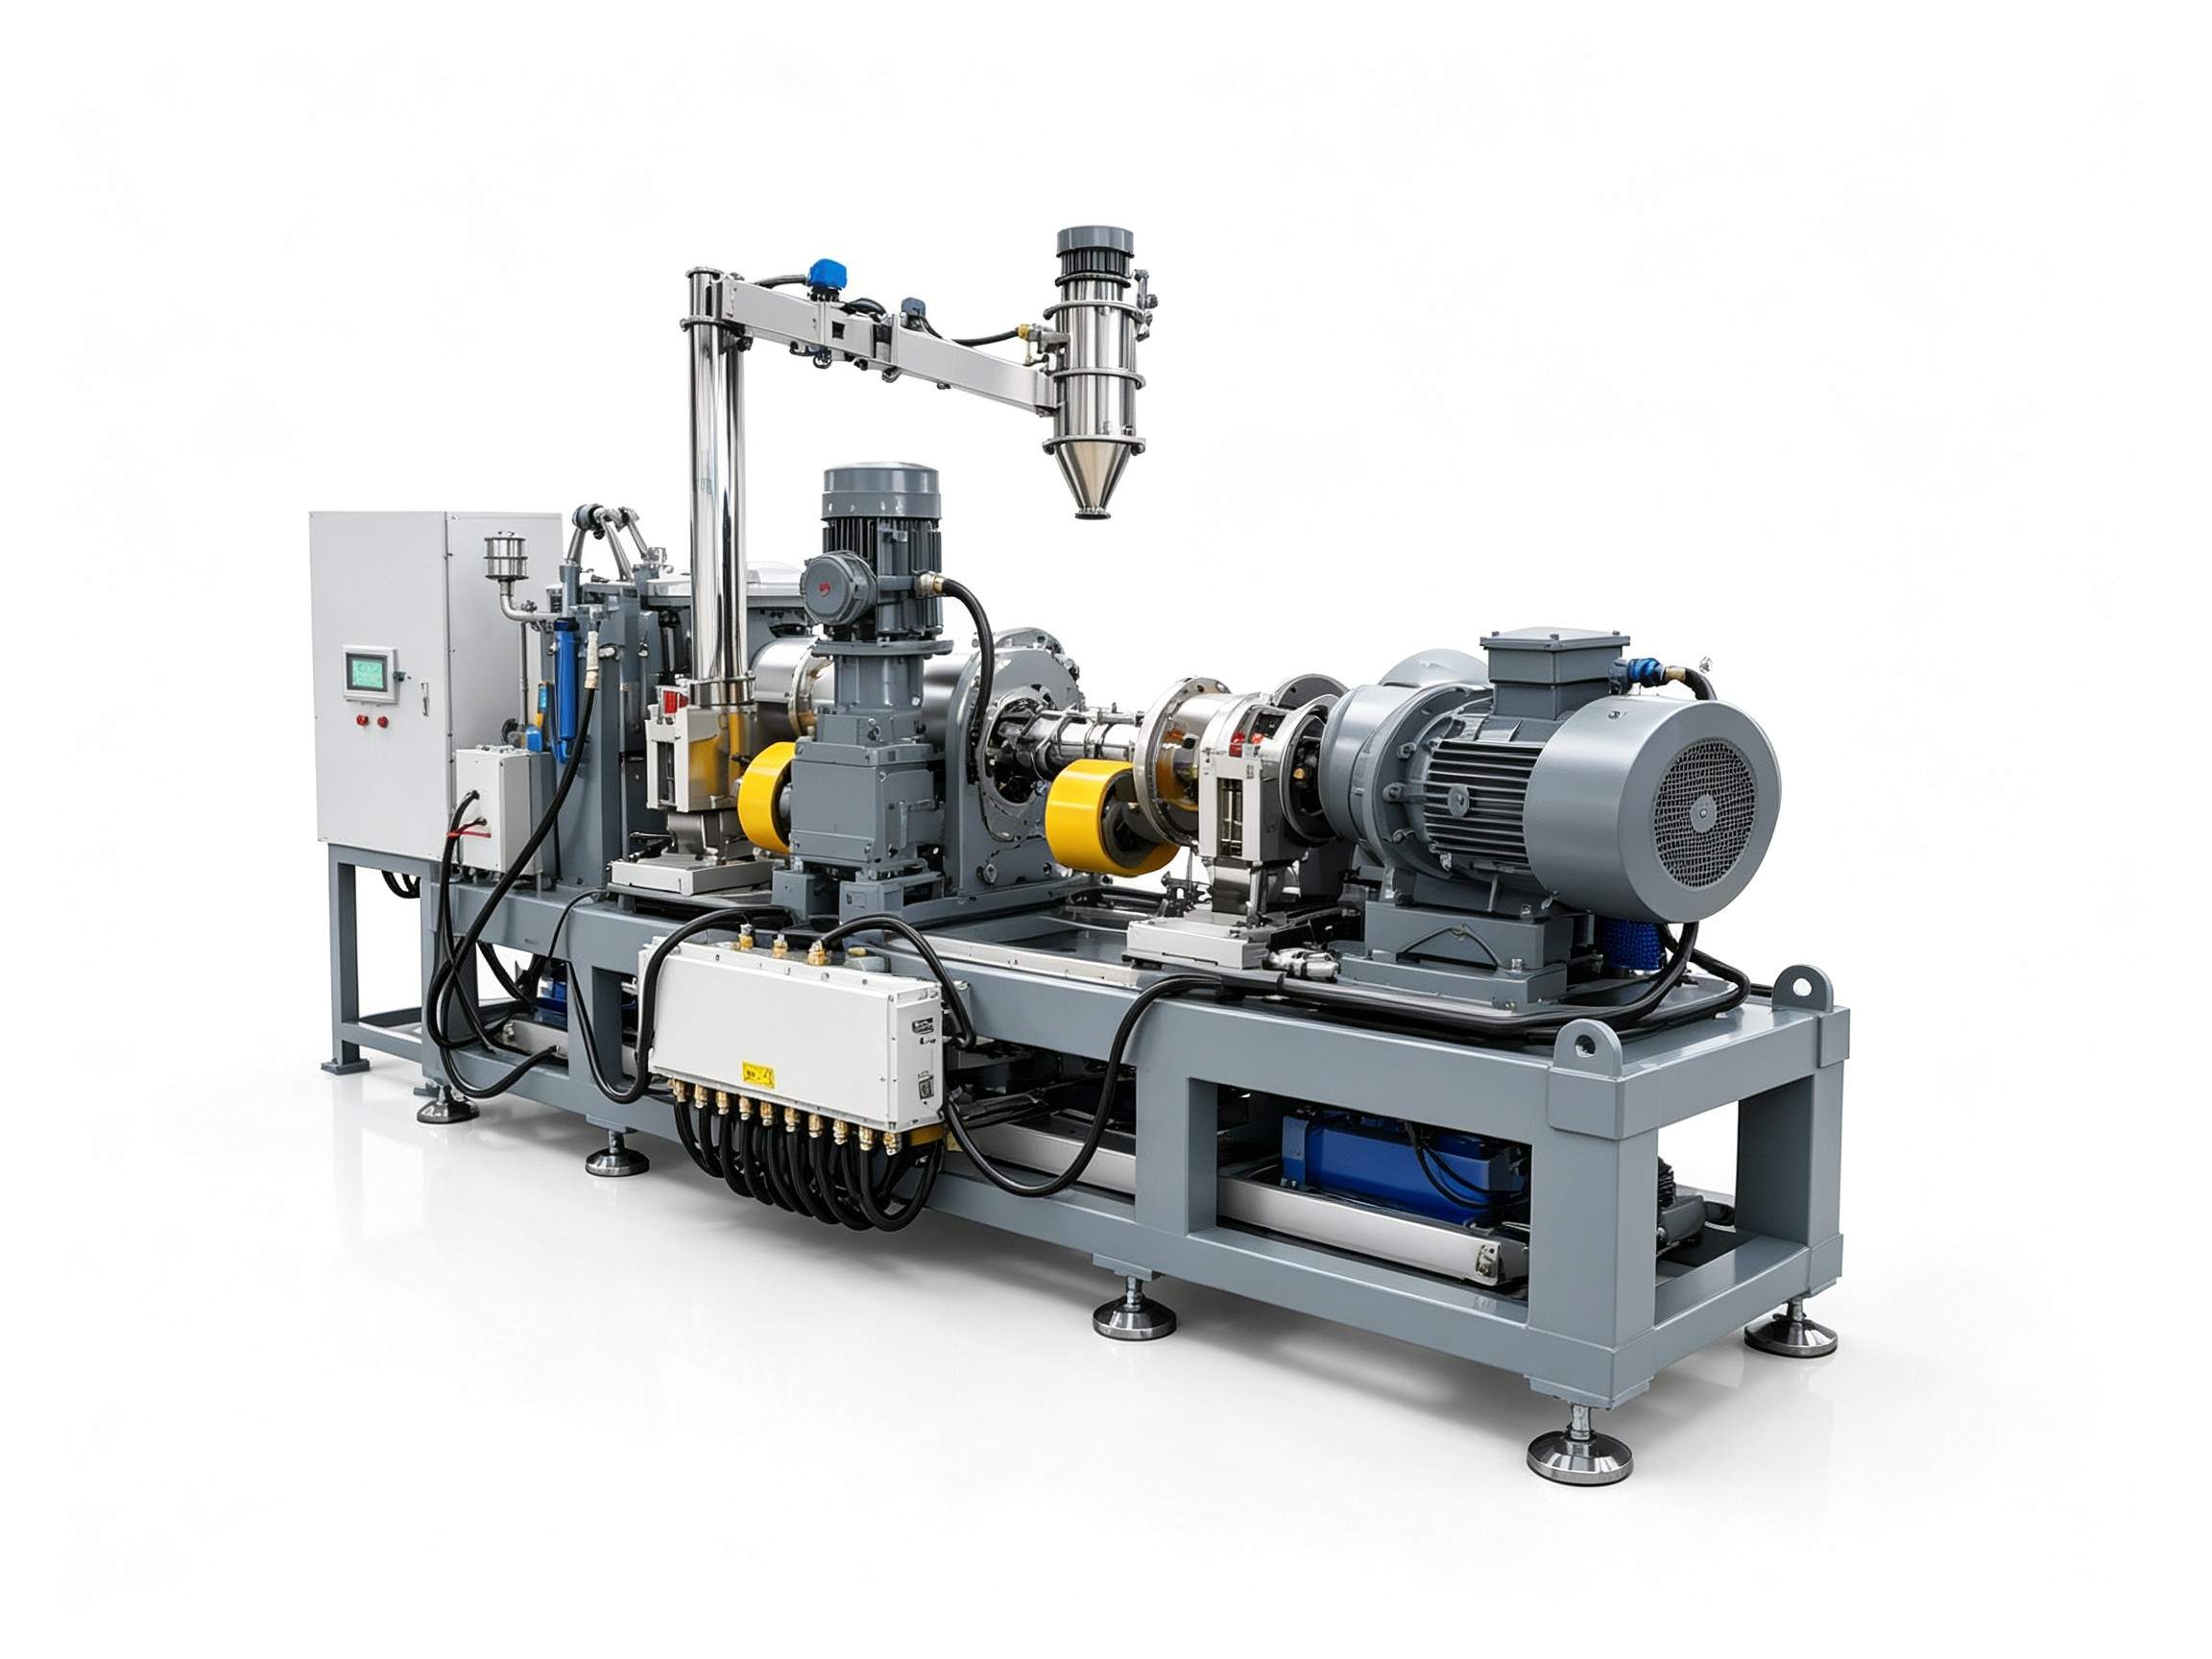
为色母粒生产选择小型捏合挤出造粒机,不能只看产能,更需关注其配置是否针对精细化工物料的特点进行了优化。
容积是选型的基础,但更重要的是腔体与转子的设计能否实现高填充系数下的均匀混炼。色母粒生产批量可能不大,但要求每批次高度一致。较小的腔体容积有利于减少每批投料量,方便配方调整和小批量订单生产。转子设计应能产生强烈的轴向和径向物料交换,避免死角,确保即使是添加量很少的颜料也能在树脂中均匀分布。此外,腔体通常需要设计成可完全打开或便于清洁的结构,以方便快速换色,减少交叉污染。

色母粒生产对清洁度要求高,任何润滑油脂的泄漏都是灾难。因此,传动系统(特别是轴承部位)的密封可靠性必须过硬,最好采用长效润滑或特殊的密封形式,杜绝油污风险。同时,传动系统需要运行平稳,保证转速恒定,因为转速的波动会直接转化为剪切力和输入热能的波动,影响分散稳定性。
没有一种工艺参数能通吃所有色母粒配方。设备的使用效果,很大程度上取决于其能否灵活适配不同的物料体系。
生产高浓度色母粒时,颜料含量高,物料粘度大,对设备的扭矩和分散能力要求更高,同时产生的摩擦热也更多,需要更强的冷却能力。而生产普通浓度母粒时,可能更关注产量的稳定性和换色的便捷性。在选型或调整现有设备工艺时,必须明确主导产品类型,并测试设备在对应工况下的实际表现。
从聚乙烯切换到聚丙烯,或者加工工程塑料基的母粒,物料的熔融特性、加工温度窗口和热稳定性截然不同。这就要求捏合挤出机的温控系统有足够的调节范围和精度,加热冷却响应要快。同时,螺杆和机筒的材质是否需要针对特定树脂的磨损性或腐蚀性进行升级,也是在长期生产中需要考虑的适配问题。
即便拥有了合适的设备,缺乏规范的操作同样会导致品质波动。重点应放在投料顺序、工艺参数记录和日常维护上。建立标准的升温程序、固定的投料量(控制填充系数)和详细的参数记录表(各段温度、主机电流、出料外观等),有助于在出现色差时快速回溯原因。定期检查捏合转子间隙、清理滤网、校准温控仪表,这些维护工作能保证设备长期处于最佳工作状态。
对于色母粒这类精细化工产品,将生产稳定寄希望于单一环节是不现实的,但确保每个环节,尤其是捏合挤出造粒这一终端环节的稳定与可控,是达成高品质目标的必要条件。从工艺参数的精调,到设备配置的针对性选择,再到与配方的灵活适配,每一步都需要基于对物料特性的深刻理解。
如需结合您的具体色母粒配方体系、产能要求和换色频率评估设备方案与工艺优化方向,可联系利拿实业技术团队进一步沟通。
 18046916153