

在色母粒行业,为提升产品竞争力或满足特定客户需求,配方中颜料或填料的含量不断提升已成为常态。然而,许多企业发现,当使用原有的连续式捏合造粒生产线处理高颜料含量的配方时,设备虽然仍在运转,但实际产量却低于设计值,甚至出现波动。更棘手的是,伴随产量“打滑”而来的,往往是分散均匀性下降和单位能耗上升。问题的根源,常常不在于设备“坏了”,而在于其核心配置与不断演进的配方体系之间出现了“错配”。仅仅关注主机功率或螺杆转速,往往无法触及本质。本文将避开泛泛而谈的“效率提升”,聚焦于转子构型适应性、填充系数的动态控制以及针对性的温控策略三个具体维度,帮助色母粒生产商重新审视其产线,找到稳定产能与品质的关键锁扣。
捏合转子的设计,直接决定了物料在机腔内的剪切、挤压、拉伸与置换混合的效果。对于通用型或低填充的色母粒配方,标准啮合型或桨叶式转子或许可以胜任。但面对高颜料含量(尤其是高比例无机颜料或碳黑)的配方,物料的流变特性会发生显著改变——流动性变差,摩擦生热加剧,对转子的“抓取”和“输送”能力要求更高。
此时,如果转子构型不合适,会出现几个典型问题:一是物料在转子表面“打滑”,有效剪切输入不足,导致分散不均,为了达到分散效果被迫延长停留时间,牺牲了产量;二是物料向前输送效率低,机头出料不稳定,造成产量波动;三是局部死区增加,容易导致颜料过热或产生降解。因此,针对高填充色母粒,转子设计需要更强的正向输送能力和更有效的轴向置换作用,确保高粘度、高摩擦的物料能被持续、稳定地推向机头,而非在机腔内无效地循环消耗能量。这不仅仅是“加强”这么简单,而是需要对螺旋升角、捏合块角度与长度进行系统性适配。
在设备选型时,生产商会被告知一个“额定”的填充系数。但在实际运行中,尤其是处理不同配方时,填充系数是一个需要动态管理的工艺变量。对于连续式捏合造粒设备而言,填充率过高,会导致电机负载急剧增加、散热困难,甚至发生过载停机;填充率过低,则物料所受的剪切和挤压不足,混合效果差,设备能力闲置。
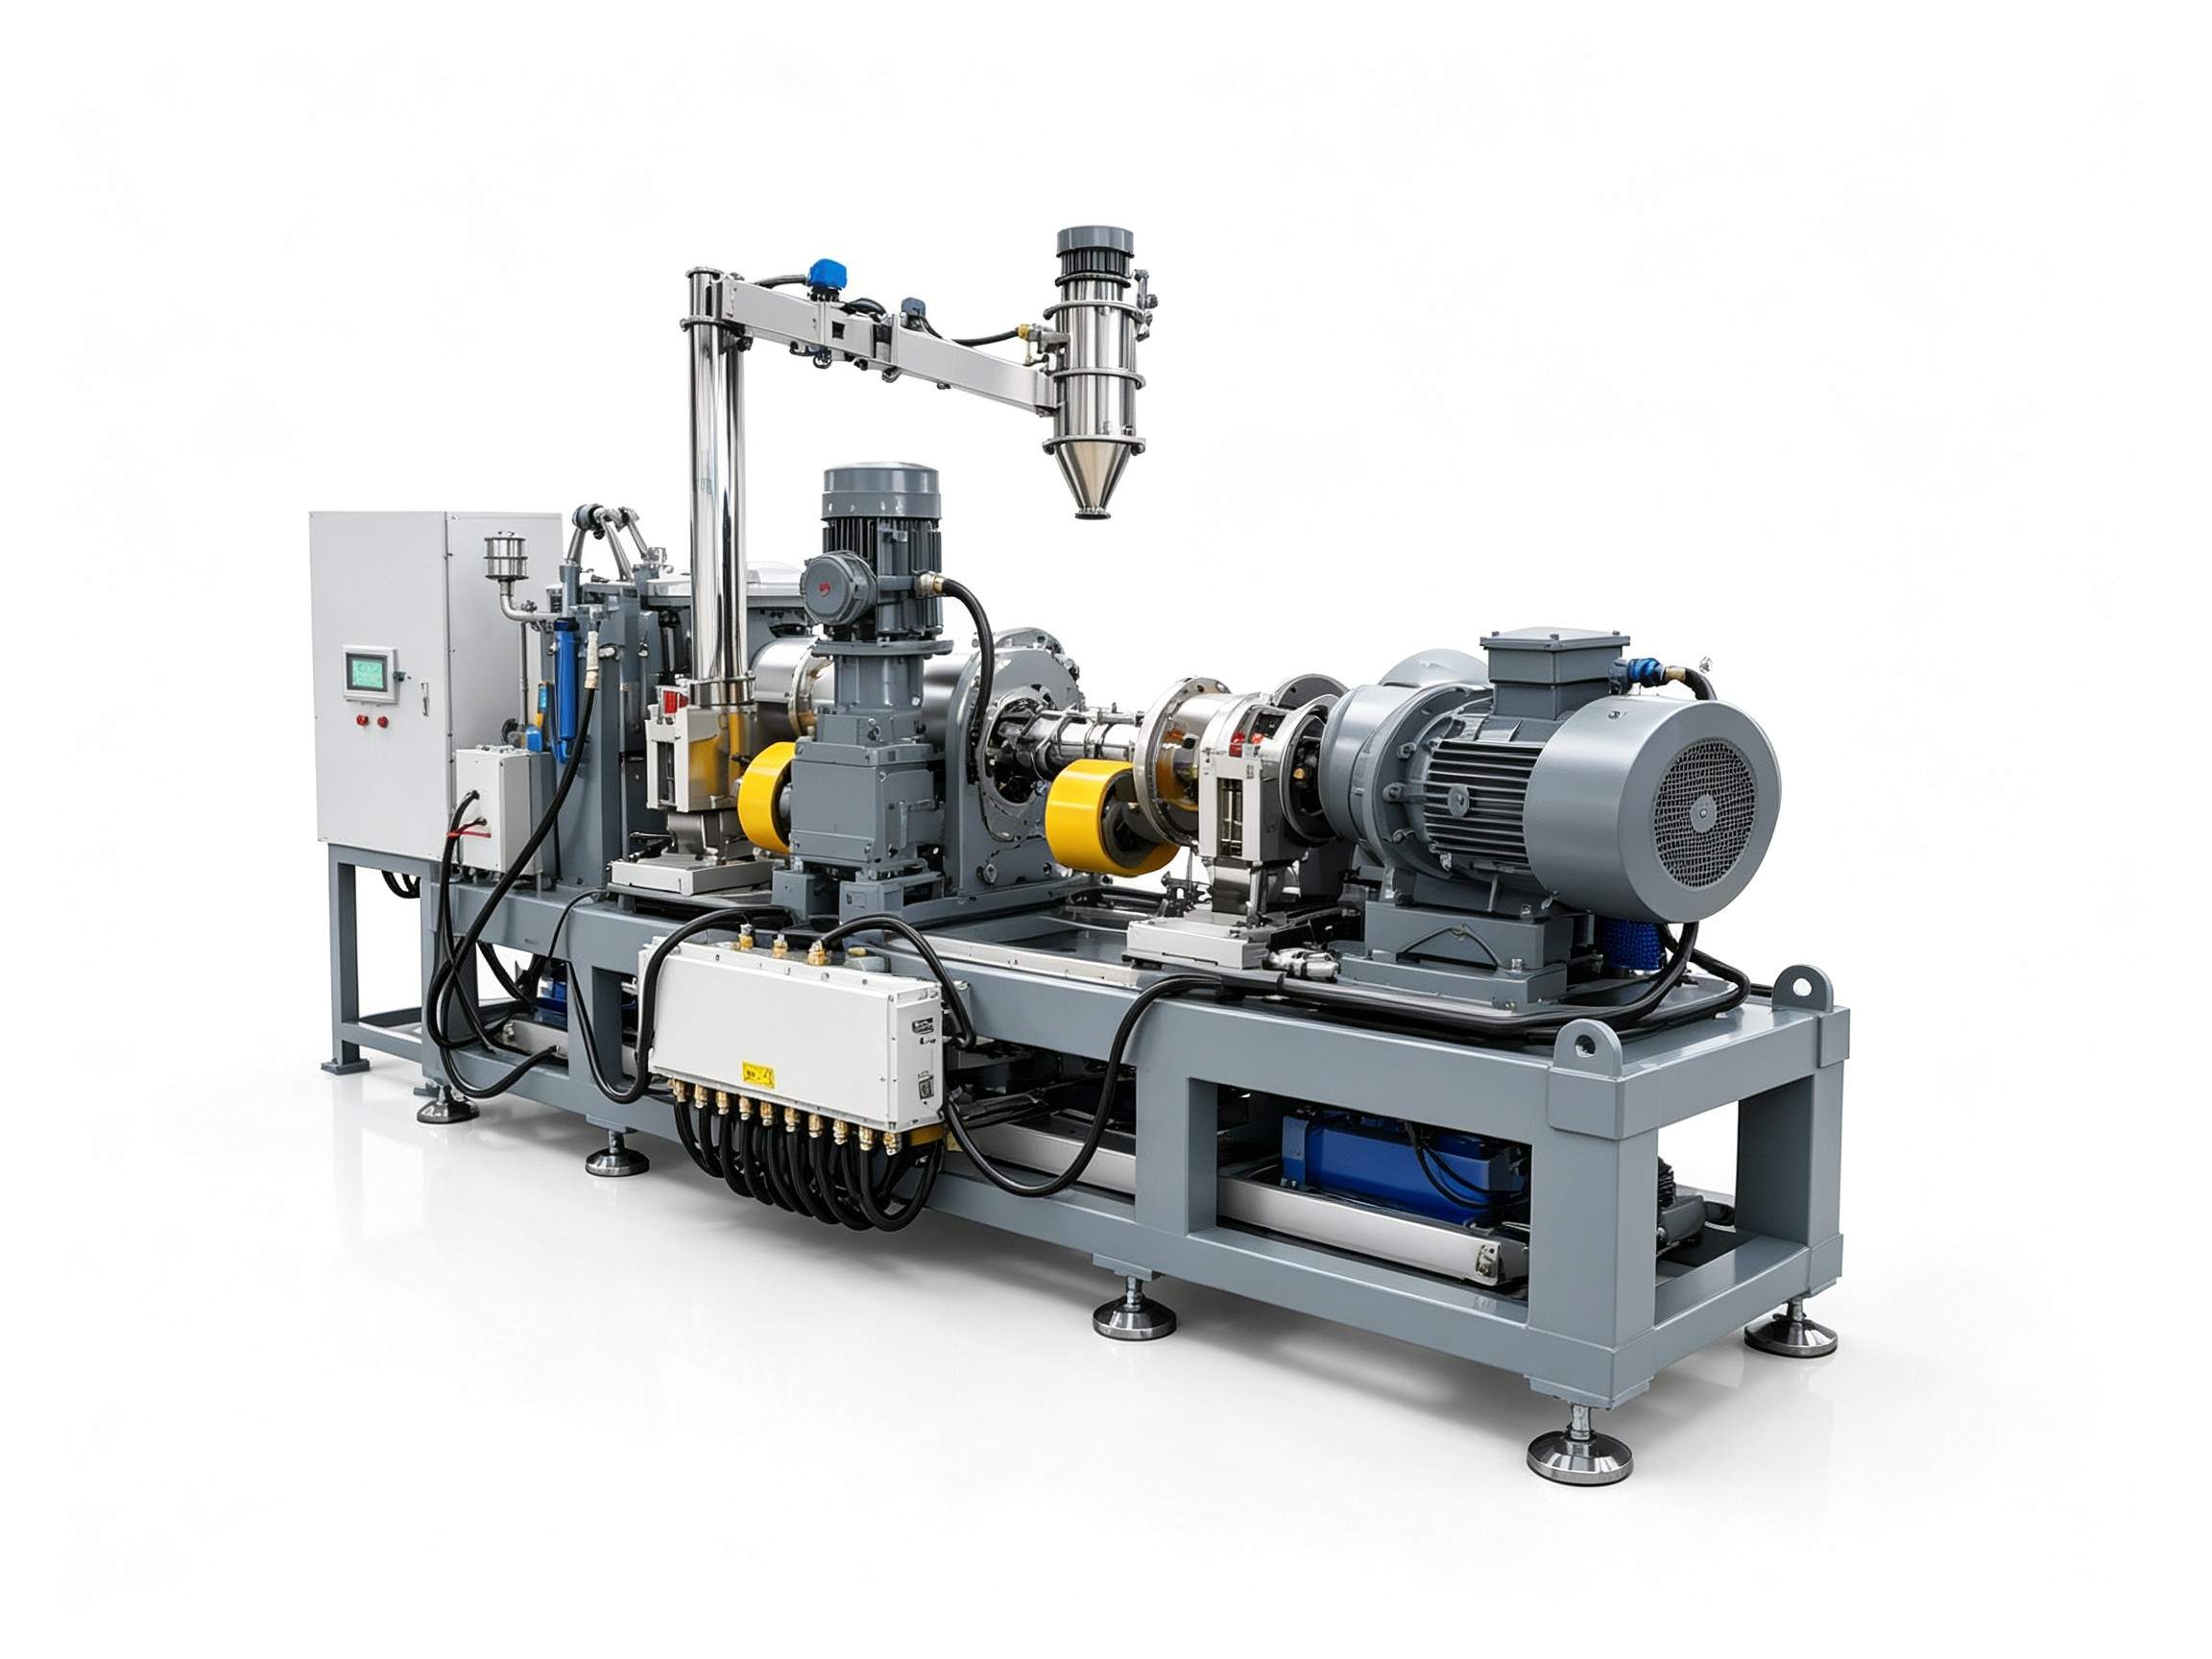
高颜料含量配方往往需要更高的比能耗(即单位产量所需的能量输入)来完成分散。一个常见的误区是,为了追求产量而盲目提高喂料速度,导致实际填充系数超过设备在当前转子构型和温度下的最佳工作范围。正确的做法是,根据配方的特性(如颜料种类、载体树脂熔融指数、助剂配方),找到一个产量、分散度和能耗的平衡点。这意味着,可能需要适当调低“理论最大”喂料量,以确保物料在机腔内获得充分且不过度的剪切。建立不同配方与推荐喂料范围、主机电流、工艺温度的对应关系表,是稳定生产管理的基础。稳定且合适的填充状态,是保证出料均匀、粒型一致的前提,直接关系到下游挤出或注塑工序的稳定性。
温度控制常被认为是防止热敏性物料降解的手段,但对于色母粒,尤其是需要优异分散性的产品,温控的精度与策略直接影响着最终的粒径分布和光泽度。捏合过程是一个机械能转化为热能的过程,高填充配方自身生热显著。如果机筒冷却能力不足或控制不精准,局部温度过高,可能导致树脂载体粘度急剧下降,反而削弱了剪切力对颜料团聚体的“破碎”效果。
一套设计精良的连续捏合造粒系统,其机筒应具备多区独立、响应灵敏的温控能力。目的不仅在于“防止过热”,更在于为不同阶段的混合过程创造合适的粘度条件。例如,在进料段,需要较低的温度保持物料固体摩擦,以利于初始输送和熔融;在混合段,则需要精确控制在一个最佳的温度窗口,使载体树脂处于合适的熔体粘度,既能有效传递剪切力分散颜料,又不会因过热而失去“包裹”颜料的能力。对于某些特殊效果色母粒(如珠光、荧光),温度波动还可能导致效果颜料结构破坏。因此,评估温控系统,不能只看加热功率和冷却方式,更要关注其在实际生产负荷下的温度波动范围,以及各区域温度设定的独立性与联动逻辑。

解决高填充色母粒的生产瓶颈,不能止步于对现有设备的修修补补,或仅针对当前配方进行调试。更务实的思路是,在规划或升级产线时,就考虑到配方体系未来的可能变化。这意味着,在设备选型阶段,就需要与技术供应商深入沟通,明确未来可能处理的颜料最高含量范围、颜料种类(有机/无机、比重、粒径)、以及对最终产品分散等级的预期要求。
基于这些边界条件,核心部件的选配应具备一定的冗余度和调整空间。例如,转子是否具备可更换的捏合块设计,以适应未来不同的剪切需求;传动系统是否能在较高扭矩下持续稳定运行;温控系统的容量和精度是否留有裕量。将产线视为一个可适配不同“配方场景”的柔性系统,而非固定加工单一物料的刚性设备,是从源头规避“产量打滑”问题的治本之策。这种前瞻性的规划,比事后为解决单一问题而进行的改造,通常更具经济性和长期效益。

如需结合您的具体颜料体系、载体树脂类型和产能要求评估连续式捏合造粒生产线的适配方案,可与利拿实业技术团队进一步沟通。

 18046916153
