
在橡胶密封件生产线上,您可能遇到过这样的情况:同一套模具,同样的胶料配方,但生产出的密封圈,其硬度、压缩永久变形等关键指标却在批次间存在波动。返工品时隐时现,最终导致交付压力与质量成本双双攀升。许多生产管理者会将问题归结于胶料批次差异或操作工熟练度,却常常忽略了看似稳定运行的“全自动硫化机”,其内在的温控精度与工艺参数管理逻辑,正是引发质量“漂移”的潜在根源。本文将聚焦于“设备温控系统配置”与“工艺参数自适应管理”这两个常被忽视的维度,帮助您系统地审视现有硫化流程,找到提升产品一致性的具体切入点。
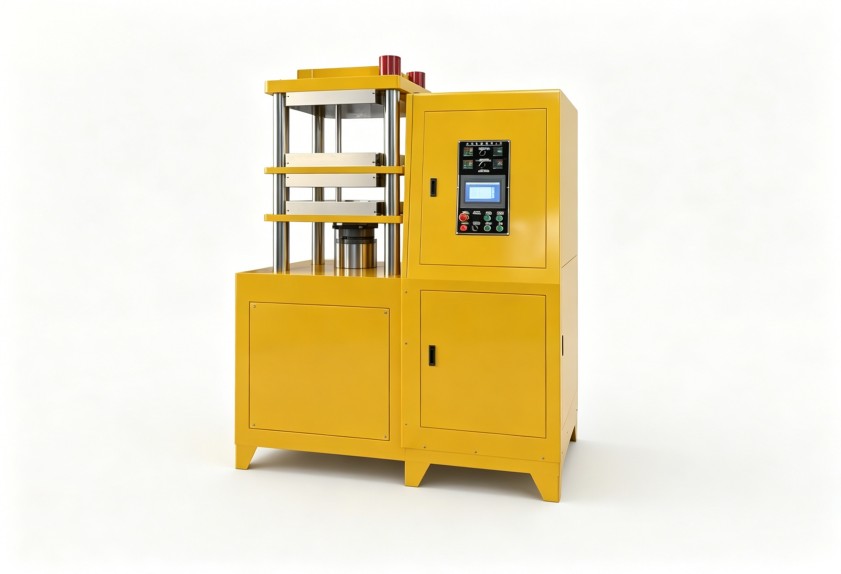
一套典型的全自动硫化机,其温度控制回路包括加热板、热电偶、温控模块与执行机构。行业常见的误区是,只要仪表显示温度达到设定值(如170℃),就认为硫化条件已满足。然而,决定胶料实际受热状态的,是一系列更复杂的因素。
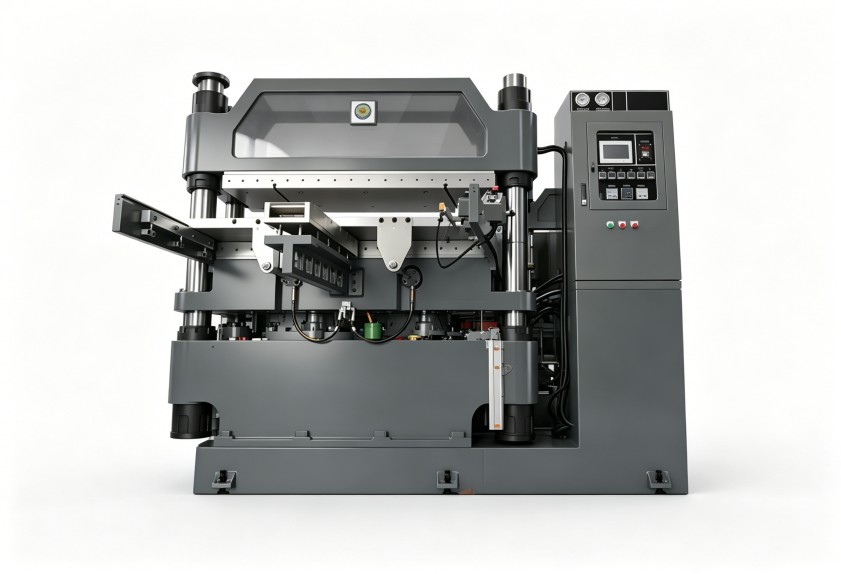
加热板的热场均匀性是首要基础。 对于尺寸较大的密封件模具或多模腔生产,加热板边缘与中心区域往往存在温差。若设备初期设计时加热元件布局不合理,或长期使用后部分加热管效能下降,就会导致模具不同部位受热不均。反映在产品上,可能是同一模次中,部分密封件欠硫,另一部分则过硫。因此,在评估或选型时,不应只关注“控温精度±1℃”这类抽象指标,而应深入了解设备供应商在加热板热场均匀性上的设计考量与测试数据。
其次,温度反馈的真实性与滞后性不容忽视。 热电偶的安装位置、与模具或加热板的接触紧密度,直接影响其反馈数值是否代表胶料的真实受热温度。此外,从温控模块发出指令到加热板输出热量,系统存在响应时间;环境温度波动、模具预热不充分等因素,也会引入干扰。一个优秀的全自动硫化机控制系统,应能通过PID参数的自整定或更先进的控制算法,快速平抑这些扰动,缩短温度达到稳定的时间,并维持整个硫化周期内的温度波动在极窄的区间内。
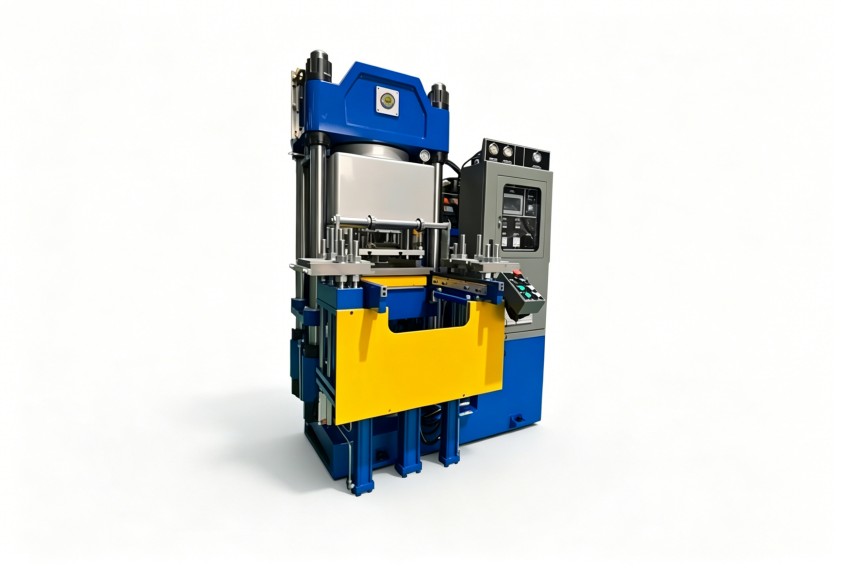
设定好温度和时间,按下启动键——这是许多密封件生产车间的标准操作。但橡胶硫化本身是一个动态的化学交联过程,其最佳工艺窗口会受到胶料初始温度、环境湿度、模具磨损状态等多重变量的细微影响。固化的参数设定,在面对这些波动时显得力不从心。
关键在于理解“等效硫化”概念与设备支持度。 理论上,在一定的温度范围内,通过调整硫化时间可以达到相近的硫化程度。例如,温度略低时,适当延长硫化时间可以补偿。但传统设备难以实时执行这种补偿。更先进的全自动硫化机,其控制系统应具备工艺参数管理功能,允许操作者输入胶料在不同温度下的硫化效应曲线(或由设备供应商提供基础数据支持)。当实际测温点温度因故偏离设定值时,系统能根据内置算法,自动微调本次硫化周期的时间,力求实现“等效硫化”,从而保证批次间质量稳定。
此外,生产数据的追溯与分析能力,是工艺优化的基石。 设备能否记录并导出每一个硫化周期的关键数据,如实际温度曲线、压力曲线、时间参数?这些历史数据是分析质量波动根源的宝贵线索。通过对比合格批次与不合格批次的生产数据曲线,往往能发现温度爬升斜率、压力保持阶段波动等异常模式,从而将问题定位从模糊的“工艺不稳定”具体到某个设备参数或操作环节。
基于以上分析,在为橡胶密封件生产选择或优化全自动硫化机时,可以建立更清晰的评估框架。
在设备配置层面,应重点关注:
在生产管理层面,需建立以下习惯:
选择合适的全自动硫化机,本质上是为您的核心配方与品质要求,匹配一个稳定、可靠且具备一定智能容错能力的物理与数字执行平台。它应当成为固化成熟工艺、吸收生产波动的稳定器,而非一个需要反复调试、带来不确定性的变量。
利拿实业在服务众多橡胶密封件企业的过程中发现,单纯提供标准设备往往无法完全解决“一致性”难题。因此,我们更注重在设备设计阶段,就融入对特定胶料硫化特性的理解,并在控制系统层面提供更灵活的工艺管理工具。我们的技术团队可以与您共同分析现有生产中的波动数据,从设备与工艺融合的角度,提供针对性的优化方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153