

电线电缆料的生产,最怕的不是产量跟不上,而是配方一换,绝缘料的析出物就超标,或者屏蔽料的表面光滑度出现波动。很多厂家把问题归咎于原料批次差异,却忽略了设备本身的混炼能力边界——也就是塑料挤出啮合机配置是否真的匹配当前的物料特性。常见的误区是:只盯着产能数字,看到机器能挤出料,就默认混炼效果达标,直到下游反馈击穿强度不合格,才回头检查工艺参数,往往已经造成了一批废料。
排查这类问题,不必急着更换整条产线,可以先从三个直接影响混炼质量的工艺支点入手:螺杆的长径比设计、密炼阶段的填充系数设定,以及温控系统的响应精度。下面逐一拆解,帮助你在现有条件下找到可调整的空间。
啮合机螺杆的长径比,直接影响物料在机筒内的停留时间和剪切次数。对电线电缆料而言,尤其是PVC绝缘料和XLPE屏蔽料,过短的长径比会导致塑化不充分,熔体中残留未完全分散的颗粒,挤出后表现为表面颗粒感或力学性能波动;过长则会增加物料过热分解的风险,对热敏性配方尤其不利。
判断当前配置是否合理,可以观察两个现象:一是相同螺杆转速下,扭矩是否明显高于正常区间;二是取样检测分散度时,是否总有个别团聚粒子无法消除。若存在上述情况,不是简单地调整转速就能解决,需要重新评估螺杆的捏合块排列和长径比设计。这里提供一个思考方向:如果物料以高填充无机粉末为主,适当增加剪切段的比例,可能比单纯加大长径比更有效。
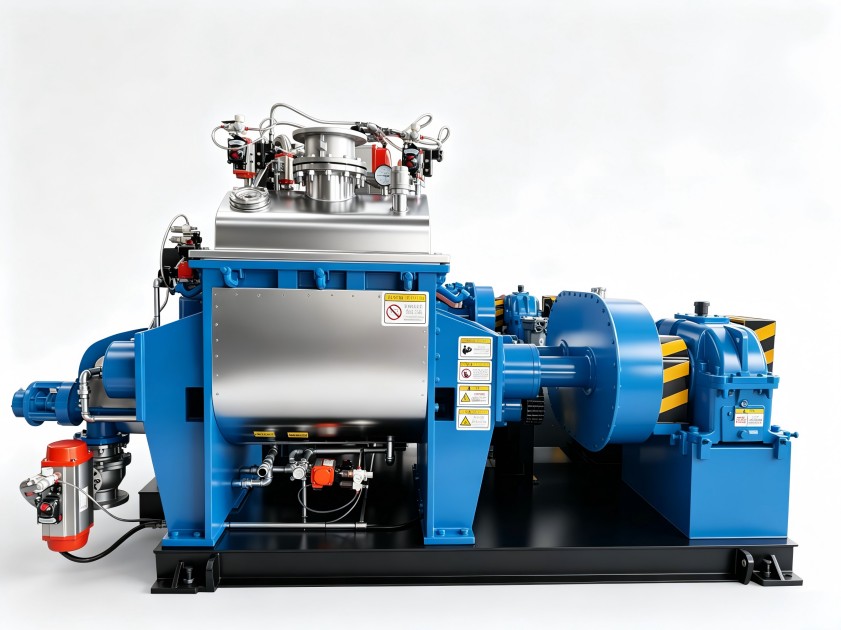
这一段的核心在于:挤出啮合机的配置,不能只按物料名称选型,同一类电缆料,含胶率和阻燃剂添加量不同,对螺杆构型的要求差异很大。设备供应商若能提供模块化的螺杆组合方案,会让后续调整灵活得多。
混炼阶段的最优容积填充系数,对后段挤出稳定性有直接影响。填充量过高,物料在密炼室内无足够翻滚空间,热量积聚在局部,导致胶料温度不均,进入挤出机后出现压力波动;填充量过低,剪切生热不足,混炼时间被迫延长,产能随之下降,还可能造成物料打滑,引起分散不良。
不少厂家在提升产量时,习惯直接增加填充量或加快投料速度,却忽略了这一参数与转子转速、卸料门温度之间的联动关系。建议做一次简单的梯度试验:在固定配方下,将填充系数从低到高分为三至四档,每档取样检测门尼粘度和分散等级,找出品质稳定且产能较优的区间。
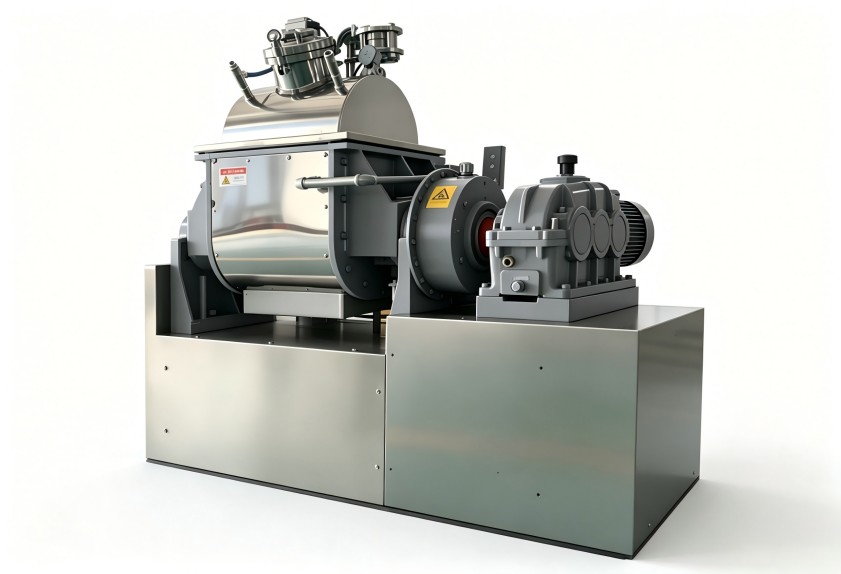
,啮合机运行时各段温度的精确控制,直接决定物料的塑化状态。电线电缆料常见的品质问题,如绝缘层内部出现微小气泡、屏蔽料表面粗糙,往往不是设定温度不对,而是温控响应跟不上转速变化。生产过程中转速一调,剪切热立刻变化,若温控系统的反馈延迟较长,实际物料温度就会偏离设定值。因此,考察设备时,不仅要看加热冷却方式,更应关注温度传感器位置和冷却水阀的调节速度。
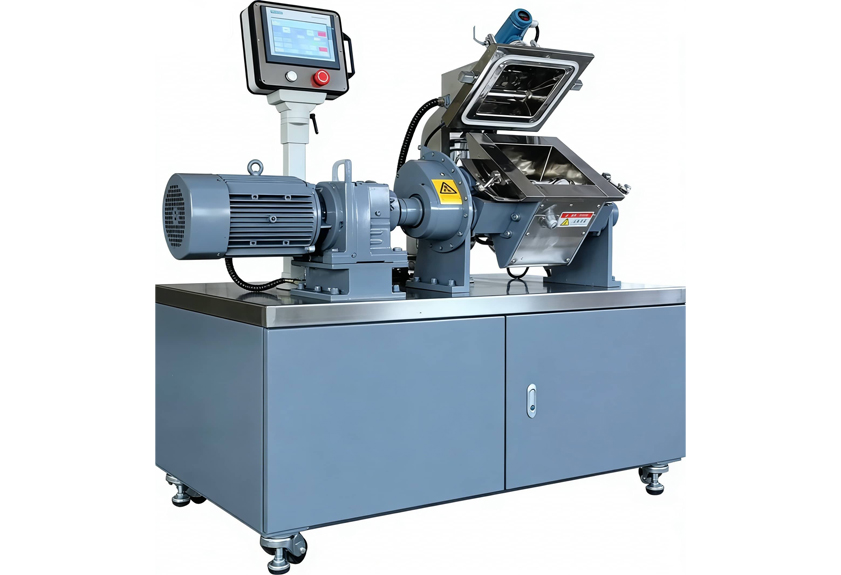
将填充系数和温控响应放在一起看,能解释很多“配方合理但产品不合格”的争议。两项参数存在相互影响的关系,高填充产生更多剪切热,对温控能力的要求也更高。
理解上述工艺支点后,你会意识到一个事实:塑料挤出啮合机配置的优劣,不在于某个参数是不是行业先进水平,而在于整体设计是否与你车间的冷却能力、后续造粒工序的产能相匹配。曾有客户为提高产量更换了大容积密炼机,结果下料口频繁出现压料堆积,整线效率反而下降——这就是局部配置与整体流程脱节的例子。
针对电线电缆料这类对清洁度和温度敏感的物料,配置选择上应优先考虑易清理的转子形状、顺畅的排料结构以及稳定的温控系统。材质方面,与物料接触的部位需要足够的耐磨和耐腐蚀性能,但不必盲目追求高价材质,关键看配方中是否含有高磨损成分。
综合来看,一个较为稳妥的设备选型思路是:以具体配方和产能规划为基础,向设备厂家提出明确工况,再对照各模块的配置差异进行评估。不要只看总价,重点比较螺杆设计能力、温控系统的实际响应水平,以及设备切换配方时的清洗便捷度。
面对产量目标与品质要求的双重压力,先不要急着调整配方或更换原料,按以下顺序做一轮排查:
通过这四步,通常能定位约八成与混炼相关的品质波动问题。由此也能更清楚地判断,现有设备是完全够用,还是接近能力边界。
利拿实业在橡塑混炼成型设备领域积累了多年研发经验,对电线电缆料生产中常见的析出、分散不均、温控滞后等问题有成熟的应对思路。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
