

电缆料混炼过程中,绝缘性能波动、批次间色差反复、排料温度忽高忽低,这些现象往往让工艺人员先怀疑配方或原材料,却忽略了设备在工艺参数窗口下的真实表现。很多产线把“高效”简单等同于单位时间产量大,于是不断加大填充系数、缩短混炼周期,结果反而出现分散不均、焦烧隐患,设备能耗也跟着上升。要厘清高效炼胶机在这些工况下的特点,不妨把目光从产能数字移开,落到填充系数、温度梯度、转子转速协同与电流特征这几个可被观察、可被调整的工艺参数上。本文从工艺参数切入,分析高效炼胶机在电缆料场景中应当具备哪些可验证的能力,以及这些特点如何转化为批次稳定性与综合成本的改善。
密炼机的填充系数,是指一次投料体积与混炼室容积的比值。电缆料配方中常含较大比例的增塑剂、填充剂和少量交联剂,不同组分的润湿与分散对自由空间的要求完全不同。填充系数过高,胶料在转子与室壁间难以形成有效翻滚,剪切主要集中在局部区域,轻则导致炭黑或无机填料团聚,重则引起局部升温过快,对绝缘料的电气性能形成潜在风险;填充系数过低,则胶料与转子表面接触不充分,混炼效率显著下降,能耗反而上升。
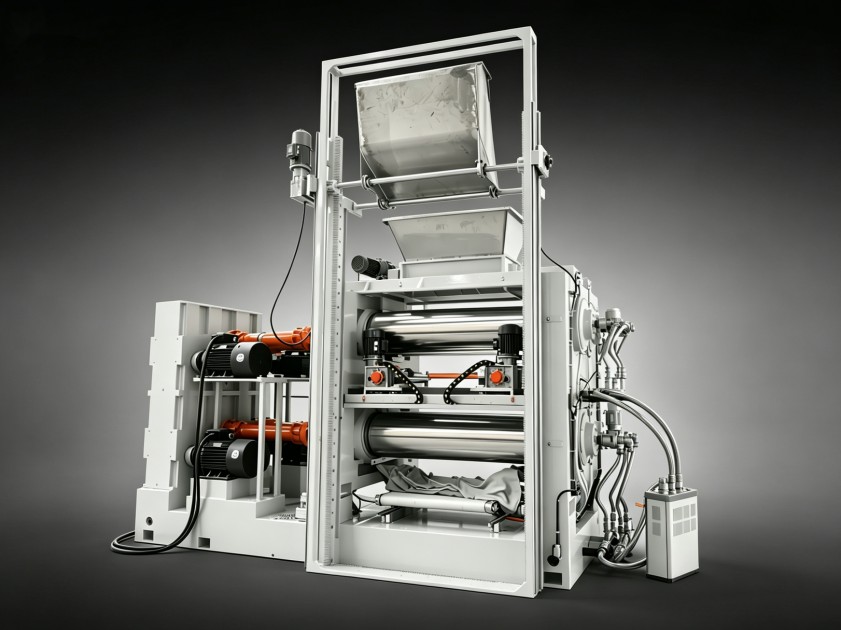
高效炼胶机在这一参数上的特点,体现在转子型线对填充系数宽容度的支撑。新型切线型或啮合型转子设计能在相近填充系数下提供更大的有效剪切体积。对电缆料产线而言,设备若能在填充系数约0.65到0.8的区间内保持稳定的混炼效果,工艺调整空间就比只能勉强运行在窄区间的设备宽裕许多。换言之,高效并不表现为“塞得更多”,而在于同等填充量下分散效果更均匀。这也是选型时值得向设备厂商确认的细节:指定胶料配方下的推荐填充系数范围是多少。
电缆料混炼的温控,比普通橡胶混炼更敏感。一方面,PVC或交联聚乙烯体系对温度上限有明确要求,超温可能导致提前交联或助剂分解;另一方面,混炼室内各处温度不均匀,会让同一批次中不同位置的胶料状态产生差异,排料后表现为门尼粘度波动或挤出表面粗糙。
高效炼胶机在温控上的特点,不宜只看温控仪表精度标注,而要看测温点位置、冷却水道布局与转子内部温度控制能力。测温点若能贴近胶料实际剪切区域,反馈的数据才具备工艺参考价值;冷却水道环向分布、且能覆盖混炼室与转子端面,温度梯度才更容易收敛。值得关注的是,部分设备通过转子内腔循环调温,改善胶料中心层的热量导出,这对高填充电缆料配方尤为重要。当设备能持续将排料温度控制在设定值附近时,后续开炼、挤出工序的工艺稳定性会明显提升,废料和回料比例随之下降。
在电缆料产线现场,操作人员往往依靠电流表读数判断设备负载。然而,单纯看电流值大小并不足以判断混炼效果。电流特征曲线的形态更有参考意义:混炼初期电流上升代表胶料被投入并逐步包覆转子,中后期电流平稳且缓慢下降,提示分散趋于均匀;若电流出现不规则波动,则可能意味着填料团聚或胶料在混炼室内打滑。
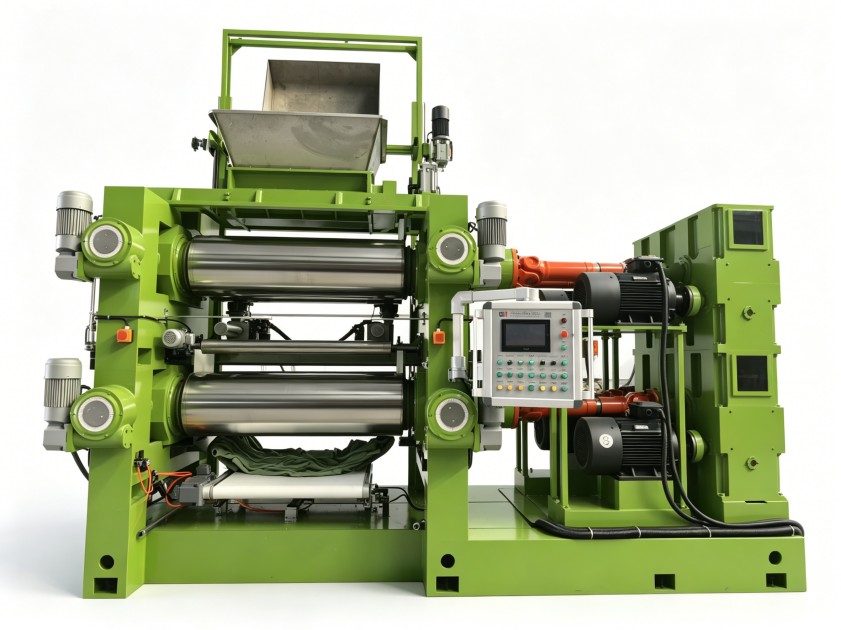
高效炼胶机的转子设计会影响电流曲线的平滑程度。剪切面过渡合理的转子,能在混炼过程中维持相对稳定的力矩输出,减少尖峰负载对传动系统的冲击。对用户而言,这意味着设备运行更平稳、维护成本更低,工艺人员也更容易通过电流曲线趋势判断混炼终点,而不是依赖经验猜测。从这个角度看,高效不仅仅关乎单位能耗,更关乎工艺控制的可观察性与可重复性。
电缆料品类多,护套料与绝缘料配方差异明显,软质与半硬质体系的混炼特性也各不相同。高效炼胶机若只在标准配置下运行良好,未必能满足特定配方的要求。实用的做法是:在设备选型阶段,将典型配方的小样试混数据作为判断依据,比照不同填充系数、转子转速和排料温度下的混炼效果,而不是单纯比较设备参数表上的功率或容积。
混炼工艺的优化也不局限于密炼机本身。与开炼机、造粒机的联动方式、卸料门密封形式、上顶栓压力曲线,都会影响批次效率。利拿实业在橡塑混炼成型领域积累了多年工艺配套经验,可结合具体胶料特性提供设备配置与工艺参数的协同调整方案。对于面临绝缘性能波动或产能瓶颈的电缆料企业,从工艺参数入手重新审视混炼环节,往往比更换配方或增加后续工序更容易见效。
回到高效炼胶机特点分析:真正值得关注的,不是标称产能或电机功率,而是设备能否在合理的填充系数区间内稳定运行、温控体系能否让批次间温差收敛、电流特征是否能为工艺终点判断提供依据。效率的根基在于可重复性。当设备工艺窗口足够清晰,操作人员才敢于缩短周期、提升填充量,同时不牺牲混炼均匀度。
对电缆料生产企业来说,混炼环节的效率改善,最终应反映为排料温度稳定、过滤工序顺畅、成品电气性能波动收窄。这些指标比任何单台设备的理论参数都更能说明问题。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
