

橡胶密封件对尺寸精度、表面致密性要求极高,一旦硫化环节操作不当,很容易出现缺胶、气泡、尺寸超差等问题,直接导致批次报废,拖慢交付节奏。不少一线操作人员遇到缺陷只会盲目加时间、提温度,反而容易引发过硫脆化。下文将从参数匹配、装料操作、后续处理三个环节拆解操作要点,帮大家快速定位并解决常见硫化缺陷。
很多操作人员找平板硫化机操作教程的时候,只关注参数数值,忽略了参数之间的联动关系,这也是缺陷反复出现的重要原因。硫化温度、压力、时间三个参数互相影响,需要结合胶种、产品结构综合调整。
{fenzhan}不少密封件生产企业的操作团队容易忽略参数的联动调整,遇到某一种缺陷就只调对应参数,反而容易引发新的问题。
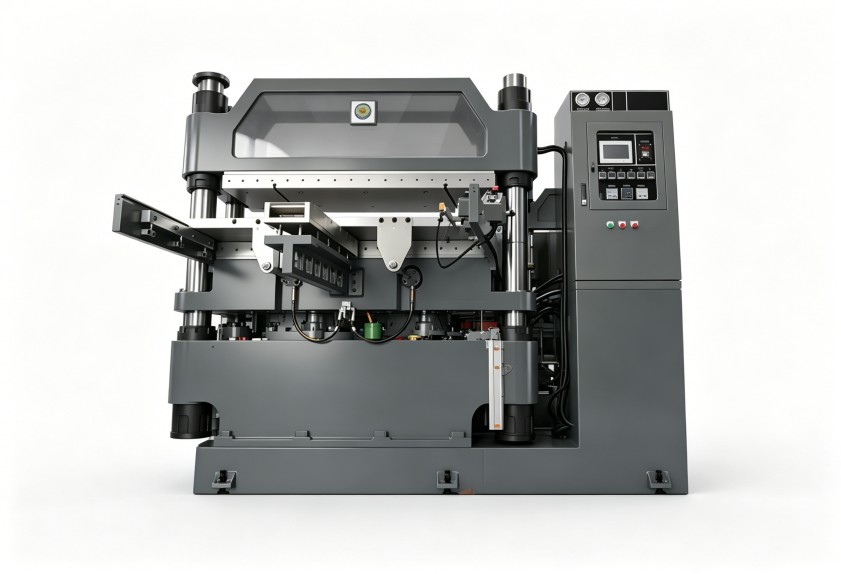
不少硫化缺陷其实和参数无关,完全是操作细节不到位导致的。一份合格的平板硫化机操作教程,应该把装料、合模、排气这些容易被忽略的环节都明确下来。
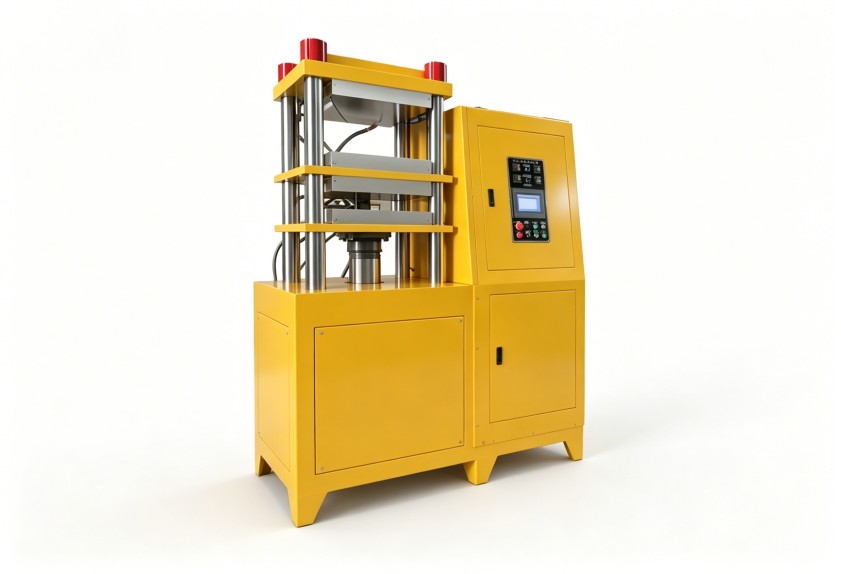
首先是胶料准备,要严格按照配方称量,误差控制在合理范围内,胶料过多会导致飞边过厚、尺寸偏大,过少则会出现缺胶、重量不达标。胶料摆放位置要对准模腔中心,尤其是带骨架的产品,要保证骨架和胶料的相对位置准确,避免硫化后骨架偏移。
合模时要控制速度,先慢后快,避免高速合模把胶料冲偏,同时也能减少模具撞击损伤。合模后要及时排气,排气的次数和时间要根据胶料特性、产品结构调整,胶料流动性差、产品结构复杂的要多排几次,确保模腔内的空气完全排出,避免形成气泡。
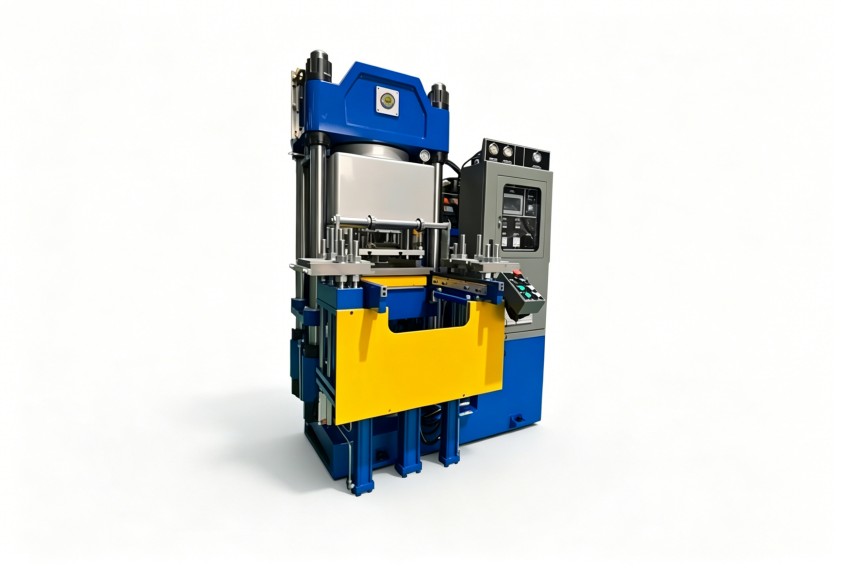
{fenzhan}部分中小厂的操作岗缺乏标准化培训,全靠老员工经验上手,很容易出现这类细节问题,导致同批次产品质量波动大。
硫化完成后的脱模和后处理环节,也是很多操作教程容易遗漏的部分,但这一步对密封件的最终质量影响不小。
脱模时机要把握好,温度太高的时候产品还没完全定型,容易变形、扯边,甚至会因为粘模导致产品撕裂;温度太低的话,产品收缩抱紧模具,脱模难度增大,还可能撬坏模具或产品。一般来说,要根据胶种和产品厚度,在合适的温度区间内脱模,既要保证定型,又要避免脱模阻力过大。
对于氟橡胶、硅橡胶等特种胶料的密封件,脱模后还需要进行二次硫化,进一步稳定交联结构,提升产品的耐温、耐油性能。二次硫化的温度和时间要严格按照胶料要求设定,升温速度不能太快,避免产品出现开裂、喷霜等问题。
{fenzhan}有不少企业因为后处理环节操作不规范,导致产品性能检测不达标,前期的硫化工序全部白费。
很多企业找了不少平板硫化机操作教程,但落地效果不好,往往是忽略了两个基础前提。
第一个是设备本身的性能支撑。平板硫化机的温控精度、压力稳定性、合模平行度,都会直接影响操作效果。如果设备本身温控偏差大,或者压力不稳定,再精准的操作参数也没法稳定落地,产品质量自然波动大。利拿实业拥有15年以上橡塑设备研发经验,可提供全流程非标定制化的平板硫化设备方案,配合工艺支持协助企业梳理适配的操作规范。
第二个是标准化的培训和考核。要把每个操作环节的要求量化下来,比如胶料称量的误差范围、排气的次数和时间、脱模的温度区间,形成明确的操作规范,然后对操作人员进行系统培训,定期考核,避免不同操作人员的操作习惯差异影响产品质量。
{fenzhan}的橡塑生产企业可以结合自身胶种和产品类型,梳理专属的操作规范,搭配适配的设备,才能稳定提升成品率。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
